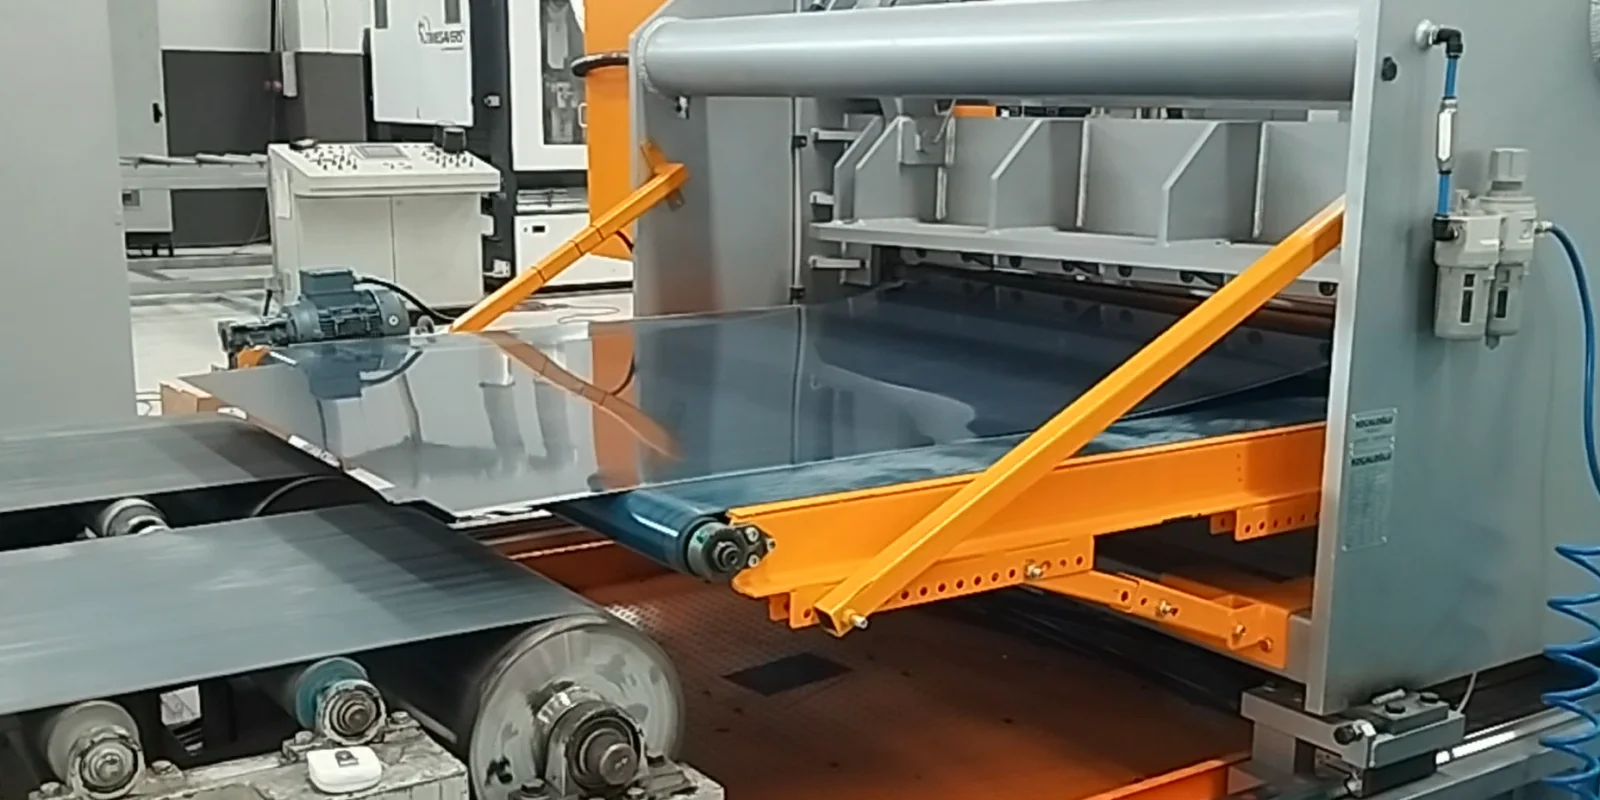
Boy kesme hatlarında ürün akarken doğru noktada ve doğru hızda kesim yapmak, mekanik hareket ile otomasyonun hassas biçimde birlikte çalışmasını gerektirir. Kesim boyundaki sapma bazen enkoder ayarıyla ilişkilidir; ancak aynı belirti mekanik boşluk, kayma, sürücü gecikmesi, bıçak hareketi veya hat hızındaki kararsızlıktan da kaynaklanabilir. Bu nedenle yalnız PLC parametresini değiştirmek çoğu zaman kalıcı çözüm oluşturmaz.
Uçar makas ve rotary makas arızaları sistematik biçimde incelenirken malzeme hareketi, ölçüm sistemi, tahrik, mekanik kesim grubu ve kontrol senaryosu aynı çevrim içinde değerlendirilmelidir. Kesim hassasiyetinin yeniden kurulması veya eski sistemin yenilenmesi gerekiyorsa uçar makas ve rotary makas revizyonu hizmetimizi inceleyebilirsiniz.
Uçar makas ve rotary makas arasındaki temel fark nedir?
Uçar makas, malzeme ilerlemeye devam ederken kesim grubunun hat hızıyla senkron hareket etmesi ve kesimi tamamladıktan sonra başlangıç konumuna dönmesi prensibiyle çalışır. Makas arabasının hızlanması, malzemeyle eşleşmesi, kesim yapması ve geri dönmesi için yeterli mesafe ve zaman bulunmalıdır.
Rotary makasta kesim, dönen bıçak veya tambur grubunun belirli açısal konumunda gerçekleşir. Kesim anındaki çevresel hız ile malzeme hızının uyumu kritik öneme sahiptir. Her iki yapıda da enkoder ölçümü, hareket profili, mekanik rijitlik ve bıçak durumu ürün boyunu ve kesim kalitesini doğrudan etkiler.
Kesim boyu hatası nasıl kendini gösterir?
Arızanın biçimi, kaynağı hakkında önemli ipuçları verir. Her parça aynı miktarda uzun veya kısa çıkıyorsa ölçekleme, ofset veya mekanik çevre ölçüsü kontrol edilir. Sapma hız arttıkça büyüyorsa senkronizasyon, kayma, ivmelenme ve gecikme süreleri değerlendirilir. Ölçüler rastgele değişiyorsa enkoder sinyali, malzeme tutuşu, elektriksel gürültü ve mekanik boşluklar araştırılır.
- Bütün ürünlerde sabit pozitif veya negatif boy farkı
- Hat hızı yükseldikçe artan kesim sapması
- Belirli aralıklarla tekrar eden uzun-kısa ürün dizisi
- İlk ürünlerde farklı, sürekli üretimde farklı sonuç
- Malzeme cinsi veya kalınlığı değiştiğinde bozulan ölçü
- Kesim sırasında çapak, ezilme, açı veya yüzey hasarı
- Makas grubunda vuruntu, titreşim ya da anormal ses
1. Ölçüm sonucu doğru yöntemle doğrulanır
Arıza tespitine başlamadan önce ürünün nereden nereye ve hangi ölçüm aracıyla kontrol edildiği standardize edilmelidir. Kesim sonrası sıcaklık, malzemenin yaylanması, çapak ve düzgün olmayan referans kenarı ölçümü etkileyebilir. Birkaç parçanın ortalamasına bakmak yerine ardışık ürünler sıra numarasıyla kaydedilmelidir.
Hat hızı, reçete boyu, gerçek boy, malzeme türü ve hata zamanı aynı tabloda tutulduğunda sapmanın düzeni görünür hale gelir. Bu kayıt, mekanik veya otomasyon müdahalesinden sonra sonucun gerçekten iyileşip iyileşmediğini karşılaştırmak için de gereklidir.
2. Enkoder ve ölçüm tekeri kontrol edilir
Malzeme boyu genellikle enkoder darbesinin mekanik çevre ve çözünürlük bilgisiyle ölçeklenmesi üzerinden hesaplanır. Enkoder kaplini gevşekse, ölçüm tekeri malzeme üzerinde kayıyorsa veya teker çapı aşınmışsa PLC doğru darbe saysa bile hesaplanan mesafe gerçek hareketi göstermez.
Enkoder beslemesi, A-B kanalları, ekranlama, topraklama ve yüksek hızlı sayıcı girişi kontrol edilir. Kablo güzergâhının motor güç kablolarına yakın olması parazit oluşturabilir. Darbe sayısı düşük ve yüksek hızda ayrı ayrı izlenerek kaçırılan veya fazladan oluşan sayımlar araştırılır. Ölçek katsayısı fiziksel ölçümle doğrulanmadan yazılım ofseti eklenmemelidir.
3. Malzeme kayması ve hat hızı incelenir
Ölçüm tekerinin bastırma kuvveti yetersizse yağlı, parlak veya ince malzemede kayma oluşabilir. Rulo yüzeyi, baskı sistemi, yataklar ve hizalama kontrol edilir. Malzeme gerilimi değişiyorsa açıcı, doğrultucu, besleme ruloları ve tampon sistemi kesim ölçüsünü etkileyebilir.
PLC’nin gördüğü hız ile gerçek malzeme hızı karşılaştırılır. Hat hızının anlık dalgalanması, özellikle senkron bölgesi kısa olan sistemlerde kesim zamanını bozar. Sürücü referansının kararlı olması kadar mekanik aktarmada kaçak, kayış esnemesi ve rulo yüzeyindeki aşınma da değerlendirilmelidir.
4. Mekanik boşluk ve kesim grubu ölçülür
Redüktör, kaplin, yatak, kızak, kremayer, bilyalı vida veya bağlantı noktalarındaki boşluk hareket yönü değiştiğinde gecikmeye neden olur. Uçar makas arabasının ileri ve geri hareketinde aynı konuma farklı değerlerle gelmesi, mekanik boşluğun önemli bir göstergesidir. Yalnız servo kazancını artırmak bu boşluğu ortadan kaldırmaz; titreşim ve aşınmayı daha da büyütebilir.
Bıçak mekanizmasında yatak boşluğu, paralellik, kesme aralığı ve bıçak keskinliği kontrol edilir. Aşınmış veya yanlış ayarlanmış bıçak kesimi geciktirebilir, malzemeyi çekebilir ve ölçüm referansını bozabilir. Şase bağlantıları ve makas grubunun rijitliği yüksek hızdaki dinamik kuvvetler altında ayrıca değerlendirilmelidir.
5. Sürücü ve motor senkronizasyonu test edilir
Uçar makasta hareket profili, arabanın kesim bölgesine zamanında ulaşmasını ve kesim boyunca malzeme hızıyla eşleşmesini sağlamalıdır. Motor tork sınırı, hız sınırı veya ivme kapasitesi yetersizse gerçek hareket referansı takip edemez. Sürücüdeki takip hatası, akım, hız ve pozisyon değerleri çevrim boyunca kaydedilmelidir.
Rotary makasta bıçak açısı ile malzeme pozisyonu arasındaki elektronik kam veya senkron ilişkisi kontrol edilir. Motor enkoderi, harici hat enkoderi ve PLC zaman tabanı aynı senaryoda değerlendirilir. Sürücü parametreleri rastgele değiştirilmeden önce mekanik yük, atalet ve frenleme ihtiyacı doğrulanmalıdır.
6. PLC çevrimi ve kesim tetikleme mantığı incelenir
Kesim komutunun hangi pozisyon veya hız şartında üretildiği netleştirilir. Standart PLC taraması içinde çalışan bir tetik, çevrim süresindeki değişimlerden etkilenebilir. Hassas uygulamalarda yüksek hızlı sayıcı, pozisyon karşılaştırma, donanım çıkışı veya hareket kontrol fonksiyonları gerekebilir.
Programda kullanılan filtreler, zamanlayıcılar, ofsetler ve hız kompanzasyonları dokumente edilmelidir. Birden fazla düzeltmenin üst üste eklenmesi sistemin farklı hızlarda farklı davranmasına yol açabilir. Reçete değişiminde doğru parametre grubunun yüklendiği ve değerlerin kalıcı hafızaya doğru kaydedildiği kontrol edilir.
7. Sensörler ve kesim geri bildirimi doğrulanır
Referans sensörü, üst-alt bıçak konumu, araba başlangıç noktası ve kesim tamam sinyali yanlış zamanda gelirse yeni çevrim hatalı başlayabilir. Sensör montajı, algılama mesafesi, kablo bağlantıları ve PLC girişindeki gerçek değişim birlikte izlenir.
Yüksek hızda mekanik titreşim sensör braketini oynatabilir. Sensör LED’inin yanması tek başına yeterli değildir; sinyalin PLC’ye ulaştığı ve yazılım tarafından doğru çevrimde kullanıldığı görülmelidir. Belirsiz veya aralıklı sinyal problemleri için otomasyon arıza servisi yaklaşımıyla sinyal zinciri uçtan uca kontrol edilmelidir.
8. Bıçak ve kesim kalitesi boy hatasından ayrı değerlendirilir
Ürün boyu doğru olsa bile kesim yüzeyi bozuk olabilir. Bıçak körelmesi, yanlış kesme boşluğu, paralellik hatası, malzeme desteğinin yetersizliği ve bıçak hızının uygun olmaması çapak veya şekil bozukluğu oluşturabilir. Kesim kuvvetindeki artış motor akımından veya hidrolik basınçtan izlenebilir.
Malzeme kalınlığı ve dayanımı değiştiğinde aynı bıçak ayarı yeterli olmayabilir. Üretim reçetesinde yalnız boy değil, uygun hız ve kesim parametreleri de yönetilmelidir. Mekanik kalite sorunu yazılım ofsetiyle düzeltilmeye çalışılmamalıdır.
9. Elektrik panosu ve haberleşme kontrol edilir
Gevşek bağlantılar, zayıf 24 VDC besleme, aşırı pano sıcaklığı veya haberleşme kesintileri hareket sisteminde aralıklı hata oluşturabilir. PLC, sürücü ve uzak I/O tanıları incelenir; enerji kalitesi ve topraklama ölçülür. Enkoder ve analog sinyal kablolarının ekran bağlantıları proje ile karşılaştırılır.
Eski panolarda yedek parça bulunamaması veya dokümantasyon eksikliği arıza süresini uzatır. Kontrol sisteminin kapasitesi yeni üretim hedefini karşılamıyorsa otomasyon panosu imalatı ve pano revizyonu birlikte planlanabilir.
10. Kontrollü deneme kesimleri yapılır
Müdahale sonrasında tek bir hız ve boy değerinde alınan doğru ürün yeterli değildir. Kısa ve uzun reçeteler, düşük ve yüksek hat hızları, farklı malzeme kalınlıkları ve ardışık üretim test edilmelidir. Her testte reçete, gerçek ölçü, hız ve varsa sürücü takip hatası kaydedilir.
Önce mekanik ve ölçüm doğruluğu, ardından senkronizasyon ve yazılım düzeltmeleri ele alınır. Aynı anda birçok parametre değiştirilirse hangi müdahalenin sonucu iyileştirdiği anlaşılamaz. Değişiklikler sürüm ve tarih bilgisiyle kaydedilmeli, geri dönüş için önceki parametre yedeği korunmalıdır.
Uçar makas revizyonu ne zaman gerekir?
Tekrarlayan bakım müdahalelerine rağmen sapma devam ediyorsa, mekanik boşluklar ayar sınırını aşmışsa veya eski sürücü-PLC sistemi üretim hızını karşılamıyorsa kapsamlı revizyon değerlendirilmelidir. Revizyon yalnız elektronik bileşen değişimi değildir; mekanik yenileme, ölçüm sistemi, tahrik seçimi, güvenlik ve yazılım aynı hedef toleransa göre planlanmalıdır.
- Kesim ölçüsü hız ve reçeteye göre sürekli değişiyorsa
- Redüktör, yatak, kızak veya aktarma elemanlarında boşluk varsa
- Sürücü takip hatası veya motor kapasite sorunu oluşuyorsa
- Enkoder ve kontrol donanımı güvenilir ölçüm sağlayamıyorsa
- PLC programı ve elektrik projesi erişilebilir değilse
- Güvenlik devresi güncel çalışma koşullarını karşılamıyorsa
- Yedek parça bulunamaması duruş süresini uzatıyorsa
Arıza tespitinde sık yapılan hatalar
- Mekanik kayma ölçülmeden PLC ölçek değerini değiştirmek
- Tek bir ürünü ölçerek sistemin düzeldiğine karar vermek
- Enkoder sinyalini yalnız düşük hızda kontrol etmek
- Mekanik boşluğu servo kazancıyla kapatmaya çalışmak
- Sürücü parametrelerini yedek almadan değiştirmek
- Kesim kalitesi ile boy sapmasını aynı arıza kabul etmek
- Farklı reçete ve hızlarda doğrulama yapmamak
- Yapılan değişiklikleri elektrik projesi ve yazılıma işlememek
Çelik servis merkezi hatlarında bütünsel değerlendirme
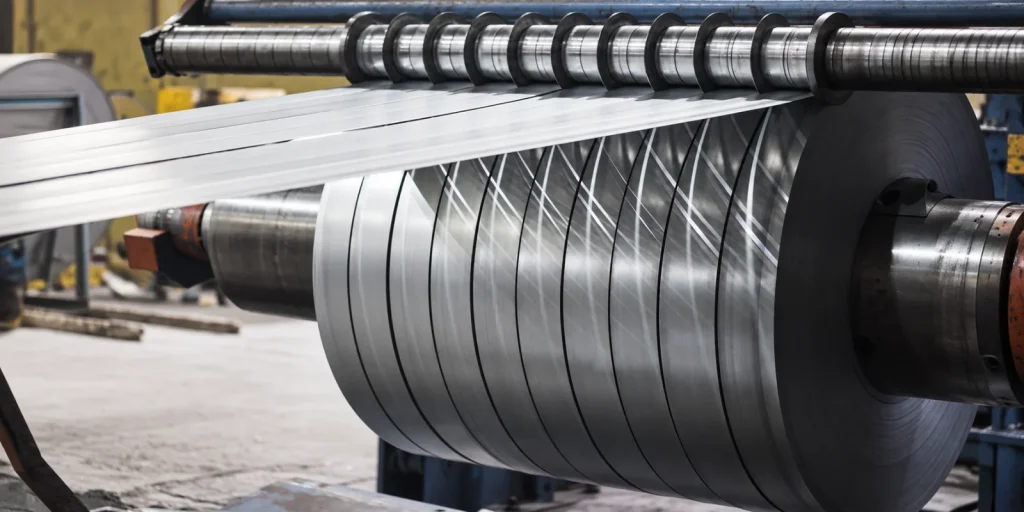
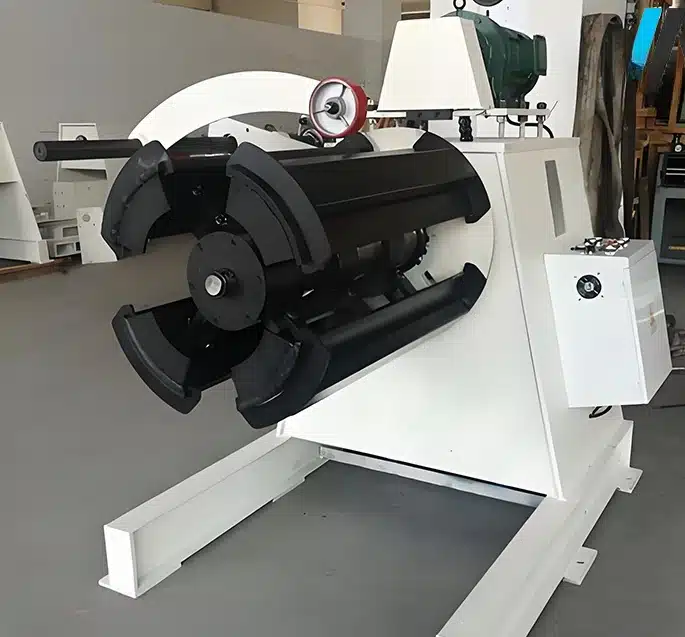
Boy kesme ve dilme hatlarında makas sistemi; açıcı, doğrultucu, besleme, ölçüm, istifleme ve hat yardımcı ekipmanlarıyla birlikte çalışır. Bir bölümdeki hız veya gerilim değişimi kesim sonucuna yansıyabilir. Bu nedenle sorun yalnız makas üzerinde değil, gerekiyorsa çelik servis merkezi ekipmanları ve bütün hat akışı içinde değerlendirilmelidir.
Servo eksen ve enkoder kontrolü
Kesim boyu, faz ve takip hatalarının hareket kontrolü tarafı için servo ve enkoder senkronizasyonu rehberimizi inceleyebilirsiniz.
Uçar makas ve rotary makas hakkında sık sorulan sorular
Kesim boyu hatası yalnız enkoderden mi kaynaklanır?
Hayır. Enkoder ölçeklemesi ve sinyal sorunlarının yanında ölçüm tekeri kayması, mekanik boşluk, sürücü gecikmesi, değişken hat hızı, sensör zamanlaması ve bıçak mekanizması da kesim boyunu etkileyebilir.
Uçar makas yüksek hızda neden daha fazla sapma yapar?
Yüksek hızda ölçüm kayması, PLC ve haberleşme gecikmeleri, motorun ivme-tork sınırı, mekanik esneme ve senkron bölgesinin yetersizliği daha görünür hale gelir. Gerçek neden kayıtlı hız ve pozisyon verileriyle belirlenmelidir.
Yalnız PLC yazılımı değiştirilerek sorun çözülebilir mi?
Sorun tetikleme, ölçekleme veya hareket profili kaynaklıysa yazılım düzenlemesi çözüm olabilir. Ancak mekanik boşluk, kayma, yetersiz motor veya bıçak problemi yazılımla kalıcı biçimde giderilemez.
Revizyon sonrasında kesim hassasiyeti nasıl doğrulanır?
Farklı reçete, hız ve malzemelerde ardışık deneme kesimleri yapılır. Gerçek ölçüler kayıt altına alınır; ortalama sapma kadar ürünler arasındaki tekrar edilebilirlik de hedef kabul aralığıyla karşılaştırılır.
Kesim ölçülerini, hat hızını, malzeme bilgilerini ve mevcut arıza kayıtlarını paylaşarak mekanik ve otomasyon kontrol kapsamını birlikte belirleyebilirsiniz. Uçar makas veya rotary makas için teknik servis talebi gönderin.
Kesim boyu hatasına doğrultma, besleme veya istifleme problemleri eşlik ediyorsa boy kesme ve doğrultma hattı arızaları rehberimizi inceleyebilirsiniz.