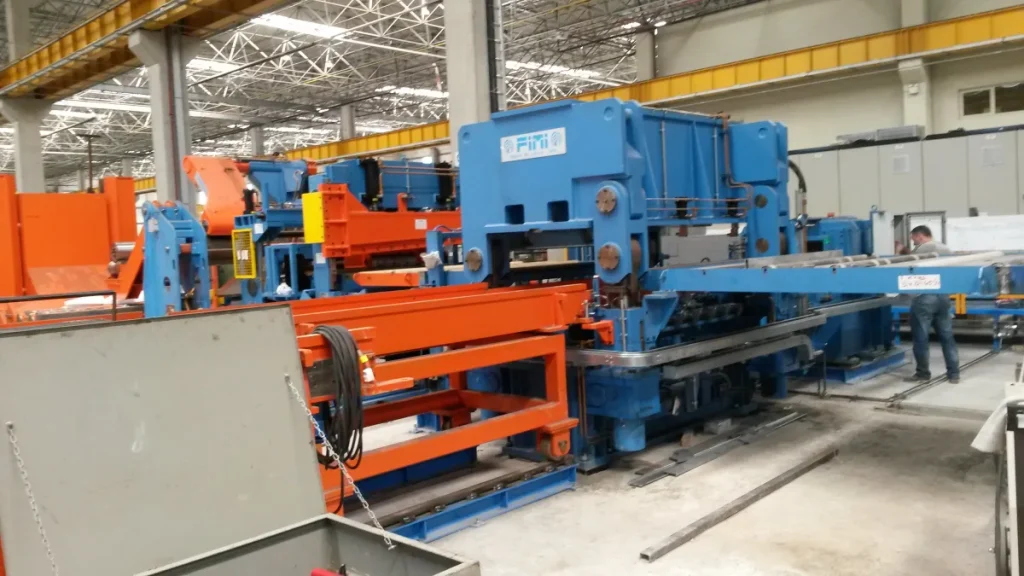
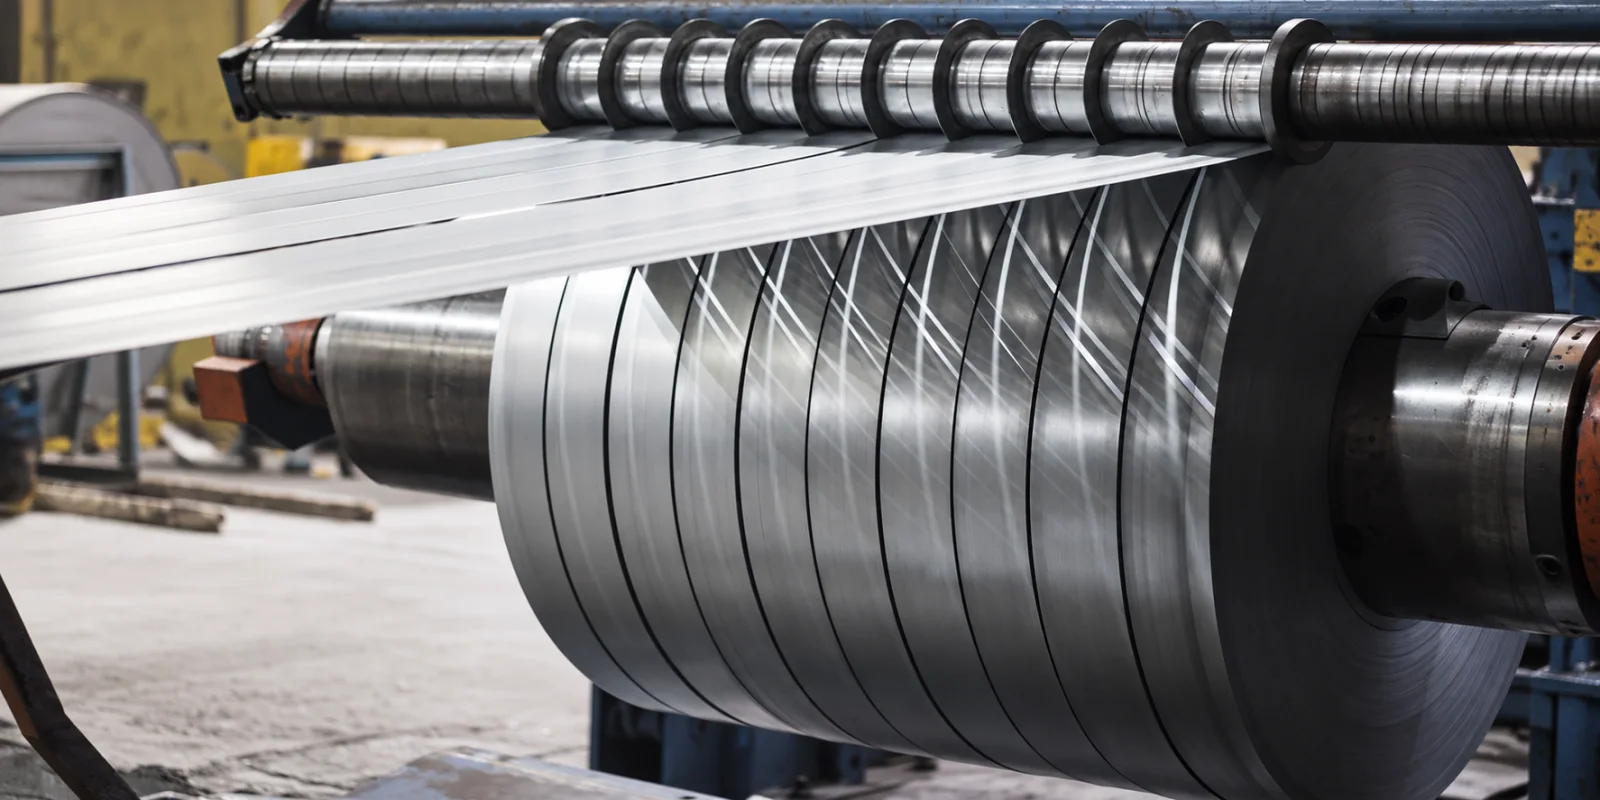
Çelik servis merkezlerinde üretim yalnızca rulo sacın kesilmesinden ibaret değildir. Coil yükleme ve açmadan doğrultmaya, boy kesme ve dilmeden yüzey işlemeye, PVC kaplamadan tartım ve paketlemeye kadar birçok makina aynı ürün akışının parçasıdır. Bu ekipmanlardan birindeki mekanik veya otomasyon problemi ürün ölçüsünü, yüzey kalitesini, hat hızını ve sevkiyat güvenliğini doğrudan etkileyebilir.
Çelik servis merkezi makinaları değerlendirilirken her makina ayrı ayrı kontrol edilmeli, ancak hat içindeki hız, gergi, merkezleme, güvenlik ve veri ilişkisi de birlikte ele alınmalıdır. Hat yardımcı ekipmanı imalatı, mevcut sisteme entegrasyon veya revizyon ihtiyacınız için çelik servis merkezi ekipmanları hizmetimizi inceleyebilirsiniz.
Çelik servis merkezinde makina grupları nasıl sınıflandırılır?
Makinaları proses görevlerine göre sınıflandırmak, bakım ve arıza tespit kapsamını netleştirir. Bir tesiste bütün gruplar bulunmayabilir; bazı hatlar yalnız boy kesme, bazıları dilme, bazıları ise yüzey işleme ve PVC kaplama üzerine kuruludur. Kantar, paketleme ve kalite kontrol ekipmanları ise birden fazla hatta ortak hizmet verebilir.
- Coil yükleme, açma ve giriş ekipmanları
- Doğrultma ve boy kesme hatları
- Dilme ve yeniden sarma hatları
- Taşlama, fırçalama, skoç ve parlatma makinaları
- PVC kaplama, koruyucu film ve kağıt sistemleri
- Yüzey temizleme, yağlama ve yardımcı prosesler
- Kantar, kalite kontrol ve ölçüm sistemleri
- Sac ve coil paketleme ekipmanları
- Transfer, konveyör ve istifleme sistemleri
- Elektrik, otomasyon ve makina güvenliği sistemleri
1. Coil yükleme, açma ve giriş ekipmanları
Üretim akışı coil stok sehpası, yükleme arabası, açıcı, baskı kolu ve rulo ucu açma ekipmanlarıyla başlar. Coil arabasının merkezleme ve kaldırma sistemi malzemeyi açıcı mandrene doğru konumda ulaştırmalıdır. Mandren genişlemesi, hidrolik basınç ve frenleme yetersizse coil kayabilir veya kontrolsüz biçimde boşalabilir.
Pinch-roll, ön doğrultucu, merkezleme ruloları ve kenar takip sistemi malzemeyi hatta hazırlar. Rulman boşluğu, hidrolik kaçak, yanlış merkezleme veya yüzeyi aşınmış rulolar sacın yana kaçmasına ve çizilmesine neden olabilir. Coil ağırlığı, genişliği, iç-dış çapı ve malzeme yüzeyi giriş grubunun ayarlarında temel parametrelerdir.
Mandren, fren, loop, gergi ve sarım problemleri için coil açıcı, sarıcı ve gergi sistemi arızaları rehberimizi inceleyebilirsiniz.
2. Doğrultma ve boy kesme hatları
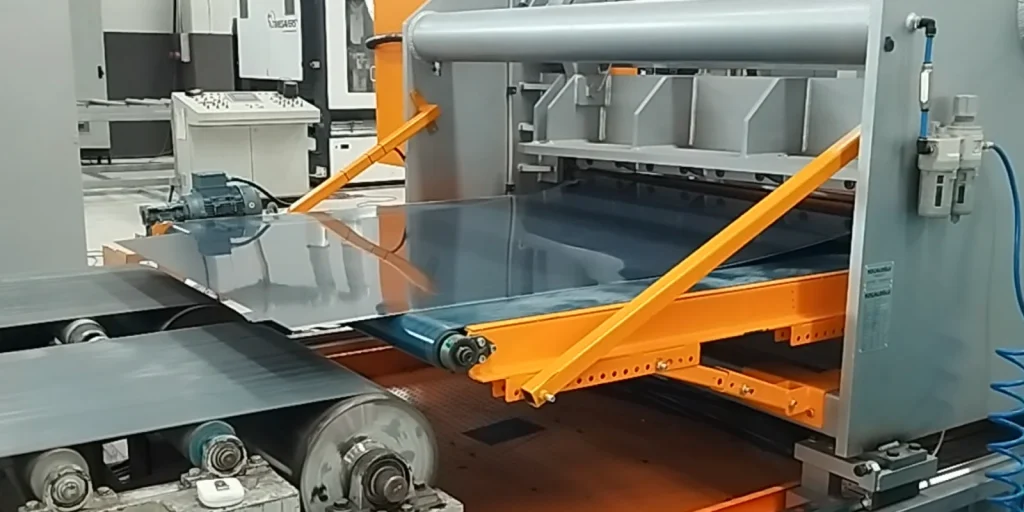
Boy kesme hattında coil açıldıktan sonra sac doğrultulur, hedef boya göre ölçülür, kesilir ve paket halinde istiflenir. Doğrultma makinasındaki rulo paralelliği, penetrasyon ayarı ve yatak durumu ürün düzlemselliğini belirler. Yanlış ayar sacda bombe, kenar dalgası, kıvrılma veya yüzey izi oluşturabilir.
Boy ölçümü enkoder, ölçüm tekeri veya servo besleme üzerinden yapılabilir. Giyotin, uçar makas veya rotary makas seçimi hat yapısına ve üretim hızına göre değişir. Kesim sapmaları; enkoder ölçeği, ölçüm tekeri kayması, hat hızı, mekanik boşluk ve kesim zamanlamasıyla birlikte incelenmelidir. Bu konudaki ayrıntılı teşhis sırası için uçar makas ve rotary makas arızaları rehberimizi okuyabilirsiniz.
Boy sapması, bombe, kenar dalgası, doğrultma merdanesi ve istifleme problemleri için boy kesme ve doğrultma hattı arızaları rehberimizi inceleyebilirsiniz.
3. İstifleme ve sac transfer sistemleri
Kesilen levhalar konveyör üzerinden manyetik, vakumlu, hava yastıklı veya açılır kapaklı istifleme sistemlerine aktarılabilir. İstifleme noktasındaki zamanlama hatası sacların kenarlarının bozulmasına, paketin eğri oluşmasına veya yüzeylerin çizilmesine yol açar.
Konveyör bantları, makaralar, zincirler, pnömatik durdurucular ve kaldırma tablaları düzenli kontrol edilmelidir. Sensörün ürünü geç algılaması, frenleme mesafesinin değişmesi veya kaldırma tablası seviyesinin yanlış olması yüksek hızda tekrarlayan paketleme problemleri oluşturur.
4. Dilme ve yeniden sarma hatları
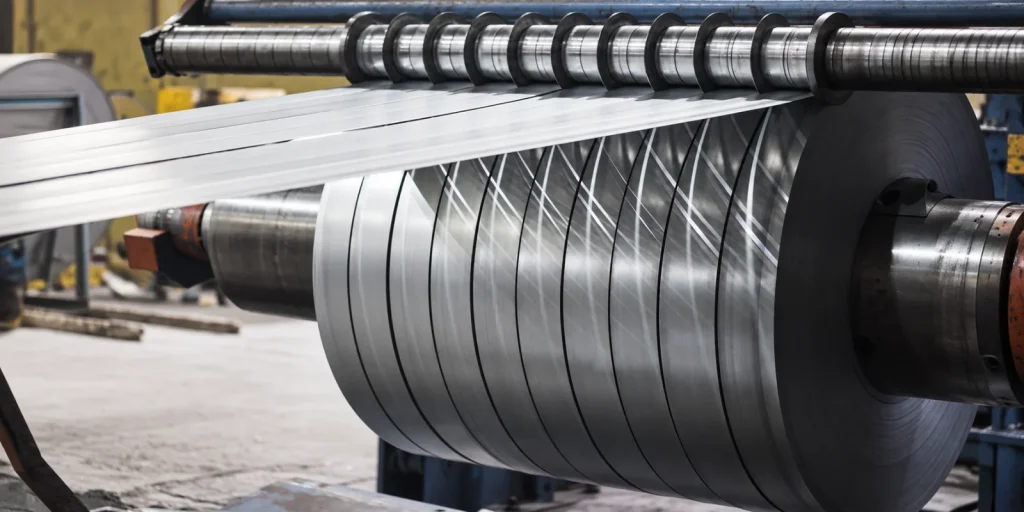
Dilme hattı geniş coil’i dairesel bıçaklarla daha dar şeritlere ayırır ve bu şeritleri yeniden coil halinde sarar. Bıçak millerinin paralelliği, bıçak boşluğu, bindirme miktarı ve ara bilezik dizilimi kesim kenarının kalitesini belirler. Yanlış ayar çapak, kenar deformasyonu, şerit genişliği sapması ve bıçak aşınması oluşturabilir.
Kenar hurdası sarıcı veya kırpıcı, loop çukuru, gergi ünitesi, ayırıcı mil ve sarıcı birlikte çalışır. Şeritler eşit gerilmezse teleskopik sarım, gevşek coil veya kenar kaçması görülür. Recoiler mandreni, baskı kolu, coil indirme arabası ve döner istifleme kolları hem ürün kalitesi hem iş güvenliği açısından kontrol edilmelidir.
Çapak, şerit genişliği sapması, yana kaçma, teleskopik sarım ve recoiler gergisi için dilme hattı arızaları rehberimizi inceleyebilirsiniz.
5. Taşlama ve yüzey işleme makinaları
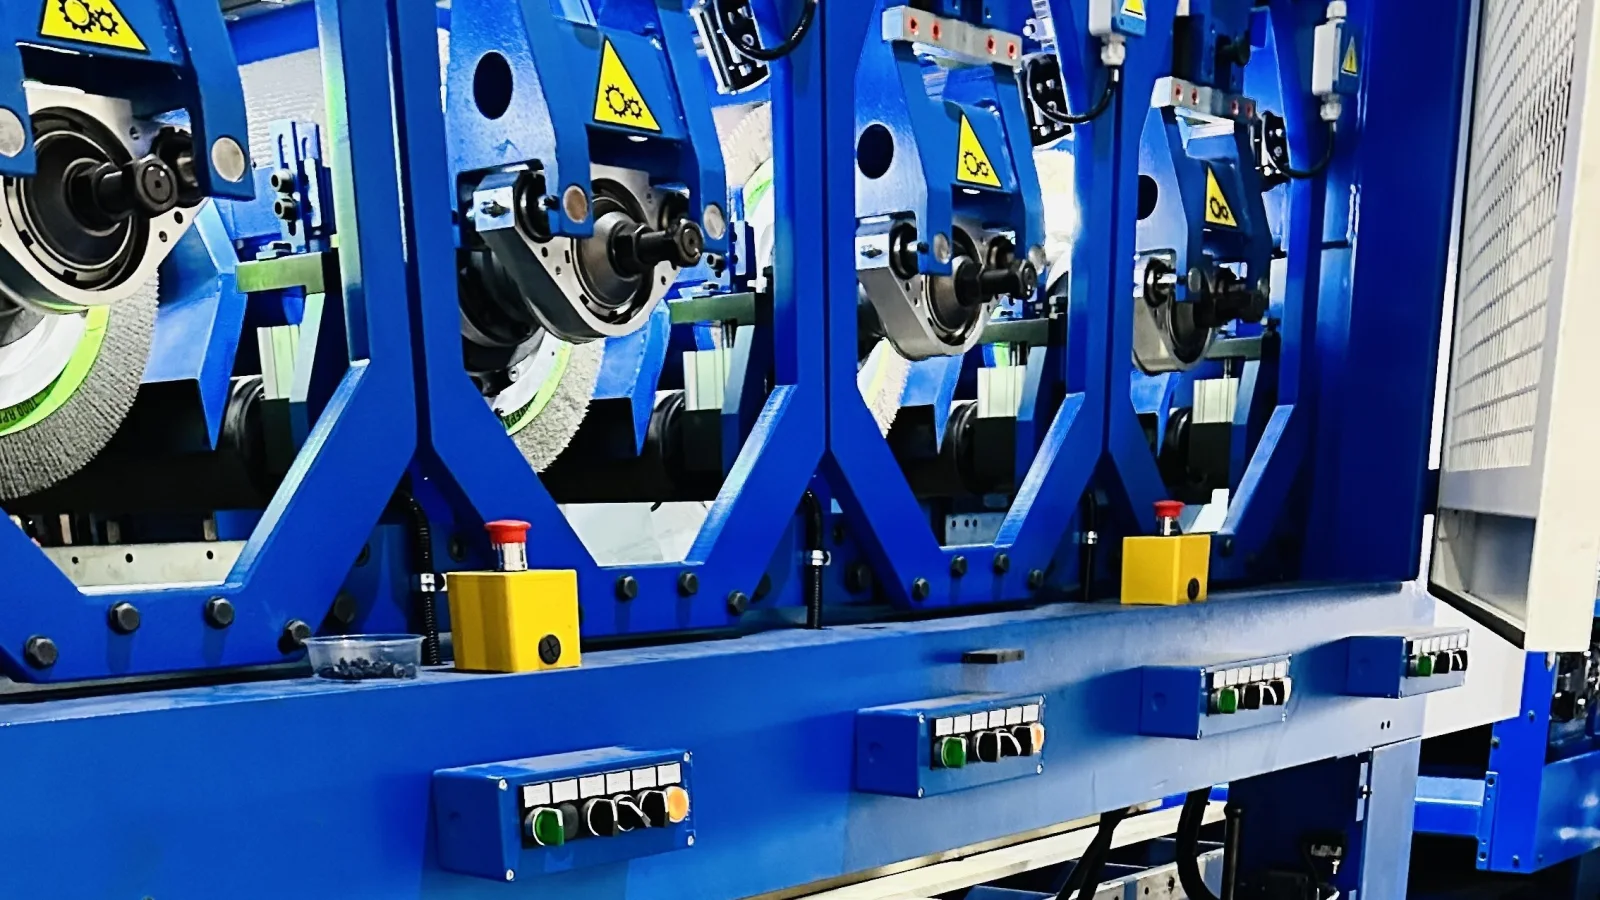
Paslanmaz çelik ve diğer metal yüzeylerde bant taşlama; yüzey kusurlarını gidermek, belirli bir pürüzlülük oluşturmak veya sonraki finisaj işlemine hazırlık yapmak için kullanılır. Üstten veya alttan çalışan kafalar, kontak tamburu, baskı merdanesi, zımpara bandı ve taşıma sistemi aynı geçiş yüksekliğini korumalıdır.
Zımpara bandının yana kaçması, kopması, düzensiz aşınması veya yüzeyde çizgi oluşturması; gergi, osilasyon, tambur kaplaması, rulman, sensör veya pnömatik sistemle ilişkili olabilir. Islak taşlamada sıvı debisi, filtreleme ve nozullar; kuru taşlamada toz emişi ve makina içi temizlik özellikle önemlidir.
6. Skoç, fırçalama, satinaj ve parlatma sistemleri
Scotch-Brite tipi fırçalama üniteleri paslanmaz yüzeyde homojen satinaj ve dekoratif görünüm oluşturur. Fırça baskısı, hat hızı, osilasyon, aşındırıcı durumu ve yüzey temizliği ürün boyunca sabit tutulmalıdır. Fırçanın düzensiz aşınması veya yanlış hizalanması ton farkı ve paralel izler meydana getirir.
Hairline ve parlatma sistemlerinde reçete değerleri malzeme cinsi ve hedef yüzeye göre yönetilmelidir. Çok kafalı makinalarda üst-alt ünitelerin sırası, yük paylaşımı ve hız senkronu kontrol edilir. Costa Levigatrici ve Imeas gibi yüzey işleme makinaları dahil marka bazlı bakım ve revizyon kapsamı için bağımsız makina servis sayfamızı inceleyebilirsiniz.
Bant kaçması, yüzey izi, ton farkı, fırça baskısı ve otomasyon kontrolleri için Costa Levigatrici ve Imeas taşlama–Scotch-Brite makinası arızaları rehberimizi inceleyebilirsiniz.
7. PVC kaplama ve koruyucu film sistemleri
PVC kaplama ünitesi, işlenmiş sac yüzeyini taşıma ve sonraki üretim aşamalarında çizilmelere karşı korur. Sistem; film çözücü, gergi kontrolü, dansör, kenar takip, baskı ruloları, kesme mekanizması ve kontrol ekipmanlarından oluşabilir. Tek veya çift yüzeyli kaplama hattın çalışma yönüne göre düzenlenir.
Film kırışması, hava kabarcığı, yana kaçma veya düzensiz yapışma yalnız film kalitesiyle açıklanmamalıdır. Baskı rulolarının paralelliği, kauçuk yüzey, pnömatik basınç, sac temizliği, film gergisi ve hat hızı birlikte kontrol edilir. Enkoder veya sensör arızası kesme boyunu ve otomatik film beslemeyi bozabilir.
Bu sistemlerdeki arıza belirtileri ve kontrol sırası için PVC kaplama makinası arızaları rehberimizi inceleyebilirsiniz.
PVC kaplama sistemindeki temel ekipmanlar
- PVC açıcı ve film çözücü miller
- Dansör ve gergi kontrol ruloları
- Kenar takip ve merkezleme sistemi
- Kauçuk kaplı baskı ve laminasyon merdaneleri
- Film kesme ve ayırma ünitesi
- Statik elektrik giderme ve yüzey temizleme
- PLC, HMI, enkoder, sensör ve sürücü sistemi
8. Kağıt sarıcı, çözücü ve ara koruma sistemleri
Hassas yüzeyli levhalar istiflenirken saclar arasına kağıt yerleştirilmesi gerekebilir. Kağıt çözücü, gergi düzeni ve kesme ünitesi sac hareketiyle senkron çalışmalıdır. Kağıdın erken veya geç kesilmesi, paketin kenarından taşması ya da kırışması istif kalitesini bozar.
Kağıt rulolarının hızlı değiştirilmesi, mil kilitleme sistemi, bobin çapı ve kağıt kopma algılama bakım açısından önemlidir. Uygulama mevcut hatta sonradan eklenecekse mekanik yerleşim, hız bilgisi, tetik sinyali ve güvenlik zinciri birlikte planlanmalıdır.
9. Yüzey temizleme, yağlama ve yardımcı prosesler
Fırça, hava bıçağı, vakum, yıkama ve kurutma üniteleri yüzeydeki toz, yağ ve aşındırıcı kalıntılarını uzaklaştırır. Nozul tıkanması, filtre dolması veya yetersiz emiş yüzey kalitesini düşürür ve makina içinde birikmeye yol açar. Islak proseslerde sıvı seviyesi, basınç, sıcaklık ve filtre durumu izlenmelidir.
Yağlama sistemleri ürüne kontrollü miktarda koruyucu veya proses yağı uygular. Debinin dengesiz olması lekelenme, eksik koruma veya gereksiz tüketim oluşturur. Pompa, ölçüm, nozullar ve reçete değerleri belirli aralıklarla doğrulanmalıdır.
10. Kantar, ölçüm ve kalite kontrol sistemleri
Coil ve sac paket kantarları üretim kaydı, etiket bilgisi ve sevkiyat doğruluğu için kullanılır. Yük hücreleri, bağlantı ayakları, kablo ekranlaması ve sıfır noktası kontrol edilmelidir. Kantarın konveyör veya çevredeki mekanik yapılara temas etmesi ölçüm sonucunu bozabilir.
Hatlarda kalınlık ölçümü, boy-genişlik kontrolü, düzlemsellik, yüzey kamerası, çizik algılama ve pin-hole kontrolü kullanılabilir. Bu sistemlerin kalibrasyonu kadar ölçüm verisinin doğru ürün reçetesiyle eşleştirilmesi de önemlidir. Hatalı ürünün işaretlenmesi veya ayrılması için PLC-HMI ve üretim kayıt sistemiyle güvenilir haberleşme kurulmalıdır.
11. Sac ve coil paketleme sistemleri
Paketleme bölümü; tartım, çemberleme, film veya kağıt sarma, kenar koruyucu, paletleme, etiketleme ve istiflemeden oluşabilir. Dilinmiş coillerin paketlenmesinde coil gözünden ve çevresinden çemberleme, koruyucu malzeme yerleştirme ve coil istifleme otomatik veya yarı otomatik yapılabilir.
Levha paketlerinde düzgün istif, paket yüksekliği, köşe koruması ve palet bağlantısı kontrol edilir. Çemberleme kafasının besleme ve kaynak mekanizması, paket konum sensörleri, kantar verisi ve etiket yazıcısı aynı ürün kaydıyla çalışmalıdır. Robotlu taşıma kullanılıyorsa güvenlik alanları ve tutucu ekipman ayrıca test edilir.
Yük hücresi, tartım sapması, konveyör, çemberleme, etiketleme ve PLC entegrasyonu için kantar ve paketleme sistemi arızaları rehberimizi inceleyebilirsiniz.
12. Elektrik, otomasyon ve hat senkronizasyonu
Çelik servis merkezi hattında PLC, HMI, sürücüler, servo sistemleri, enkoderler, uzak I/O ve güvenlik cihazları ortak çalışma senaryosunu yürütür. Açıcıdan sarıcıya kadar her bölümün hız referansı ve hazır-arızalı bilgisi doğru paylaşılmalıdır. Gergi ve loop kontrolündeki kararsızlık ürün yüzeyini ve sarım kalitesini etkiler.
Eski sistemlerde erişilemeyen program, yedek parçası bulunmayan PLC-sürücü veya belirsiz saha kablolaması duruş süresini uzatır. Tekrarlayan problemlerde otomasyon arıza servisi; kapsamlı yenilemede ise otomasyon panosu imalatı ve revizyonu birlikte değerlendirilebilir.
Çelik servis merkezi makinalarında bakım nasıl planlanır?
Bakım periyodu yalnız takvim süresine göre değil, çalışma saati, üretilen tonaj, malzeme cinsi ve arıza geçmişine göre belirlenmelidir. Yatak sıcaklığı, titreşim, hidrolik basınç, sürücü yükü ve ürün kalite kayıtları arıza oluşmadan önce değişimi gösterebilir.
- Rulman, kaplin, redüktör, zincir ve kayışların kontrolü
- Rulo, merdane ve bıçakların aşınma-paralellik ölçümü
- Hidrolik ve pnömatik kaçakların giderilmesi
- Enkoder, sensör ve limitlerin fonksiyon testi
- Elektrik panosu sıcaklık ve bağlantı kontrolleri
- PLC, HMI ve sürücü yedeklerinin güncellenmesi
- Güvenlik rölesi, kapı anahtarı ve acil durdurma testleri
- Kantar ve ölçüm sistemlerinin kalibrasyonu
- Toz emiş, filtre ve sıvı devrelerinin temizliği
- Ürün kalitesi ve arıza kayıtlarının karşılaştırılması
Mekanik, elektrik ve otomasyon kontrollerini ortak duruş planında yürütmek tekrar sökme ve üretim kaybını azaltır. Periyodik bakım, arıza giderme ve performans kontrolü için makina bakım ve onarım hizmetimizi inceleyebilirsiniz.
Revizyon kapsamı nasıl belirlenir?
Revizyon öncesinde mevcut kapasite, ürün aralığı, kalite problemleri, duruş nedenleri ve yedek parça durumu kayıt altına alınır. Mekanik hassasiyet hedefi karşılanmıyorsa yalnız otomasyon yenilemek yeterli değildir. Aynı şekilde sağlam mekanik yapı, eski kontrol sistemi nedeniyle kapasiteye ulaşamıyorsa pano, sürücü ve yazılım modernizasyonu öncelikli olabilir.
Revizyon; rulman ve aktarma yenileme, rulo-bıçak ayarı, hidrolik iyileştirme, sensör ve ölçüm sistemi, PLC-HMI, sürücüler, güvenlik devresi ve dokümantasyon başlıklarına ayrılmalıdır. Uygulama sonrasında gerçek malzemeyle farklı hız ve ürünlerde performans testi yapılmalıdır.
Çelik servis merkezi makinaları hakkında sık sorulan sorular
Boy kesme, dilme ve yüzey işleme makinaları aynı bakım kapsamında incelenebilir mi?
Evet. Hatlar farklı proseslere sahip olsa da mekanik aktarma, rulman, hidrolik, pano, sürücü, sensör ve güvenlik kontrolleri ortak duruş planında düzenlenebilir. Proses hassasiyetleri için her makina grubuna özel test uygulanır.
PVC kaplama sistemi mevcut hatta sonradan eklenebilir mi?
Hat yerleşimi, geçiş yüksekliği, sac hızı, yüzey temizliği, tetik sinyalleri ve güvenlik alanı uygunsa PVC çözücü, gergi, baskı ve kesme sistemi mevcut hatta entegre edilebilir.
Kantar ve paketleme sistemi otomasyona bağlanabilir mi?
Kantar göstergesi, PLC haberleşmesi, ürün reçetesi ve etiketleme altyapısı incelenerek ağırlık bilgisinin otomatik kaydedilmesi ve doğru paket etiketiyle eşleştirilmesi planlanabilir.
Farklı marka makinalarda servis ve revizyon yapılabilir mi?
Makina dokümantasyonu, mekanik durum, kontrol sistemi ve yedek parça erişimi incelendikten sonra marka bağımsız bakım, arıza tespiti veya revizyon kapsamı belirlenebilir.
Makina listesini, mevcut sorunları, ürün ölçülerini ve hat fotoğraflarını paylaşarak bakım, yardımcı ekipman veya revizyon kapsamını birlikte belirleyebilirsiniz. Çelik servis merkezi hattı için teknik talep gönderin.