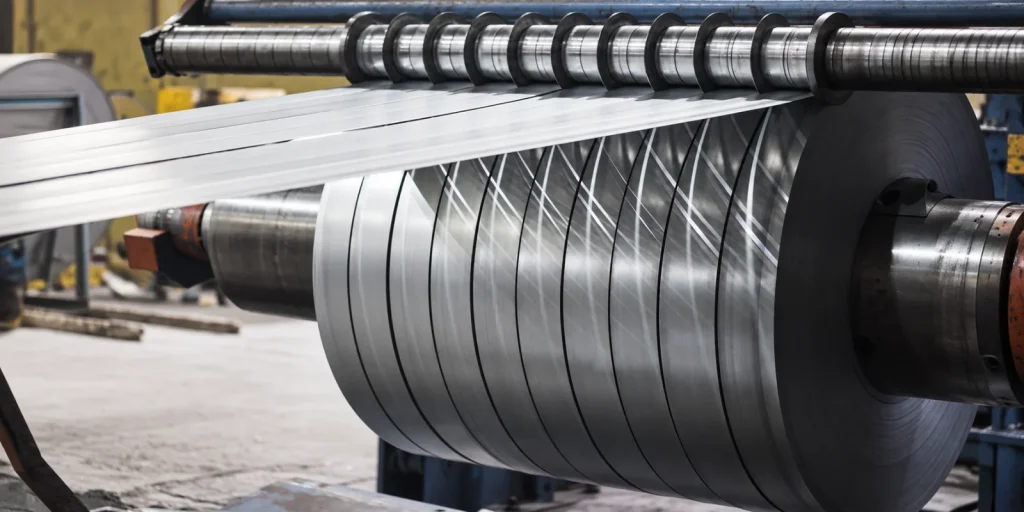
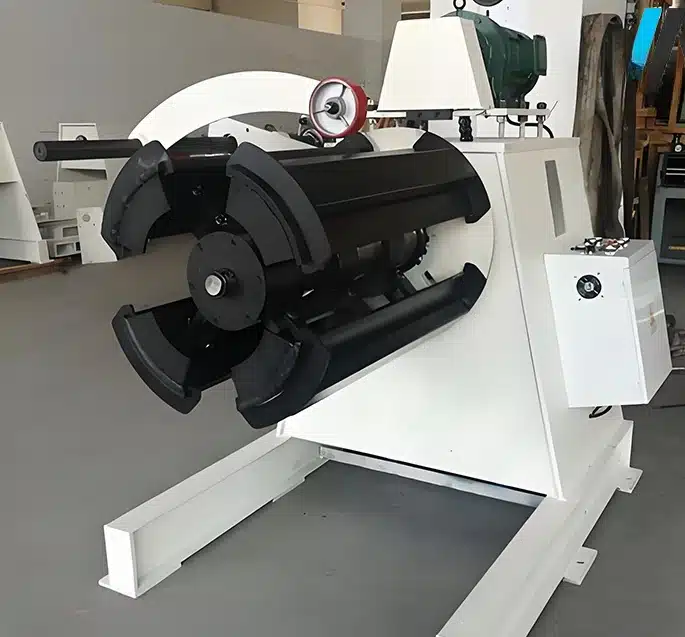
Coil açıcı ve sarıcı sistemleri; rulo sacın hatta güvenli biçimde verilmesini, proses boyunca kontrollü ilerlemesini ve ürünün düzgün bir coil halinde yeniden sarılmasını sağlar. Mandren kayması, frenleme yetersizliği, kararsız gergi, loop salınımı, teleskopik sarım veya gevşek coil gibi sorunlar ürün kalitesini düşürdüğü gibi makina ve çalışan güvenliği açısından da ciddi risk oluşturabilir.
Coil açıcı, sarıcı ve gergi sistemi arızaları yalnız motor ya da hidrolik ünite üzerinden değerlendirilmemelidir. Mekanik aktarma, mandren, fren, hidrolik basınç, enkoder, çap ölçümü, sürücü torku, PLC hesapları ve güvenlik zinciri aynı üretim koşulunda birlikte incelenmelidir.
Coil hattında hangi ekipmanlar birlikte çalışır?
Makina düzeni hatta göre değişse de coil girişinde stok sehpası, yükleme arabası, açıcı mandreni, baskı kolu, rulo ucu açıcı ve pinch-roll bulunabilir. Çıkışta ise gergi ünitesi, ayırıcı mil, sarıcı mandreni, baskı kolu ve coil indirme arabası birlikte çalışır.
- Coil yükleme ve indirme arabaları
- Açıcı ve sarıcı mandrenleri
- Hidrolik genişleme ve mekanik kilitleme sistemleri
- Baskı kolu, soyucu ve rulo ucu yönlendirme ekipmanları
- Fren, motor, redüktör ve kaplin grupları
- Loop sensörü, dansör ve yük hücresi
- Kenar takip ve merkezleme sistemi
- Sürücü, enkoder, PLC ve HMI kontrolü
- Koruyucular, ışık bariyerleri ve acil durdurmalar
1. Açıcı mandreni coili neden tutamaz?
Mandren segmentlerinin yeterince genişlememesi coil göbeğinin dönmesine, eksenden kaçmasına veya açıcı üzerinde kaymasına neden olabilir. Hidrolik basınç düşükse, silindirde iç kaçak varsa ya da kama-segment yüzeyleri aşınmışsa panelde doğru basınç görülse bile gerekli sıkma kuvveti oluşmayabilir.
- Coil iç çapı ile mandren çalışma aralığının uyumu
- Hidrolik basınç ve yük altında basınç kaybı
- Döner bağlantı, hortum, valf ve silindir kaçakları
- Segment, kama ve kızak yüzeylerindeki aşınma
- Mandren salgısı, yatak boşluğu ve mil eğikliği
- Genişledi-daraldı limitleri ile gerçek mekanik konum
Coil mandrene alınırken yükleme arabasının yüksekliği ve merkezlemesi de önemlidir. Coil göbeği mandreni zorlayarak giriyorsa segmentler eşit açılamaz ve ağır yük yataklara dengesiz aktarılır.
2. Açıcı frenleme neden kararsız olur?
Pasif açıcı sistemlerinde pnömatik, hidrolik veya elektromanyetik fren coilin kontrolsüz boşalmasını önler. Fren torku azsa loop hızla büyür ve sac gevşer; fazla ise sac gereksiz gerilir, doğrultma ve merkezleme kararlılığı bozulur.
Balata-disk yüzeyi, yağlanma, hava veya hidrolik basınç, oransal valf ve çap kompanzasyonu kontrol edilmelidir. Coil çapı küçüldükçe aynı fren kuvvetinin malzeme üzerindeki etkisi değişir. Bu nedenle sabit basınç yerine çap veya loop seviyesine bağlı kontrollü frenleme gerekebilir.
3. Sarıcıda teleskopik sarım neden oluşur?
Teleskopik sarımda coil katları bir tarafa doğru kademeli kayar. Problem yalnız sarıcı torkundan kaynaklanmaz; giriş merkezlemesi, şeritler arasındaki gergi farkı, ayırıcı disk konumu, mandren ekseni ve başlangıç sarımı birlikte değerlendirilmelidir.
- Sarıcı mandreninin hat eksenine göre kaçıklığı
- Şeritler veya sac genişliği boyunca farklı gergi
- Ayırıcı mil ve disklerin yanlış konumu
- Gergi ünitesinde aşınmış ya da kirli yüzeyler
- Baskı kolu ve başlangıç kılavuzlarının ayarsızlığı
- Hızlanma-yavaşlama sırasında ani tork değişimi
- Coil göbeği ile mandren genişlemesinin uyumsuzluğu
Dilimlenmiş şeritlerin sarımındaki çapak, yana kaçma ve ayırıcı sorunları için dilme hattı arızaları rehberimizi inceleyebilirsiniz.
4. Gevşek veya aşırı sıkı coil sarımı
Gevşek coil taşıma ve paketleme sırasında açılabilir. Aşırı sıkı sarım ise iç katlarda ezilme, yüzey izi, şerit uzaması veya göbek deformasyonu oluşturabilir. Sarıcı motor torku, coil çapı büyüdükçe uygun eğriyle değiştirilmelidir.
PLC içindeki çap hesabı; başlangıç çapı, sac kalınlığı, hat hızı ve enkoder değerlerine bağlı olabilir. Bu bilgilerden biri yanlışsa hesaplanan çap ile gerçek çap ayrılır. Sürücü tork referansı, gerçek motor torku, sarım çapı ve gergi geri bildirimi aynı anda izlenmelidir.
5. Gergi ünitesinde dengesizlik
Gergi keçesi, baskı merdanesi, bridle roll, dansör veya yük hücreli sistemler malzemeye kontrollü çekme kuvveti uygular. Baskı yüzeyleri eşit değilse, silindirler farklı kuvvet üretiyorsa veya merdaneler paralel değilse sac genişliği boyunca gergi dağılımı bozulur.
- Sağ-sol baskı basınçlarının karşılaştırılması
- Merdane paralelliği, yüzey temizliği ve aşınması
- Dansör kolu rulmanları ve mekanik sürtünme
- Yük hücrelerinin sıfır, kalibrasyon ve montaj yönü
- Oransal valf veya sürücü tork kontrolü
- Ürün reçetesindeki gergi değerleri ve limitleri
Gergi artırılarak sarım geçici olarak toparlanabilir; ancak ince veya hassas yüzeyli malzemede kalıcı deformasyon ve iz oluşabilir. Ayar, ürün kalitesiyle birlikte doğrulanmalıdır.
6. Loop seviyesi neden sürekli salınır?
Loop, iki makina grubu arasındaki anlık hız farkını karşılayan kontrollü malzeme rezervidir. Loop sensörünün kararsız ölçümü, hız düzeltme kazancının yüksek olması, sürücü rampalarının uyuşmaması veya mekanik frenin takılması sistemin sürekli hızlanıp yavaşlamasına neden olabilir.
Ultrasonik ve lazer sensörler parlak sac yüzeyinden veya geliş açısından etkilenebilir. Fotosel dizilerinde kirlenme ve hizalama; dansör sistemlerinde potansiyometre, enkoder ve mekanik sürtünme kontrol edilmelidir. Sensör değeri, PLC düzeltme çıkışı ve motor gerçek hızı trend olarak kaydedilirse salınımın kaynağı daha kolay ayrılır.
7. Enkoder ve çap ölçümü hataları
Mandren enkoderi, ölçüm tekeri veya ultrasonik çap sensörü sarım kontrolünde kullanılabilir. Enkoder kaplini gevşediğinde motor döndüğü halde eksik darbe okunabilir. Yanlış darbe sayısı, redüksiyon oranı veya çap formülü gergi-tork hesabını bozar.
Ultrasonik sensörün kör bölgesi, montaj açısı ve yüzey yansıması doğrulanmalıdır. Sensörle hesaplanan çap, duruş sırasında fiziksel ölçümle karşılaştırılmalı; boş mandren ve tam coil değerleri ayrı ayrı kontrol edilmelidir.
8. Coil arabası ve baskı kolu arızaları
Coil arabası yükü mandren eksenine doğru yükseklikte taşımalıdır. Kaldırma silindirindeki kaçak, seviye sensörü hatası veya ray-kılavuz aşınması coili eğik yükleyebilir. Sarım sonunda araba erken yük alırsa coil düzeni bozulabilir; geç destek verirse mandren ve yataklara aşırı yük binebilir.
Baskı kolu coilin açılmasını ve sarım başlangıcını kontrol eder. Teker yüzeyi, kol mafsalları, silindir ve basınç ayarı kontrol edilmelidir. Kolun gerçek konumu ile PLC limit bilgisi uyuşmuyorsa otomatik sıra tehlikeli biçimde devam edebilir.
9. Hidrolik ve pnömatik sistem kontrolleri
Mandren genişletme, coil arabası, baskı kolu ve ayırıcı hareketlerinde hidrolik-pnömatik sistemler kullanılır. Basınç yalnız boşta değil gerçek coil yükünde ölçülmelidir. Yağ sıcaklığı arttığında iç kaçak büyüyebilir ve ilk vardiyada görülmeyen problem üretim ilerledikçe ortaya çıkabilir.
- Pompa basıncı, debi ve emniyet valfi ayarı
- Filtre kirlilik göstergesi ve yağ seviyesi
- Silindir, valf, döner bağlantı ve hortum kaçakları
- Akümülatör ön basıncı ve basınç dalgalanması
- Oransal valf komutu ile gerçek basıncın karşılaştırılması
- Basınç switchi ve analog sensör kalibrasyonu
10. Motor, sürücü ve PLC tork kontrolü
Aktif açıcı ve sarıcı sistemlerinde motor-sürücü grubu hız veya tork modunda çalışabilir. Motor plaka değerleri, enkoder yönü, tork limiti, hız rampaları ve alan zayıflatma bölgesi uygulamaya uygun olmalıdır. Rejeneratif enerji için fren direnci veya geri beslemeli sürücü kullanılıyorsa sıcaklık ve aşırı gerilim kayıtları incelenmelidir.
PLC yazılımında çap hesabı, tork eğrisi, loop düzeltmesi, reçete değerleri ve geçiş koşulları kontrol edilir. Müdahaleden önce erişilebilen PLC, HMI ve sürücü yedekleri alınmalıdır. Elektrik ve yazılım teşhisi için otomasyon arıza servisi hizmetimizi inceleyebilirsiniz.
11. Güvenlik zinciri neden ayrı değerlendirilmelidir?
Coil sistemlerinde yüksek ağırlık, dönme enerjisi, sıkışma noktaları ve kontrolsüz boşalma riski birlikte bulunur. Mandren sıkma onayı, coil arabası konumu, baskı kolu, koruyucu kapılar ve acil durdurmalar çalışma senaryosuna uygun kilitlenmelidir.
- Mandren genişlemeden coil arabasının geri çekilmemesi
- Baskı kolu güvenli konuma gelmeden hızlı çalışmanın engellenmesi
- Koruyucu kapı ve ışık bariyerlerinin fonksiyon testi
- Acil duruşta açıcı ve sarıcının kontrollü yavaşlaması
- Enerji izolasyonu ve bakım kilitleme noktalarının belirlenmesi
- Coil düşme ve kontrolsüz açılma alanlarının korunması
Planlı bakımda hangi noktalar kontrol edilir?
Bakım periyodu yalnız takvim süresine değil coil ağırlığı, üretilen tonaj, çalışma hızı ve arıza geçmişine göre belirlenmelidir. Mandren salgısı, yatak sıcaklığı, hidrolik basınç ve motor tork değerleri düzenli kaydedildiğinde bozulma plansız duruştan önce görülebilir.
- Mandren segmentleri, kama, kızak ve yağlama noktaları
- Yatak, kaplin, redüktör, fren ve baskı kolu
- Hidrolik filtre, yağ, hortum ve döner bağlantılar
- Loop sensörü, dansör ve yük hücresi kalibrasyonu
- Enkoder bağlantısı, kablo ekranlama ve sürücü yükleri
- Coil arabası rayı, tekerleri, seviye ve konum sensörleri
- Koruyucu, kapı switchi, ışık bariyeri ve acil durdurma
Mekanik ve otomasyon kontrollerini ortak duruş planında yürütmek için makina bakım ve onarım hizmetimizi inceleyebilirsiniz.
Arıza tespitinde izlenecek sıra
- Coil ağırlığı, iç-dış çapı, genişliği, kalınlığı ve hat hızını kaydedin.
- Problemin açma, proses veya sarma aşamasında başladığını belirleyin.
- Mandren, fren, yatak, hat ekseni ve mekanik boşlukları ölçün.
- Hidrolik basınçları boşta ve yük altında karşılaştırın.
- Loop, gergi, çap ve enkoder geri bildirimlerini trend olarak izleyin.
- Sürücü torku, akımı ve hızını PLC referanslarıyla karşılaştırın.
- Düzeltme sonrasında düşük hızdan başlayarak gerçek coil ile test yapın.
- Sarım düzeni, ürün yüzeyi ve güvenlik fonksiyonlarını kayıt altına alın.
Diğer çelik servis merkezi hatlarıyla ilişkisi
Açıcı ve sarıcı sistemleri boy kesme, dilme, taşlama, PVC kaplama ve paketleme hatlarının giriş-çıkış kalitesini doğrudan etkiler. Boy ölçüsü ve düzlemsellik problemleri için boy kesme ve doğrultma hattı rehberimizi; bütün makina grupları için çelik servis merkezi makinaları ana rehberimizi inceleyebilirsiniz.
Novastilmec, Faspar, Fimi ve Ocemi hatlarındaki bağımsız servis tecrübemiz için marka bazlı makina servis sayfamızı; yardımcı ekipman ve entegrasyon çalışmaları için çelik servis merkezi ekipmanları hizmetimizi inceleyebilirsiniz.
Basınç düşümü, pompa, valf, silindir, kaçak ve hava hazırlama kontrolleri için hidrolik ve pnömatik arızalar rehberimizi inceleyebilirsiniz.
Servo ve enkoder geri bildirimi
Hat hızı, elektronik dişli, pozisyon takibi ve enkoder teşhisi için servo ve enkoder senkronizasyonu rehberimizi inceleyebilirsiniz.
Kağıt ve benzeri sürekli malzemelerin sarım hatlarında gergi, kenar takibi ve çap değişimine bağlı sorunlar için kağıt sarıcı–çözücü sistemleri arıza rehberini inceleyebilirsiniz.
Coil açıcı ve sarıcı sistemleri hakkında sık sorulan sorular
Mandren basıncı doğru görünürken coil neden kayar?
Silindirde iç kaçak, aşınmış kama-segment yüzeyleri, yanlış iç çap veya yük altında basınç düşümü varsa gösterge normal görünse bile yeterli sıkma kuvveti oluşmayabilir.
Teleskopik sarım yalnız sarıcı torkuyla düzeltilebilir mi?
Hayır. Mandren ekseni, giriş merkezlemesi, gergi dağılımı, ayırıcı konumu ve başlangıç sarımı birlikte kontrol edilmelidir. Torku gereksiz artırmak üründe deformasyon oluşturabilir.
Loop sensörü doğru değer gösterdiği halde sistem neden salınır?
Sensör doğru olsa bile PLC düzeltme kazancı, sürücü rampası, mekanik fren veya motor tepkisi uyumsuz olabilir. Referans ve gerçek hızlar zaman grafiğinde karşılaştırılmalıdır.
Eski açıcı ve sarıcı sistemine otomatik gergi kontrolü eklenebilir mi?
Mekanik yapı ve motor kapasitesi uygunsa yük hücresi, dansör, çap ölçümü, sürücü ve PLC yazılımı birlikte projelendirilerek otomatik gergi kontrolü eklenebilir.
Hat markası-modeli, coil bilgileri, motor-sürücü değerleri, hidrolik basınçlar, alarm kayıtları ve sarım fotoğraflarını paylaşarak bakım veya revizyon kapsamını birlikte belirleyebilirsiniz. Coil sistemi için teknik talep gönderin.