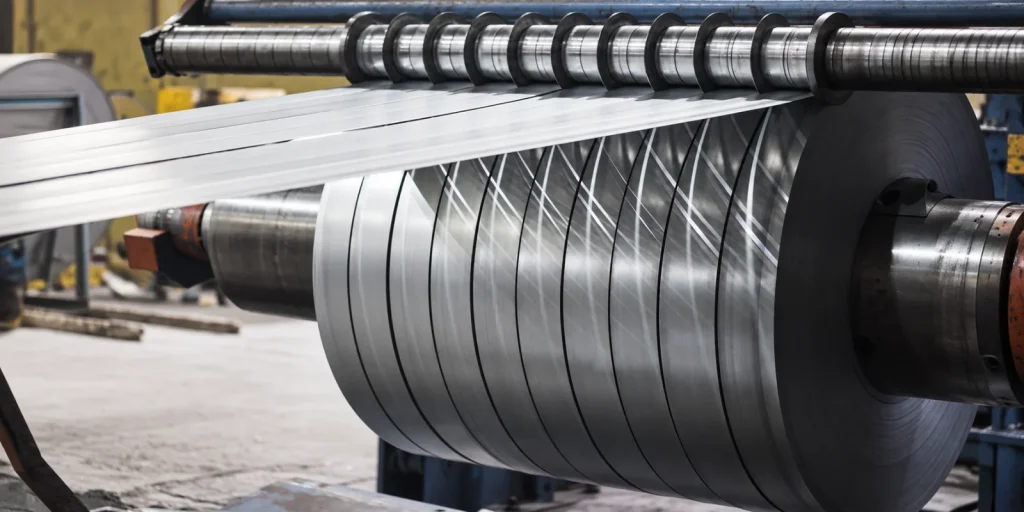
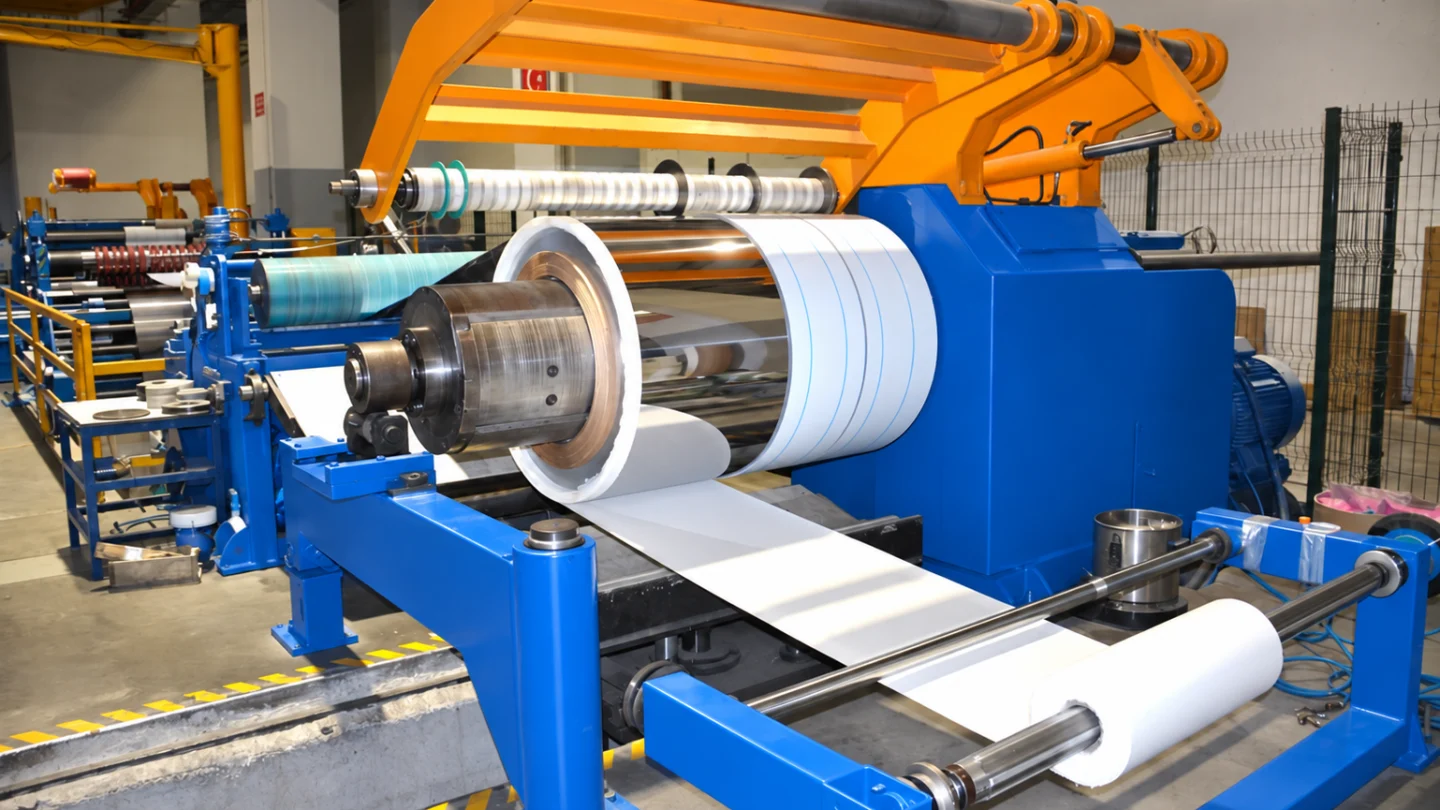
Kağıt sarıcı–çözücü sistemlerinde kaliteli üretim yalnızca rulonun dönmesine bağlı değildir. Kağıdın hat boyunca sabit gergiyle ilerlemesi, kenarının doğru referansta tutulması ve sarım çapı büyürken torkun kontrollü biçimde değiştirilmesi gerekir. Bu dengelerden biri bozulduğunda kırışma, kopma, gevşek sarım, teleskopik rulo, kenar kaçması ve bobin göbeğinde kayma gibi sorunlar ortaya çıkar.
AYD Mekatronik olarak sarıcı, çözücü, kağıt sarıcı ve kağıt çözücü ekipmanlarında mekanik, elektrik, pnömatik ve otomasyon kontrollerini birlikte ele alıyoruz. Amaç yalnızca duran makinanın yeniden çalışması değil; arızanın kaynağını belirleyerek kararlı sarım kalitesini ve güvenli üretimi geri kazandırmaktır.
Kağıt sarıcı ve çözücü sisteminin temel görevi
Çözücü ünitesi ana rulodan malzemeyi kontrollü biçimde hatta verir. Sarıcı ünitesi ise işlemden geçen kağıdı belirlenen çap, sertlik ve kenar düzgünlüğünde yeniden toplar. Bu iki ünite arasında baskı, kaplama, kesme, laminasyon veya başka bir proses bulunabilir. Hat hızı değişse bile malzeme gergisinin prosesin izin verdiği aralıkta tutulması gerekir.
Sistemde genellikle motorlu veya frenli mandren, pnömatik şaft, yük hücresi, dansör kolu, kenar takip sensörü, aktüatör, enkoder, sürücü, PLC ve operatör paneli birlikte çalışır. Arıza incelemesi yapılırken yalnızca hata koduna odaklanmak çoğu zaman yeterli değildir; mekanik yük ile kontrol sinyali aynı anda değerlendirilmelidir.
Gergi dalgalanması nasıl anlaşılır?
Kağıdın hat içinde titreşmesi, periyodik gevşeyip gerilmesi, rulonun bazı bölgelerinde sert bazı bölgelerinde yumuşak sarılması veya hızlanma sırasında kopması gergi kontrolünün kararsız olduğuna işaret eder. Dalgalanma sürekli değil de her turda tekrarlanıyorsa eksantrik rulo, eğri mil, rulman boşluğu veya balans sorunu da araştırılmalıdır.
- Yük hücresi sinyali ve mekanik montajı kontrol edilir.
- Dansör kolunun serbest hareketi, potansiyometresi veya enkoder geri bildirimi incelenir.
- Fren basıncı, oransal valf ve pnömatik besleme kararlılığı ölçülür.
- Sürücü tork limiti, hız referansı ve rampalar karşılaştırılır.
- PLC içindeki PID, filtre ve çap telafisi parametreleri gözden geçirilir.
Çözücü fren ve tork kontrolü
Rulo çapı küçüldükçe aynı gergiyi oluşturmak için gereken fren torku da değişir. Fren basıncı sabit bırakılırsa çap azaldıkça kağıt üzerindeki çekme kuvveti yükselir ve kopma riski oluşur. Tersine, yetersiz fren torku malzemenin gevşemesine ve dansörün kontrol sınırına ulaşmasına neden olabilir.
Çap bilgisi ultrasonik sensörden, lazer sensörden, operatör girişinden veya hat hızı ile mandren devri arasındaki hesaptan alınabilir. Yanlış sensör ölçeklemesi, kaygan mandren, hatalı enkoder oranı ya da PLC hesabındaki birim uyuşmazlığı çap telafisini bozar. Bu nedenle analog değer, gerçek çap ve uygulanan fren basıncı birlikte kayıt altına alınmalıdır.
Sarım çapı büyürken tork neden değişmelidir?
Sarıcı rulonun çapı büyüdükçe aynı yüzey gergisini korumak için daha yüksek tork gerekir. Ancak rulo sonuna kadar tek bir yüksek gergiyle sarılırsa iç katmanlar ezilebilir, kağıt uzayabilir veya göbek zarar görebilir. Uygulamaya göre konik gergi yöntemi kullanılarak sarım çapı büyüdükçe hedef gergi kontrollü biçimde azaltılır.
Doğru ayar; kağıt gramajı, genişliği, yüzey yapısı, göbek çapı ve proses hızına göre belirlenir. Reçeteler değiştirilirken yalnızca hız değil, başlangıç torku, konik gergi yüzdesi, hızlanma-yavaşlama rampası ve maksimum çap değerleri de doğrulanmalıdır.
Kırışma ve katlanmanın yaygın nedenleri
Kırışma her zaman gerginin düşük olduğu anlamına gelmez. Paralel olmayan merdaneler, aşınmış rulmanlar, kirli yüzeyler, dengesiz nip baskısı ve kağıdın hat boyunca açılı ilerlemesi de aynı sonucu oluşturabilir. Sorunun kağıdın bir kenarında yoğunlaşması çoğu zaman mekanik hizaya veya kenar takip düzeltmesine işaret eder.
- Merdane paralelliği ve şase terazisi ölçülür.
- Nip merdanelerinin iki taraftaki baskısı karşılaştırılır.
- Rulo yüzeyinde kir, yapışkan ve kaplama kalıntısı aranır.
- Kağıt yolundaki keskin açı ve gereksiz temas noktaları kontrol edilir.
- Gergi bölgelerinin birbirini etkileyip etkilemediği test edilir.
Kenar takip sistemi ve yana kaçma
Kenar sensörü kağıdın konumunu algılar; hidrolik, pnömatik veya elektromekanik aktüatör çözücü arabasını ya da yönlendirme mekanizmasını hareket ettirir. Sensör kirli, referansı hatalı veya aktüatör boşlukluysa sistem sürekli sağa-sola avlanabilir. Düzeltme yönünün ters tanımlanması ise küçük bir sapmayı hızla büyütür.
Kontrol sırasında sensörün gerçek kenarı güvenilir biçimde görmesi, merkez referansının doğru olması, aktüatör strokunun mekanik sınırlara çarpmaması ve yön komutlarının doğru çalışması doğrulanır. Çok yüksek kazanç hızlı salınıma, çok düşük kazanç ise geç düzeltmeye yol açabilir.
Teleskopik sarım ve rulo kenarı bozukluğu
Rulo katmanlarının yana doğru kayarak konik bir yapı oluşturmasına teleskopik sarım denir. Yetersiz veya dalgalı gergi, hatalı kenar takip, ani hız değişimi, düzgün sıkılmamış göbek ve mandren kaçıklığı başlıca nedenlerdir. Malzemenin bir yüzeyinin diğerinden farklı sürtünmeye sahip olması da katmanların kaymasına katkıda bulunabilir.
Bu arızada yalnızca kenar sensörünü ayarlamak yeterli olmayabilir. Mandren salgısı, göbek merkezleme, merdane paralelliği, sarım basıncı ve hız rampaları birlikte kontrol edilmelidir. Sorunun hangi çapta başladığını kaydetmek, tork ve konik gergi ayarını daraltmak için önemli bir ipucudur.
Pnömatik şaft, mandren ve göbek problemleri
Pnömatik şaftın yeterince şişmemesi göbeğin mandren üzerinde kaymasına neden olur. Kaçak conta, düşük besleme basıncı, hasarlı lama veya uygun olmayan göbek ölçüsü bu sorunu oluşturabilir. Aşırı basınç ise karton göbeği ezebilir ve rulonun merkezden kaçmasına yol açabilir.
Mandren açma-kapama komutları, basınç şalterleri ve emniyet kilitleri çevrim içinde test edilmelidir. Operatörün rulo bağlıyken tehlikeli bölgeye girmesini önleyen koruyucular ve emniyet devreleri devre dışı bırakılmamalıdır.
Enkoder, sürücü ve hat hızı senkronizasyonu
Sarıcı motor hızı yalnızca sabit bir frekans referansıyla yönetilirse çap büyüdükçe yüzey hızı değişir. Hat master enkoderi, mandren enkoderi ve sürücü geri bildirimi arasındaki oran doğru kurulmalıdır. Enkoder darbelerindeki kopukluk, ekranlama problemi veya mekanik kaplin boşluğu hız hesabını kararsızlaştırabilir.
İncelemede gerçek hat hızı, sürücü frekansı, motor devri, tork yüzdesi ve gergi geri bildirimi aynı zaman çizelgesinde izlenir. Böylece mekanik kayma ile yazılımsal senkronizasyon hatası birbirinden ayrılır. Bu konu hakkında daha ayrıntılı bilgi için servo ve enkoder senkronizasyonu rehberini inceleyebilirsiniz.
PLC ve analog sinyal kontrolleri
Yük hücresi, potansiyometre ve basınç sensörü sinyalleri çoğunlukla 0–10 V veya 4–20 mA olarak PLC’ye aktarılır. Kablo ekranının yanlış bağlanması, ortak referans problemleri ve hatalı ölçekleme gergi değerinin gerçekte olmadığı halde değişmesine neden olabilir. HMI ekranında görülen değer mutlaka bağımsız ölçümle karşılaştırılmalıdır.
Otomatik ve manuel modlar arasındaki geçiş, rulo değişim sırası, ekleme çevrimi, kopma algılama ve acil duruş sonrası yeniden başlatma koşulları yazılım içinde izlenir. Hata geçmişi tutulmuyorsa arızayı tekrar yakalamak zorlaşır; kritik değişkenlerin trend kaydı teşhisi hızlandırır.
Kağıt kopması ve duruşların sistematik teşhisi
- Arızanın hangi ürün, hız, rulo çapı ve proses aşamasında oluştuğu kaydedilir.
- Kağıt yolu, merdaneler, mandren ve göbek mekanik olarak incelenir.
- Gergi sensörü, dansör ve kenar takip sisteminin gerçek zamanlı değerleri izlenir.
- Fren veya motor torku ile çap hesabı karşılaştırılır.
- Enkoder, sürücü ve PLC komutları hızlanma ile yavaşlama anlarında kaydedilir.
- Düzeltme sonrası düşük hızdan başlanarak farklı çaplarda kontrollü üretim testi yapılır.
Bu sıra, rastgele parça değişimini azaltır ve aynı belirtinin farklı kaynaklardan oluşabileceği gerçeğini dikkate alır. Benzer mandren, tork ve loop kontrolleri için coil açıcı, sarıcı ve gergi sistemi arızaları yazısına da bakabilirsiniz.
Planlı bakımda hangi noktalar izlenmelidir?
- Mandren, şaft, rulman, kaplin ve fren mekanizmasının boşluk kontrolü
- Yük hücresi sıfır değeri, kalibrasyonu ve bağlantı cıvataları
- Dansör kolu mafsalları, sensörü ve hareket sınırları
- Kenar sensörü temizliği, aktüatör boşluğu ve merkez ayarı
- Pnömatik kaçaklar, regülatör basıncı ve oransal valf tepkisi
- Enkoder kaplini, kablo ekranlaması ve soket bağlantıları
- Sürücü fanı, pano soğutması, klemensler ve topraklama
- Koruyucu kapılar, acil duruşlar ve emniyet rölesi fonksiyon testi
Ölçümlerin tarih ve rulo çalışma saatiyle kaydedilmesi, yavaş gelişen sapmaların arıza oluşturmadan fark edilmesini sağlar. Uygulanabilir bir bakım takvimi oluşturmak için planlı bakım programı rehberinden yararlanabilirsiniz.
AYD Mekatronik kağıt sarıcı–çözücü teknik servis yaklaşımı
Saha çalışmasına proses bilgisi ve operatör gözlemiyle başlıyor; mekanik hizayı, gergi elemanlarını, sürücüleri, sensörleri ve PLC yazılımını aynı arıza zinciri içinde inceliyoruz. Gerekli durumlarda parametre yedekleme, sensör kalibrasyonu, pano kontrolü, mekanik düzeltme, otomasyon revizyonu ve devreye alma çalışmaları gerçekleştiriyoruz.
Kağıt sarıcı veya çözücü sisteminizde kırışma, kopma, kenar kaçması, düzensiz sarım ya da senkronizasyon sorunu yaşıyorsanız teknik servis talebi oluşturabilirsiniz. Ekipmanın çalışma videosu, hata kodu, kağıt türü, hat hızı ve sorunun başladığı rulo çapı ön değerlendirmeyi hızlandırır.
Kağıt sarıcı–çözücü sistemleri hakkında sık sorulan sorular
Kağıt sarımında kırışma neden oluşur?
Kırışma; yanlış gergi, paralel olmayan merdaneler, dengesiz nip baskısı, kenar takip hatası, kirli merdane veya kağıdın hatta açılı girmesi nedeniyle oluşabilir. Kalıcı çözüm için mekanik hat ile otomasyon değerleri birlikte kontrol edilmelidir.
Rulo neden teleskopik sarılır veya yana kaçar?
Gergi dalgalanması, hatalı kenar takip ayarı, ani hız değişimi, mandren salgısı, göbek kayması ve merdane hizasızlığı rulo katmanlarının yana kaymasına neden olabilir. Sorunun başladığı çap teşhis için önemli bir veridir.
Çözücü fren ayarı nasıl kontrol edilir?
Gerçek rulo çapı, hedef gergi, uygulanan hava basıncı veya fren torku ve dansör konumu birlikte izlenir. Çap küçülürken fren komutunun uygun biçimde azalması gerekir; yalnızca sabit basınç ayarıyla yapılan kontrol farklı çaplarda kararsızlık oluşturabilir.
Gergi değeri doğru olduğu halde sarım neden bozulur?
Tek bir sensör değeri tüm rulonun davranışını göstermeyebilir. Mandren kayması, rulman boşluğu, merdane paralellik hatası, göbek deformasyonu, yanlış konik gergi veya kenar takip salınımı ekranda gergi normal görünürken sarımı bozabilir.