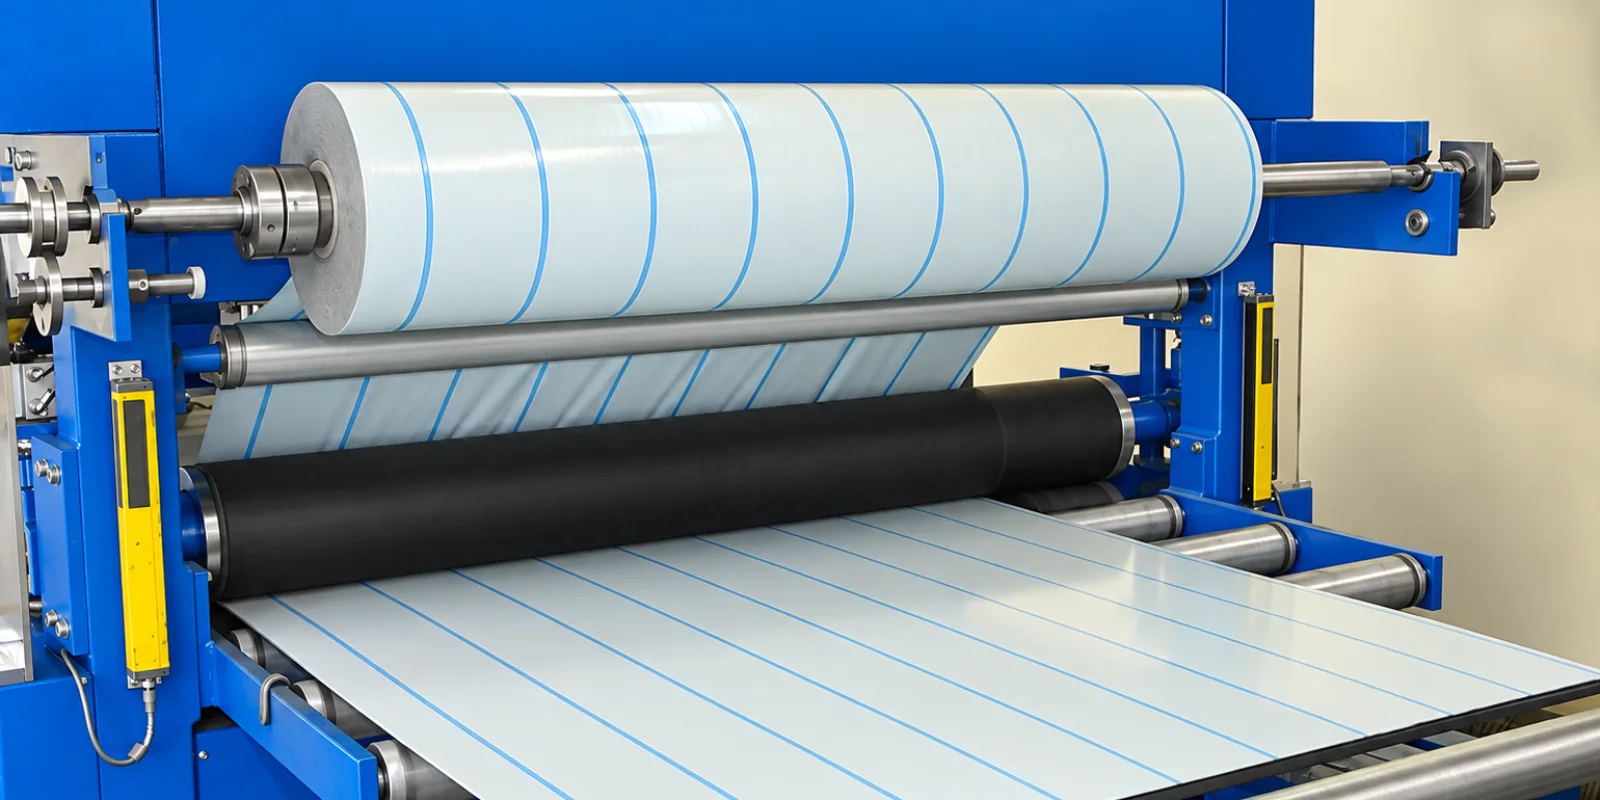
Paslanmaz çelik, alüminyum ve hassas yüzeyli saclar üretim, taşıma ve montaj sırasında çizilmemesi için PVC veya PE esaslı koruyucu filmle kaplanabilir. Film yüzeye düzgün uygulanmadığında kırışıklık, hava kabarcığı, yana kaçma, yetersiz yapışma ve yüzey izi oluşur. Bu problemler yalnızca film kalitesiyle ilgili değildir; makina geometrisi, gergi kontrolü, baskı kuvveti, hat hızı ve otomasyon senkronu birlikte değerlendirilmelidir.
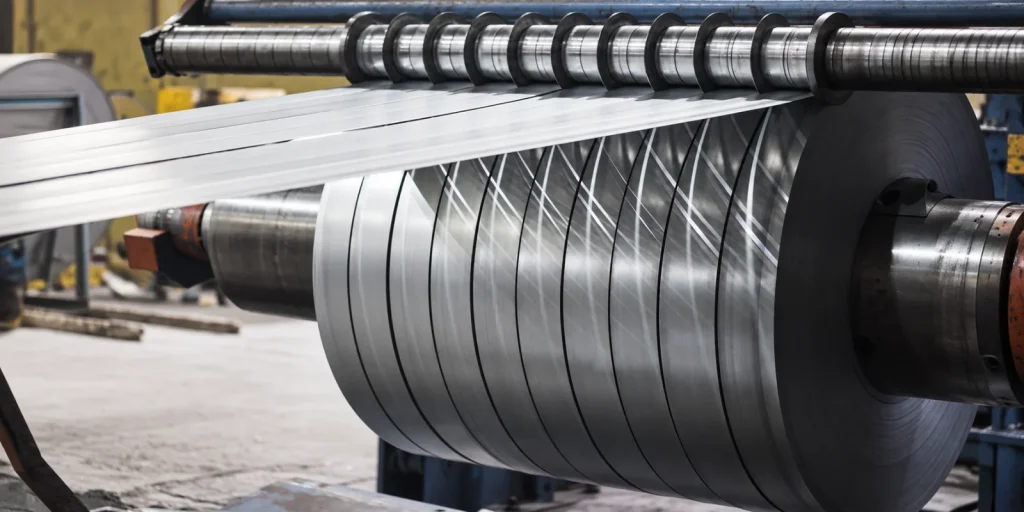
PVC kaplama makinası; film çözücü, taşıyıcı mil, gergi ve dansör ruloları, kenar takip sistemi, baskı merdanesi, kesme ünitesi, sensörler ve kontrol sisteminden oluşur. Mevcut boy kesme veya yüzey işleme hattına kaplama ünitesi eklenmesi, bakım ya da revizyon ihtiyacı için çelik servis merkezi ekipmanları hizmetimizi inceleyebilirsiniz.
PVC kaplama prosesi nasıl çalışır?
Koruyucu film rulosu taşıyıcı mile bağlanır ve belirli bir gergiyle çözülür. Film, kılavuz rulolar ve gerekiyorsa dansör üzerinden baskı merdanesine ulaşır. Sac yüzeyi temizlendikten sonra film ile sac baskı noktasında birleşir. Hat hareketi devam ederken kaplı ürün kesilir, istiflenir veya yeniden sarılır.
Başarılı uygulama için film ile sacın doğrusal hızları eşit olmalı, baskı merdanesi genişlik boyunca dengeli kuvvet uygulamalı ve film merkezde ilerlemelidir. Film rulosunun çapı azaldıkça çözme torku ve gergi davranışı değişebileceği için kontrol sistemi bu değişimi karşılamalıdır.
PVC kaplama arızası nasıl sınıflandırılır?
İlk adım, görülen kusurun şekli ve ne zaman ortaya çıktığını kaydetmektir. Sorun yalnız hat hızlandığında oluşuyorsa senkronizasyon ve gergi; sürekli aynı kenarda görülüyorsa paralellik ve merkezleme; rastgele noktalarda oluşuyorsa yüzey temizliği ve film kalitesi öncelikli olabilir.
- Film üzerinde enine veya boyuna kırışıklık
- Kaplama altında hava kabarcığı
- Filmin sağa veya sola kaçması
- Kenar bölgelerde eksik yapışma
- Film üzerinde gerilme, uzama veya kopma
- Sac yüzeyinde baskı izi veya çizik
- Film kesim boyunda hata
- Rulo değişiminden sonra ayarların bozulması
- Hat hızına bağlı değişen kaplama kalitesi
1. Sac yüzeyi ve film uygunluğu kontrol edilir
Sac üzerindeki yağ, toz, metal parçacığı veya nem filmin yüzeye dengeli yapışmasını engeller. Yüzey temiz görünse bile taşlama ve skoç işleminden kalan ince toz kaplama altında noktasal kabarcık ve iz oluşturabilir. Hava üfleme, fırça, vakum veya uygun temizleme sistemi proses öncesinde kontrol edilmelidir.
Filmin yapışma gücü, kalınlığı ve esnekliği yüzey tipine uygun olmalıdır. Parlak, fırçalanmış veya kaplamalı yüzeylerde aynı film farklı davranabilir. Depolama sıcaklığı ve filmin raf ömrü de yapışma performansını etkiler. Sorunun kaynağını ayırmak için bilinen iyi bir film rulosuyla kontrollü deneme yapılabilir.
2. Film rulosu ve taşıyıcı mil incelenir
Film rulosu mile merkezli bağlanmazsa çözülürken sağa-sola salınım yapar. Milin salgısı, konik sıkma elemanları, rulmanlar ve rulo çekirdeğinin durumu ölçülmelidir. Film rulosunun kenarları taşıma sırasında ezilmişse düzgün merkezleme yapılsa bile kaplama kararsız olabilir.
Fren veya tork kontrollü çözme sisteminde mekanik sıkışma ve düzensiz sürtünme gergiyi darbeli hale getirir. Rulo çapı küçüldükçe aynı fren torku daha yüksek film gergisi oluşturabilir. Manuel fren ayarı kullanılan sistemlerde farklı çaplar için kontrol değerleri kayıt altına alınmalıdır.
3. Gergi ve dansör sistemi ayarlanır
Film gergisi düşük olduğunda film baskı noktasına gevşek gelir ve kırışabilir. Gergi gereğinden yüksek olduğunda film uzar, kenarlardan içeri çekilir veya kopabilir. Amaç filmi germek değil, baskı noktasına kararlı ve kontrollü biçimde ulaştırmaktır.
Dansör kolu, pnömatik silindir, potansiyometre veya pozisyon sensörü serbest hareket etmelidir. Mekanik sürtünme, yanlış karşı ağırlık, hava basıncı dalgalanması ya da sensör ölçeği kontrol çevrimini bozabilir. Dansör pozisyonu hız değişimlerinde izlenerek ortalama çalışma bölgesinde kalıp kalmadığı doğrulanır.
4. Kenar takip ve merkezleme sistemi kontrol edilir
Film kenarının sensör tarafından doğru algılanması ve açıcı grubun küçük düzeltmelerle merkezde tutulması gerekir. Sensör kirli, yanlış mesafede veya filme uygun değilse sistem sürekli hatalı düzeltme yapabilir. Kenar takip aktüatöründe boşluk ve sıkışma da filmin salınımını artırır.
Sacın kendisi hatta merkezde ilerlemiyorsa yalnız film açıcıyı düzeltmek yeterli değildir. Giriş merkezleme, pinch-roll ve kılavuz ruloların paralelliği kontrol edilmelidir. Film ile sac kenarı için kabul edilen tolerans ürün reçetesinde açıkça tanımlanmalıdır.
5. Baskı merdaneleri ve paralellik ölçülür
Kaplama kalitesini belirleyen en kritik bölgelerden biri film ile sacın birleştiği baskı noktasıdır. Kauçuk kaplı merdanede sertleşme, kesik, yüzey bozukluğu veya çap farkı varsa genişlik boyunca eşit kuvvet oluşmaz. Rulman boşluğu ve merdane salgısı periyodik iz veya titreşim oluşturabilir.
Üst ve alt merdanelerin paralelliği ölçülmeli, sağ-sol baskı kuvvetleri karşılaştırılmalıdır. Pnömatik silindirlerde kaçak, basınç regülatörü sorunu veya mekanik bağlantı boşluğu bir kenarın daha az basmasına neden olabilir. Basıncı yükseltmek her zaman çözüm değildir; gereğinden yüksek kuvvet sacda ve filmde iz bırakabilir.
6. Film ve sac hızları senkronlanır
Film, sacdan daha hızlı beslenirse baskı öncesinde gevşeklik ve katlanma; daha yavaş beslenirse uzama ve yüksek gergi oluşur. Hat hızı PLC, enkoder veya sürücü haberleşmesi üzerinden kaplama ünitesine aktarılabilir. Referans hız ile gerçek hızın özellikle ivmelenme ve yavaşlama sırasında karşılaştırılması gerekir.
Enkoder kaplini, ölçüm tekeri ve ölçek değerleri kontrol edilir. Darbe kaybı veya elektriksel gürültü, düşük hızda fark edilmeyen ancak üretim hızında büyüyen senkron hatalarına yol açabilir. Film çözücü motoru kullanılıyorsa sürücünün tork-hız modu ve rulo çapı kompanzasyonu prosesle uyumlu olmalıdır.
7. Film kesme ve ayırma ünitesi incelenir
Boy kesme hatlarında koruyucu film, sac kesiminden önce veya sonra uygun noktada ayrılabilir. Kesme bıçağının körelmesi filmi çekerek kırışıklık oluşturur. Kesim mekanizmasının zamanlaması, sac boyu ve hat hızına göre senkronlanmalıdır.
Film koptu veya film var sensörleri yanlış algıladığında makina filmsiz ürün üretebilir ya da gereksiz duruş yapabilir. Sensör tipi, montaj açısı ve hassasiyeti şeffaf veya açık renkli filme uygun seçilmelidir. Kesim sonrası serbest film ucunun merdaneye sarılmasını önleyen mekanik düzenekler kontrol edilir.
8. Statik elektrik ve ortam temizliği değerlendirilir
Film çözülürken oluşan statik elektrik tozun film ve sac yüzeyine çekilmesine neden olabilir. Statik giderici barların konumu, temizliği ve çalışması kontrol edilmelidir. Topraklama bağlantılarının mekanik olarak sağlam ve elektriksel olarak sürekli olması gerekir.
Kaplama alanında taşlama tozu, yağ sisi veya yoğun hava akımı varsa yüzey tekrar kirlenebilir. Temizleme ünitesi ile baskı noktası arasındaki mesafe mümkün olduğunca kısa tutulmalı, basınçlı hava kullanılıyorsa havanın yağ ve sudan arındırıldığı doğrulanmalıdır.
9. PLC, sensör ve sürücü arızaları sistematik incelenir
Kaplama sistemi; film bitti, film koptu, dansör pozisyonu, merdane açık-kapalı, basınç uygun ve hat hazır gibi sinyallerle çalışabilir. Arızada yalnız sensör LED’ine bakmak yerine sinyalin PLC girişine ve yazılım koşuluna ulaştığı doğrulanmalıdır.
HMI reçetesindeki film tipi, genişlik, baskı, gergi ve kesim değerlerinin doğru yüklendiği kontrol edilir. Sürücü hata geçmişi, motor akımı ve hız geri bildirimi incelenir. Haberleşme veya yazılım kaynaklı sorunlarda otomasyon arıza servisi kapsamında sinyal zinciri ve çalışma senaryosu birlikte değerlendirilmelidir.
10. Kontrollü kaplama testi yapılır
Müdahale sonrasında düşük hızda kısa numune alınır; film merkezi, yüzey, kenarlar ve yapışma kontrol edilir. Ardından gerçek üretim hızına kademeli çıkılır. Hız değişiminde dansör pozisyonu, gergi ve sürücü davranışı izlenir.
Farklı sac genişliği, yüzey tipi ve film rulosuyla deneme yapılması ayarın tekrar edilebilirliğini gösterir. Her değişiklik tarih, reçete ve sonuç bilgisiyle kaydedilmelidir. Aynı anda çok sayıda parametre değiştirmek hangi müdahalenin etkili olduğunu belirsiz hale getirir.
PVC kaplama makinasında periyodik bakım noktaları
- Film taşıyıcı mil, rulman ve sıkma elemanlarının kontrolü
- Dansör ve kılavuz ruloların serbest hareket testi
- Baskı merdanesi yüzeyi, sertliği, paralelliği ve salgısı
- Pnömatik silindir, regülatör ve kaçak kontrolleri
- Kenar takip sensörü ve aktüatör temizliği
- Film kesme bıçağı ve mekanizmasının bakımı
- Enkoder, kaplin ve kablo bağlantılarının kontrolü
- Statik giderici ve topraklama bağlantılarının testi
- PLC, HMI ve sürücü yedeklerinin güncellenmesi
- Makina güvenliği ve acil durdurma fonksiyonlarının testi
Bakımın yalnız arıza sonrasında değil, üretim hızı ve film tüketimi dikkate alınarak planlanması gerekir. Mekanik, elektrik ve otomasyon kontrolleri için makina bakım ve onarım hizmetimizi inceleyebilirsiniz.
PVC kaplama sistemi ne zaman revize edilmelidir?
Tekrarlayan kırışıklık ve kaçma problemleri ayarla giderilemiyorsa, merdaneler aşınmışsa veya mevcut kontrol sistemi hız değişimlerini karşılayamıyorsa revizyon değerlendirilmelidir. Yeni film türleri, daha geniş ürün veya daha yüksek hat hızı da mevcut ünitenin kapasitesini aşabilir.
Revizyon kapsamında film açıcı, merdaneler, mekanik şase, gergi-dansör sistemi, kenar takip, sensörler, sürücüler ve PLC-HMI birlikte ele alınmalıdır. Mevcut hatta yeni bir kaplama ünitesi gerekiyorsa özel makina imalatı ve otomasyon panosu imalatı aynı çalışma senaryosuyla planlanabilir.
Çelik servis merkezi içindeki bağlantılı prosesler
PVC kaplama; taşlama, Scotch-Brite, boy kesme, istifleme ve paketleme işlemleriyle doğrudan ilişkilidir. Yüzey işlemden gelen toz, boy kesme hattındaki hız değişimi veya istifleme sırasında filmin zarar görmesi kaplama kalitesini etkileyebilir. Bütün makina gruplarını görmek için çelik servis merkezi makinaları ana rehberimizi inceleyebilirsiniz.
PVC kaplama makinaları hakkında sık sorulan sorular
PVC film neden sürekli kırışır?
Düşük veya kararsız gergi, film rulosunun merkezsiz bağlanması, kılavuz ve baskı merdanelerinin paralel olmaması, sacın yana kaçması veya film-sac hızlarının eşleşmemesi kırışıklık oluşturabilir.
Kaplama altındaki hava kabarcıkları nasıl giderilir?
Sac yüzeyi ve film temizliği, baskı merdanesi yüzeyi, paralellik, pnömatik basınç ve hat hızı kontrol edilir. Noktasal kabarcıklarda toz ve yüzey kirliliği, geniş alanlı kabarcıklarda baskı ve yapışma koşulları önceliklidir.
PVC kaplama ünitesi mevcut boy kesme hattına eklenebilir mi?
Hat yerleşimi, geçiş yüksekliği, sac genişliği, hız bilgisi, tetik sinyalleri ve güvenlik alanı uygunsa film çözücü, gergi, baskı ve kesme ünitesi mevcut hatta entegre edilebilir.
Film gergisi PLC üzerinden kontrol edilebilir mi?
Dansör pozisyonu, yük hücresi veya rulo çapı bilgisi kullanılarak sürücü ya da elektriksel fren PLC ile kontrol edilebilir. Kontrol yöntemi makina hızı, film özellikleri ve mevcut mekanik yapıya göre seçilir.
Film türünü, sac ölçülerini, hat hızını ve yaşanan kalite problemini paylaşarak bakım veya revizyon kapsamını birlikte belirleyebilirsiniz. PVC kaplama sistemi için teknik talep gönderin.