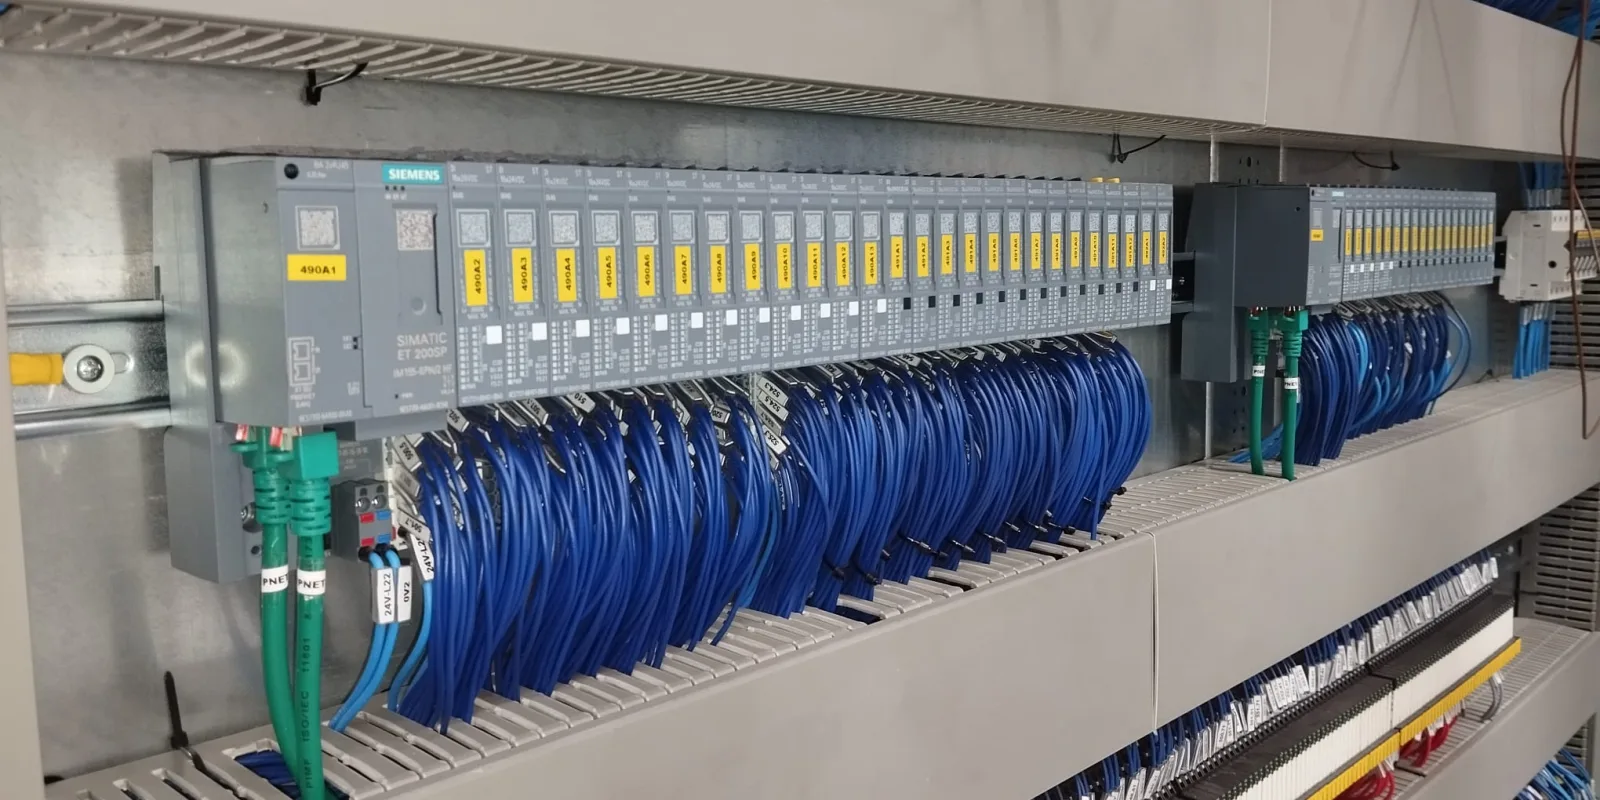
Endüstriyel bir makina durduğunda ekranda görülen PLC, HMI veya sürücü alarmı her zaman arızalı parçayı doğrudan göstermez. Bir sürücü hatası mekanik sıkışmadan, bir PLC giriş alarmı saha kablosundan, bir HMI iletişim sorunu ise ağ bağlantısı veya besleme probleminden kaynaklanabilir. Bu nedenle otomasyon arızalarında doğru teşhis, tek bir cihaza odaklanmak yerine kontrol zincirinin tamamını izlemeyi gerektirir.
Bu rehberde otomasyon arızaları; PLC, HMI, sürücü, servo, sensör, güvenlik ve endüstriyel haberleşme katmanlarıyla birlikte ele alınmaktadır. Üretim duruşunda saha ölçümü, yazılım incelemesi ve yeniden devreye alma desteği gerekiyorsa PLC ve otomasyon arıza servisi kapsamımızı inceleyebilirsiniz.
Otomasyon arızasında alarm ile kök neden aynı mıdır?
Alarm, kontrol sisteminin belirli bir koşulun sağlanmadığını bildirmesidir. Örneğin “motor hazır değil” alarmı sürücünün arızalı olduğu anlamına gelmeyebilir. Acil durdurma devresi açık, termik koruma atmış, saha kontaktörü çekmemiş veya PLC ile sürücü haberleşmesi kesilmiş olabilir.
Kök neden araştırılırken alarmın hangi program şartıyla üretildiği, sahadaki gerçek sinyal ve cihazın kendi teşhis bilgisi karşılaştırılır. Parçaları tahmine göre değiştirmek yerine sinyalin kaynağından PLC programındaki karar noktasına kadar izlenmesi gerekir.
1. Arıza anındaki kayıtlar korunur
HMI alarm geçmişi, PLC teşhis tamponu, sürücü hata kodu ve endüstriyel ağ cihazlarının durum ışıkları müdahale öncesinde kayıt altına alınmalıdır. Enerjiyi tekrar tekrar kesip vermek bazı geçici hata kayıtlarını silebilir ve teşhisi zorlaştırabilir.
Arızanın hangi ürün, reçete, hız veya hareket sırasında oluştuğu; makinanın soğuk veya sıcak olması ve problemin ne sıklıkta tekrarlandığı belirlenir. Ekran görüntüleri, kısa video ve operatör açıklaması aynı zaman bilgisiyle tutulduğunda arıza zincirini kurmak kolaylaşır.
2. Besleme ve güvenlik devreleri kontrol edilir
PLC, HMI, sensörler ve haberleşme elemanları genellikle ortak veya ilişkili 24 V DC beslemeler kullanır. Gerilim düşümü, gevşek klemens, arızalı güç kaynağı ya da kısa devreye yaklaşan saha cihazı birden fazla cihazın aynı anda hata vermesine neden olabilir.
Acil durdurma butonları, kapı anahtarları, ışık bariyerleri, güvenlik rölesi veya güvenlik PLC’si kontrol zincirinin çalışma iznini belirler. Güvenlik devreleri arızayı gidermek amacıyla kontrolsüz biçimde köprülenmemeli; giriş, çıkış ve geri besleme şartları ölçülerek doğrulanmalıdır.
3. PLC arızası ile saha sinyali problemi ayrılır
Bir girişin PLC ekranında değişmemesi, PLC kartının arızalı olduğu anlamına gelmez. Sensör beslemesi, sensör çıkışı, kablo, klemens ve giriş kanalındaki gerilim sırayla kontrol edilmelidir. Çıkış tarafında ise program komutu, PLC çıkışı, ara röle, kontaktör veya valf zinciri izlenir.
PLC üzerindeki hata göstergeleri; donanım, program, haberleşme veya modül sorunlarına ilişkin bilgi verir. Teşhis ekranı ve proje donanım yapısı karşılaştırılmalı; modül değişimi yapılacaksa adresleme, kanal tipi ve parametre uyumu kontrol edilmelidir.
4. PLC programı kontrollü biçimde incelenir
Programda hareketi engelleyen kilitlemeler, zamanlayıcılar, alarm şartları, reçete değerleri ve güvenlik izinleri incelenir. Tek bir biti zorlamak veya program şartını geçici olarak kaldırmak, sistemin neden durduğunu gizleyebilir ve beklenmedik hareket riski oluşturabilir.
Yazılım değişikliği gerekiyorsa mevcut program önce yedeklenir ve tarih-sürüm bilgisi kaydedilir. Yapılan değişiklik mümkün olan en küçük kapsamda tutulur; etkilediği diğer hareketler ve güvenlik koşulları test edilmeden üretime geçilmez.
5. HMI arızaları ve iletişim sorunları değerlendirilir
HMI ekranının açılmaması besleme, ekran donanımı veya bağlantı problemi olabilir. Ekran çalışıyor fakat değerler gelmiyorsa PLC bağlantısı, cihaz adresi, ağ ayarları, haberleşme sürücüsü ve proje uyumu kontrol edilir. Yalnız belirli sayfaların veya butonların çalışmaması ise etiket adresi ya da program şartıyla ilgili olabilir.
HMI değişiminde ekran ölçüsü ve haberleşme portunun uyumlu olması yeterli değildir. Mevcut proje dosyası, kullanılan PLC sürücüsü, reçeteler, kullanıcı yetkileri ve alarm geçmişi gibi işlevler değerlendirilmelidir. Proje yedeği yoksa yeniden oluşturma kapsamı ayrıca belirlenir.
6. Sürücü hata kodları doğru yorumlanır
Frekans konvertörü veya servo sürücü; aşırı akım, aşırı gerilim, düşük gerilim, sıcaklık, motor, enkoder ya da haberleşme hatası verebilir. Hata kodu sürücünün hangi koruma koşuluna geçtiğini gösterir; doğrudan sürücünün bozuk olduğunu kanıtlamaz.
Motor kablosu, izolasyon, faz dengesi, mekanik yük, fren direnci, soğutma ve besleme ölçülmelidir. Hata hızlanma veya yavaşlama sırasında oluşuyorsa rampa, yük ataleti ve frenleme koşulları değerlendirilir. Parametreler değiştirilmeden önce sürücünün mevcut ayarları yedeklenmelidir.
7. Servo ve hareket kontrolü birlikte incelenir
Servo sistemlerinde motor, sürücü, enkoder, mekanik aktarma ve hareket komutu aynı çevrimin parçalarıdır. Pozisyon sapması, takip hatası veya aşırı tork alarmı mekanik sıkışma, yanlış referans, enkoder bağlantısı ya da uygunsuz hareket parametrelerinden kaynaklanabilir.
Referans sensörleri, yazılım limitleri ve mekanik limitler kontrol edilir. Kaplin, vida, kayış veya redüktör boşluğu göz ardı edilmemelidir. Motoru mekanizmadan ayırmadan veya kontrolsüz çalıştırmadan önce hareketin güvenli sınırları belirlenir.
8. Sensör ve saha kablolaması ölçülür
Yaklaşım sensörü, fotosel, basınç şalteri, sıcaklık elemanı ve enkoder gibi cihazlar çevre koşullarından etkilenebilir. Kirlenme, yanlış algılama mesafesi, titreşim, kablo ezilmesi, ekranlama ve klemens temassızlığı aralıklı sinyaller oluşturabilir.
Sensör üzerindeki LED’in yanması tek başına yeterli değildir. Sinyalin PLC girişine ulaşıp ulaşmadığı ve hareket sırasında kararlı kalıp kalmadığı ölçülür. Analog sinyallerde ölçekleme, kablo polaritesi, referans potansiyeli ve elektriksel gürültü de kontrol edilmelidir.
9. Endüstriyel haberleşme arızaları bulunur
PROFINET, PROFIBUS, Modbus TCP, EtherNet/IP veya üreticiye özel ağlarda kablo, konnektör, switch, terminasyon, cihaz adı ve IP adresi problemleri haberleşme kaybına yol açabilir. Ağdaki tek bir cihazın veya beslemenin sorunu birden fazla istasyonu etkileyebilir.
Hangi cihazların aynı anda bağlantı kaybettiği incelenerek arızanın ortak noktası belirlenir. Kabloyu veya switch’i değiştirmeden önce port durumları, topoloji ve teşhis kayıtları kontrol edilir. Tekrarlayan ağ arızalarında ekranlama, topraklama ve kablo güzergâhı da değerlendirilmelidir.
10. Yazılım ve parametre yedekleri alınır
PLC, HMI, sürücü, servo ve güvenlik sistemlerinde erişilebilen programlar ile parametrelerin güncel yedekleri tutulmalıdır. Yedek dosyasının bulunması tek başına yeterli değildir; hangi makinaya ve hangi tarihteki çalışan sürüme ait olduğu açıkça belirtilmelidir.
Donanım değişimi veya yazılım düzenlemesi sonrasında yeni sürüm ayrıca arşivlenir. Bu yaklaşım arıza öncesi ve sonrası karşılaştırma yapılmasını, yanlış bir değişikliğin geri alınmasını ve gelecekteki müdahalelerin hızlanmasını sağlar.
11. Kontrollü test ve yeniden devreye alma yapılır
Arıza giderildikten sonra önce güvenlik ve bağlantı kontrolleri tamamlanır. Sistem; manuel hareket, düşük hız, boşta çalışma ve ürünle deneme gibi kademeli adımlarla devreye alınır. Sadece alarmın kaybolması değil, hareket sırası ve proses sonucunun doğru olması beklenir.
PLC giriş-çıkışları, HMI komutları, sürücü akım ve hız değerleri, güvenlik fonksiyonları ve hatlar arası haberleşme gerçek çalışma senaryosunda gözlemlenir. Değiştirilen bileşenler, parametreler ve yapılan yazılım düzenlemeleri kayıt altına alınır.
Otomasyon arızalarında parça değişimi ne zaman gerekir?
Bir cihaz yalnızca alarm verdiği için değiştirilmemelidir. Besleme, kablo, saha sinyali, parametre ve mekanik koşullar doğrulandıktan sonra donanım arızası ölçümle desteklenmelidir. Eşdeğer parça kullanılacaksa elektriksel özelliklerin yanında haberleşme ve yazılım uyumu da kontrol edilir.
Eski PLC, HMI veya sürücü servis edilemiyor ve yedek parça bulunamıyorsa tek cihaz değişimi mümkün olmayabilir. Bu durumda I/O yapısı, yazılım, haberleşmeler ve saha cihazları birlikte ele alınarak makina otomasyon modernizasyonu planlanabilir.
Otomasyon panosu kaynaklı arızalar nasıl önlenir?
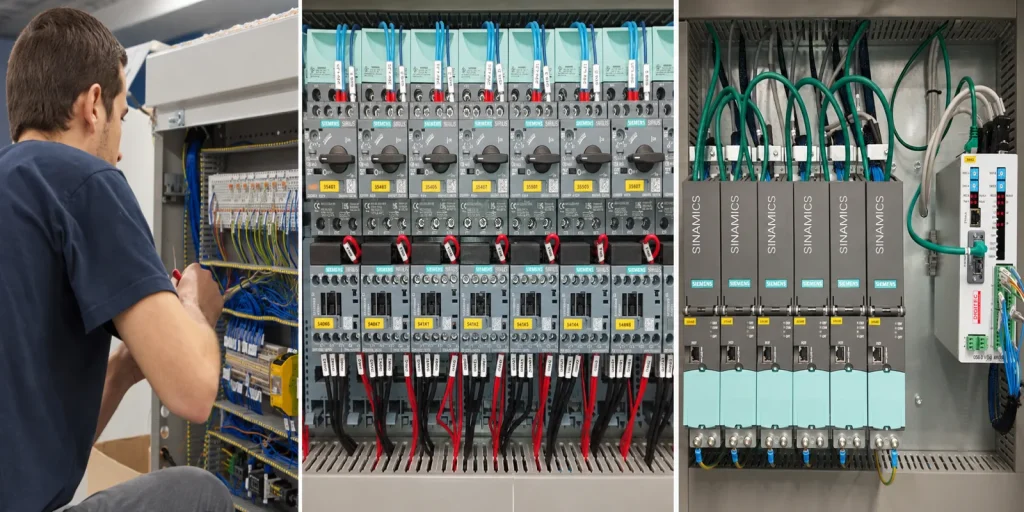
Pano sıcaklığı, havalandırma, filtre temizliği, klemens sıkılığı, kablo etiketleri, topraklama ve bileşen yerleşimi otomasyon sisteminin güvenilirliğini etkiler. Uygun olmayan güç-kontrol ayrımı ve yetersiz ekranlama hassas sinyallerde parazite neden olabilir.
Yeni makina veya kapsamlı yenilemelerde bakım erişimi ve dokümantasyon baştan planlanmalıdır. PLC, HMI, sürücü, güvenlik ve saha I/O ihtiyaçlarının birlikte ele alındığı otomasyon panosu imalatı, sonraki bakım ve arıza tespit çalışmalarını kolaylaştırır.
Servis talebinden önce hazırlanabilecek bilgiler
- Makina marka, model ve kontrol sistemi bilgileri
- PLC, HMI, sürücü ve servo marka-model bilgileri
- HMI alarm ekranı ve sürücü hata kodu fotoğrafları
- Arızanın oluştuğu hareketi gösteren kısa video
- Arızanın sürekli mi, aralıklı mı olduğu bilgisi
- Son yapılan bakım, parça değişimi veya yazılım müdahalesi
- Elektrik projesi ile mevcut yazılım ve parametre yedekleri
Makina arızasının mekanik, elektrik ve otomasyon tarafları birbirinden tamamen ayrı değildir. Genel arıza yaklaşımı için makina arızaları ve sistematik arıza tespit rehberimizi de inceleyebilirsiniz.
Servo ve enkoder senkronizasyonuyla ilişkili arızalar
Pozisyon kayması, takip hatası, hız dalgalanması ve hareket kontrolü problemlerinin ayrıntılı teşhisi için servo ve enkoder senkronizasyonu rehberimizi inceleyebilirsiniz.
Güvenlikle ilgili kontrol sistemleri
Standart PLC ile safety PLC ayrımı, STO, emniyet kapısı ve ışık perdesi teşhisi için makina güvenlik otomasyonu rehberimizi inceleyebilirsiniz.
Kağıt ve benzeri sürekli malzemelerin sarım hatlarında gergi, kenar takibi ve çap değişimine bağlı sorunlar için kağıt sarıcı–çözücü sistemleri arıza rehberini inceleyebilirsiniz.
Otomasyon arızaları hakkında sık sorulan sorular
PLC arızası nasıl anlaşılır?
PLC’nin durum ışıkları ve teşhis kayıtları incelenir; besleme, modüller, saha giriş-çıkışları ve program şartları ölçülür. Bir sinyalin görünmemesi tek başına PLC arızası olarak kabul edilmez.
HMI ekranı bozulduğunda yeni ekran takılabilir mi?
Uyumlu donanım ve mevcut HMI proje yedeği varsa değişim planlanabilir. Proje yedeği bulunmuyorsa ekranların, alarm ve reçetelerin yeniden hazırlanması gerekebilir.
Sürücü hata veriyorsa mutlaka sürücü mü değiştirilmelidir?
Hayır. Motor, kablo, mekanik yük, besleme, soğutma ve parametreler kontrol edilmeden sürücü değişimine karar verilmemelidir. Hata kodu, korumayı tetikleyen koşulu belirlemek için kullanılır.
Otomasyon arızasına uzaktan destek verilebilir mi?
Güvenli bağlantı altyapısı, yazılım erişimi ve sahada ölçüm yapabilecek destek varsa ön teşhis ve bazı yazılım kontrolleri gerçekleştirilebilir. Enerji, güvenlik veya fiziksel ekipman kontrolü gereken durumlarda saha müdahalesi gerekir.
Alarm ekranlarını, kontrol sistemi bilgilerini ve arızanın oluştuğu çalışma koşullarını paylaşarak teknik ön değerlendirme alabilirsiniz. Otomasyon servis talebi gönderin.