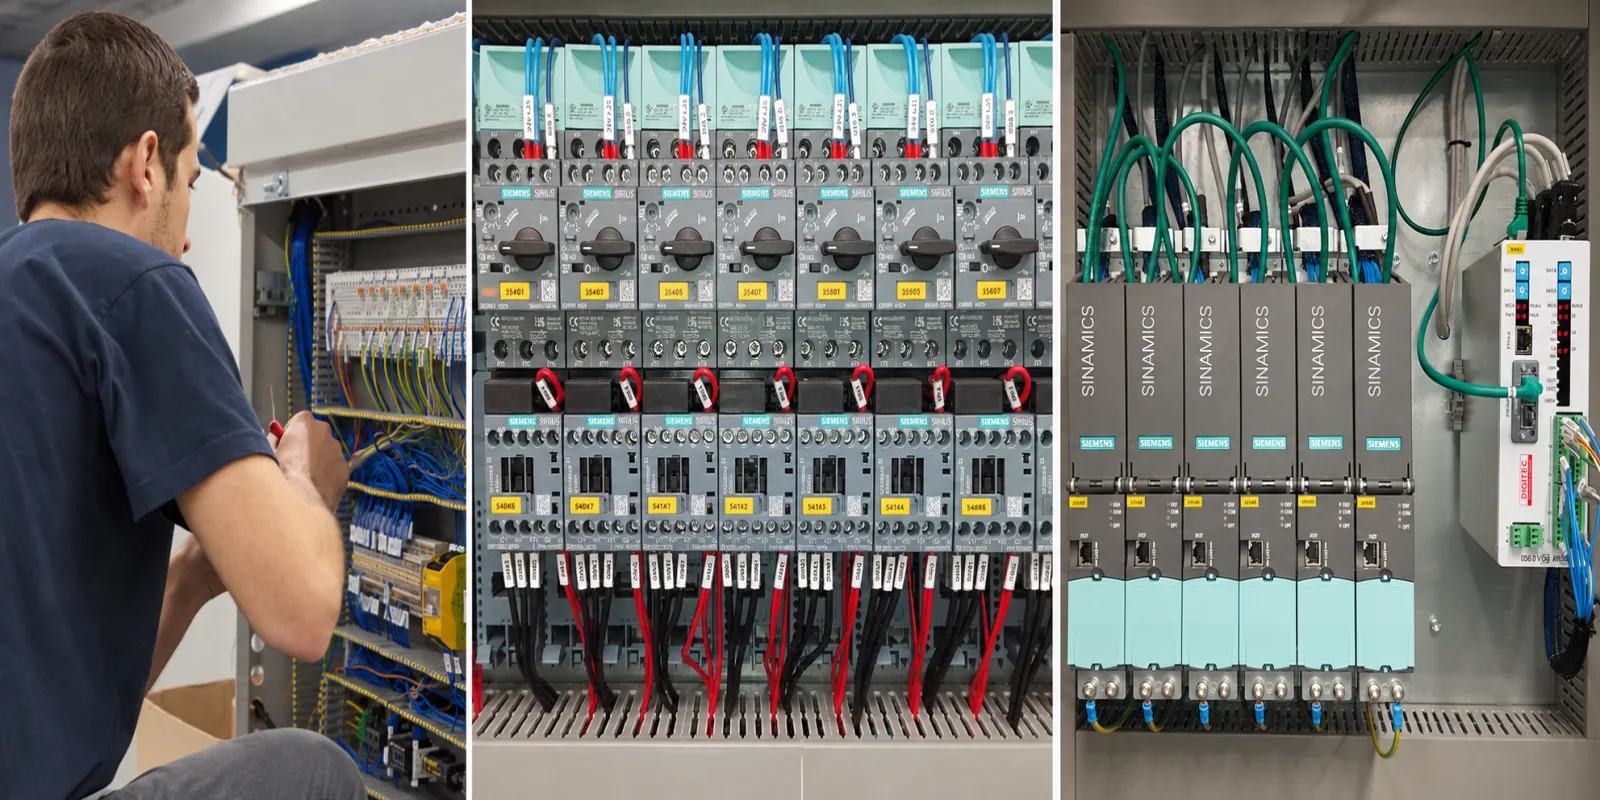
Bir otomasyon panosu dışarıdan bakıldığında PLC, sürücü, kontaktör, sigorta ve klemenslerin yerleştirildiği bir kabin gibi görünebilir. Oysa doğru tasarlanmayan bir pano; açıklanamayan makina duruşlarına, haberleşme hatalarına, bileşenlerin aşırı ısınmasına, bakım süresinin uzamasına ve güvenlik risklerine yol açabilir. Sağlıklı bir çözüm için pano imalatı, makinanın mekanik yapısından ve çalışma senaryosundan ayrı düşünülmemelidir.
Otomasyon panosu imalatı; proses ihtiyacının belirlenmesiyle başlayan, elektrik projesi, malzeme seçimi, yerleşim, kablolama, PLC-HMI yazılımı, fabrika testi ve saha devreye alma aşamalarıyla tamamlanan bütüncül bir mühendislik işidir. Yeni makina, hat yatırımı veya mevcut pano yenileme projeniz için otomasyon panosu imalatı hizmetimizi inceleyebilirsiniz.
Otomasyon panosu tasarımına hangi bilgilerle başlanır?
İlk adım, panoya girecek ve panodan çıkacak sinyalleri saymak değildir; makinanın nasıl çalışacağını anlamaktır. Ürün akışı, operatör görevleri, motor hareketleri, sensör koşulları, hata durumları ve güvenli duruş biçimleri tanımlanmadan hazırlanan bir I/O listesi eksik kalır. Bu nedenle mekanik ekip, otomasyon ekibi ve işletme sorumluları aynı çalışma senaryosu üzerinde anlaşmalıdır.
- Motor, rezistans, valf ve diğer yüklerin güç bilgileri
- Dijital ve analog sensörler ile ölçüm cihazları
- Servo, sürücü ve hareket kontrol ihtiyaçları
- Operatör butonları, HMI ekranları ve çalışma modları
- Acil durdurma, kapı anahtarı ve güvenlik cihazları
- Üst sistem, uzak I/O ve diğer makinalarla haberleşme
- Kurulum ortamı, sıcaklık, toz, nem ve kablo mesafeleri
1. Çalışma senaryosu ve I/O listesi hazırlanır
Makina başlangıç, otomatik çalışma, manuel kullanım, kontrollü duruş, acil duruş ve enerji geri gelmesi gibi durumlarla birlikte tarif edilir. Her hareket için başlama izni, tamamlanma bilgisi, zaman aşımı ve hata davranışı belirlenir. Bu çalışma daha sonra PLC yazılımının, elektrik projesinin ve test planının ortak referansı olur.
I/O listesinde yalnız sensör ve çıkış adı bulunmamalıdır. Sinyal tipi, besleme gerilimi, normal durumu, saha adresi, emniyet niteliği ve ait olduğu ekipman da kaydedilmelidir. Gelecekte eklenecek cihazlar için makul oranda yedek I/O bırakılması, küçük bir değişiklikte PLC veya uzak I/O grubunun tamamen yenilenmesini önleyebilir.
2. Güç hesabı ve besleme mimarisi oluşturulur
Motorların nominal akımı tek başına yeterli değildir. Kalkış akımı, eş zamanlı çalışma, frenleme, rejeneratif enerji, ısıtıcı yükleri ve gelecekteki kapasite dikkate alınır. Ana şalter, bara, kablo kesiti, koruma elemanları ve pano giriş beslemesi bu verilere göre boyutlandırılır.
Kontrol gerilimi, PLC ve saha cihazlarının güç kaynakları; motor ve ısıtıcı gibi güç devrelerinden uygun şekilde ayrılır. Kritik sistemlerde PLC, HMI veya haberleşme cihazları için kesintisiz besleme ihtiyacı değerlendirilir. Topraklama ve eş potansiyel bağlantı yalnız elektrik güvenliği için değil, elektromanyetik uyumluluk ve kararlı ölçüm için de önemlidir.
3. PLC, HMI, sürücü ve bileşenler seçilir
PLC seçimi yalnız giriş-çıkış sayısına göre yapılmamalıdır. Program kapasitesi, çevrim süresi, haberleşme protokolleri, hareket kontrolü, güvenlik ihtiyacı, veri kaydı ve yedek parça bulunabilirliği birlikte değerlendirilir. HMI boyutu ve ekran yapısı ise operatörün göreceği bilgiler, reçete sayısı ve kullanım mesafesine göre belirlenir.
Motor sürücüsü ve servo sistemlerinde yük karakteristiği, hız aralığı, tork, frenleme ve pozisyon hassasiyeti önemlidir. Kontaktör, motor koruma, röle, güç kaynağı, filtre ve klemens gibi yardımcı bileşenlerin elektriksel değerleri kadar endüstriyel ortam dayanımı ve bakım kolaylığı da göz önünde bulundurulur.
4. Makina güvenliği ayrı bir devre olarak ele alınır
Acil durdurma butonları, koruyucu kapılar, ışık bariyerleri ve güvenli tork kapatma girişleri risk değerlendirmesine göre planlanır. Standart PLC programındaki bir bit, gerekli güvenlik fonksiyonunun yerini tutmaz. Risk seviyesine göre güvenlik rölesi, güvenlik PLC’si ve uygun çıkış elemanları seçilir.
Güvenlik devresi tehlikeli enerjiyi doğru biçimde kesmeli; ancak kontrolsüz hareket, düşme veya ürün fırlaması gibi yeni bir risk oluşturmamalıdır. Güvenli duruştan sonra yeniden başlatma şartları, reset noktası ve operatörün tehlikeli bölgeyi görebilmesi de tasarıma dahil edilir.
5. Pano boyutu ve iç yerleşim planlanır
Kabin ölçüsü yalnız mevcut ekipmanların sığacağı kadar seçilirse montaj ve bakım zorlaşır. Kablo kanalları, bükülme yarıçapları, ısı dağılımı, yedek alan ve kapak üzerindeki cihazlar hesaba katılır. Güç bileşenleri ile hassas kontrol ve haberleşme ekipmanları uygun mesafeyle ayrılır.
Sürücü ve güç kaynaklarının üretici tarafından belirtilen boşlukları korunur. Isı hesabına göre doğal havalandırma, filtreli fan, eşanjör veya klima kullanılabilir. Fan eklemek tek başına çözüm değildir; hava giriş-çıkış konumu, filtre bakımı ve ortam tozu birlikte değerlendirilmelidir.
6. Elektrik projesi ve etiketleme standardı hazırlanır
Tek hat şeması, güç devreleri, kumanda devreleri, PLC I/O bağlantıları, güvenlik devresi, klemens planı ve kablo listesi birbirini takip eden bir proje yapısında hazırlanır. Cihaz kodları sahadaki etiketlerle aynı olmalıdır. Böylece bir arıza sırasında projede görülen ekipman pano içinde ve makina üzerinde hızla bulunabilir.
Kablo damarları, klemensler, cihazlar ve soketler okunabilir ve kalıcı biçimde etiketlenir. Güncel proje olmadan yapılan değişiklikler zamanla panoyu anlaşılmaz hale getirir. Mevcut sistem bu durumdaysa pano imalatından önce keşif ve makina revizyonu kapsamı birlikte değerlendirilebilir.
7. Pano imalatı ve kablolama yapılır
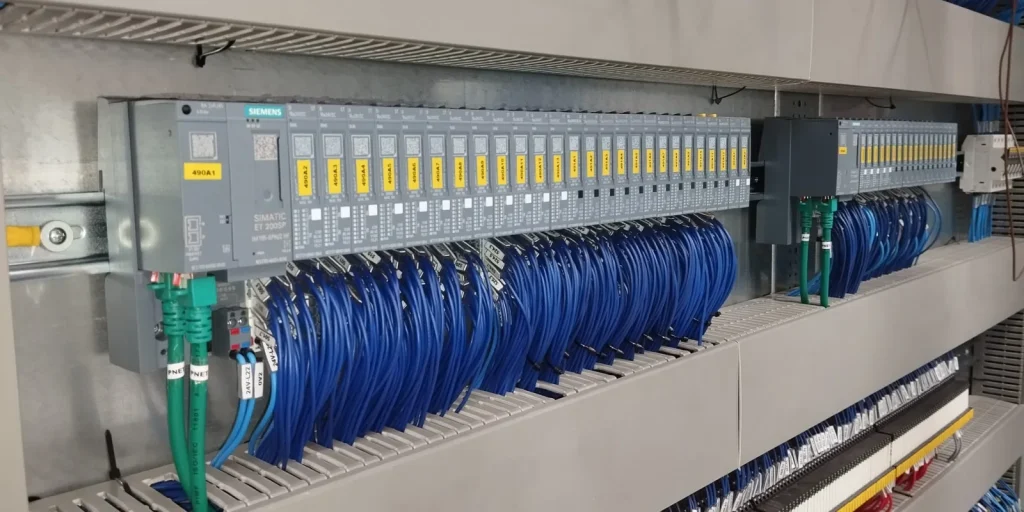
Montaj plakası yerleşim planına göre işlenir; DIN rayları, kablo kanalları, baralar ve bileşenler sabitlenir. Kablo uçlarında uygun pabuç ve yüksük kullanılır, üretici sıkma torklarına uyulur. Güç, kontrol, analog ölçüm ve haberleşme kabloları elektromanyetik etkileşimi azaltacak güzergâhlardan geçirilir.
Pano içindeki düzen yalnız estetik değildir. Hatalı kablo yönlendirmesi ısınma, gürültü ve bakım sorunlarına neden olabilir. Klemens yerleşimi saha kablolarının rahat bağlanacağı şekilde yapılmalı; ekranlı kabloların topraklama yöntemi projede açıkça gösterilmelidir.
8. PLC ve HMI yazılımı çalışma senaryosuna göre geliştirilir
Yazılım manuel hareket, otomatik çevrim, alarm, bakım ve güvenlik durumlarını anlaşılır bir yapıda yönetmelidir. Hareketler yalnız çıkış vererek değil; gerekli izinler, sensör geri bildirimleri, süre kontrolleri ve karşılıklı kilitlemelerle yürütülür. Enerji kesilip geri geldiğinde makinanın kendiliğinden tehlikeli bir harekete başlamaması sağlanır.
HMI üzerinde operatörün ihtiyaç duyduğu çalışma durumu, alarm açıklaması, reçete, sayaç ve bakım bilgileri sade bir hiyerarşiyle sunulur. Alarm metinleri yalnız koddan ibaret olmamalı; kontrol edilecek bölgeyi ve güvenli müdahale adımını anlaşılır biçimde göstermelidir.
9. Haberleşme ve saha bağlantıları doğrulanır
PLC, HMI, sürücüler, uzak I/O, robot, ölçüm cihazları ve üst sistemler arasındaki ağ yapısı belirlenir. IP adresleri, cihaz adları ve protokol ayarları kayıt altına alınır. Endüstriyel Ethernet kablolarının güç kablolarından ayrılması ve uygun ekranlama, kararsız haberleşme sorunlarını azaltır.
Sahada sensör beslemeleri, motor yönleri, analog ölçekler ve emniyet cihazları tek tek kontrol edilir. Eski veya belirsiz saha tesisatı yeni panoya doğrudan bağlanmamalıdır. Bağlantı öncesi izolasyon, süreklilik ve cihaz uyumluluğu ölçülmelidir.
10. Fabrika kabul testi yapılır
Pano sahaya gitmeden önce görsel kontrol, bağlantı sıkılığı, koruma devreleri, besleme gerilimleri ve I/O testleri gerçekleştirilir. Mümkünse motor ve saha cihazları simüle edilerek PLC-HMI çalışma senaryoları denenir. Acil durdurma, kapı açılması, sensör gelmemesi ve haberleşme kesilmesi gibi hata durumları özellikle test edilir.
Test sonuçları kontrol listesine kaydedilir. Yazılım sürümü, sürücü parametreleri ve cihaz ayarları yedeklenir. Bu yaklaşım, sahada üretim duruşu altında yapılacak düzeltmeleri azaltır ve devreye alma süresini daha öngörülebilir hale getirir.
11. Saha devreye alma ve performans testi tamamlanır
Pano yerine alındıktan sonra güç ve saha bağlantıları yeniden doğrulanır. Önce enerjisiz kontroller, ardından kontrollü enerji verme ve tekil hareket testleri yapılır. Motor yönleri, limitler, sensörler, analog değerler ve güvenlik zinciri doğrulandıktan sonra otomatik çevrime geçilir.
Makina gerçek ürün ve üretim hızıyla denenir. Alarm davranışları, yeniden başlatma, reçete değişimi ve vardiya kullanımı gözlemlenir. Devreye alma sırasında ortaya çıkan mekanik veya saha kaynaklı problemler yalnız yazılım değişikliğiyle gizlenmemeli; kök nedenine göre giderilmelidir. Devam eden beklenmedik duruşlarda otomasyon arıza servisi kapsamında sistematik teşhis gerekir.
12. Dokümantasyon ve yedekler teslim edilir
Güncel elektrik projesi, bileşen listesi, PLC-HMI programları, sürücü parametreleri, ağ bilgileri ve kullanım açıklamaları teslim kapsamına alınmalıdır. Yedeklerin yalnız servis bilgisayarında kalması, gelecekte işletmeyi gereksiz biçimde bağımlı hale getirir.
Operatörlere normal kullanım ve alarm giderme; bakım ekibine güvenli müdahale, bileşen değişimi ve yedekten geri yükleme konuları aktarılır. Pano filtreleri, fanlar, bağlantı sıkılıkları ve kritik bileşenler için periyodik kontrol planı oluşturulması uzun dönem güvenilirliği destekler.
Otomasyon panosu imalatında sık yapılan hatalar
- Çalışma senaryosu netleşmeden I/O ve malzeme seçimine başlamak
- Pano ölçüsünde ısı, kablo kanalı, bakım ve yedek alan bırakmamak
- Güç, analog sinyal ve haberleşme kablolarını birlikte taşımak
- Güvenlik fonksiyonlarını standart PLC yazılımına bırakmak
- Cihaz, klemens ve kabloları proje ile uyumlu etiketlememek
- Fabrika testinde yalnız normal çalışma senaryosunu denemek
- Sahadaki eski kabloları ölçmeden yeni panoya bağlamak
- Elektrik projesi ve yazılım yedeklerini güncellemeden teslim yapmak
Teklif öncesinde hangi bilgiler hazırlanmalı?
- Makinanın veya hattın çalışma açıklaması ve çevrim videosu
- Motor, rezistans, valf, sensör ve ölçüm cihazı listesi
- Mevcut elektrik projesi ve pano fotoğrafları
- Hedef üretim hızı, reçete ve veri kayıt ihtiyaçları
- Kullanılacak PLC, HMI veya marka standardı varsa ilgili şartname
- Kurulum ortamı, enerji bilgileri ve pano-saha kablo mesafeleri
- Güvenlik cihazları ve işletmenin kabul kriterleri
- Planlanan üretim duruşu ve devreye alma takvimi
Güvenlik panosu ve safety PLC tasarımı
Güvenlik giriş-çıkışları, safety PLC, kontaktör izleme ve saha doğrulama adımları için makina güvenlik otomasyonu rehberimizi inceleyebilirsiniz.
Otomasyon panosu hakkında sık sorulan sorular
Mevcut makinaya yeni otomasyon panosu yapılabilir mi?
Evet. Motorlar, saha cihazları, güvenlik devreleri, mekanik durum ve çalışma senaryosu incelenerek mevcut makinaya uygun yeni kontrol panosu planlanabilir. Eski kablolamanın ve cihazların uyumluluğu keşif sırasında ölçülmelidir.
PLC ve HMI yazılımı pano imalatına dahil midir?
Proje kapsamına göre PLC-HMI yazılımı, sürücü ve servo parametreleri, haberleşme ayarları, fabrika testi ve saha devreye alma pano imalatıyla birlikte yürütülebilir.
Pano imalatı ne kadar sürer?
Süre; I/O sayısı, güç dağıtımı, bileşen tedariki, güvenlik seviyesi, yazılım ve test kapsamına bağlıdır. Keşif ve proje onayından sonra imalat ile devreye alma için ayrı takvim oluşturulur.
Eski pano tamamen değişmeden revize edilebilir mi?
Kabin, güç devreleri ve kullanılabilir bileşenler ölçülerek kısmi revizyon yapılabilir. Ancak yetersiz alan, belirsiz kablolama, aşırı ısınma veya güvenlik eksikleri varsa yeni pano uzun vadede daha sağlıklı olabilir.
Makina bilgilerini, mevcut elektrik projesini ve hedef çalışma senaryosunu paylaşarak doğru pano kapsamını birlikte belirleyebilirsiniz. Otomasyon panosu için teknik talep gönderin.