Üretim makinalarında görülen bir arıza çoğu zaman tek bir parçadan kaynaklanıyormuş gibi görünür. Ancak duruşa neden olan belirti ile arızanın gerçek nedeni aynı olmayabilir. Bir motorun aşırı akım hatası vermesi mekanik sıkışmadan, yanlış sürücü parametresinden veya motor bağlantısından; bir sensör alarmı ise sensörün kendisinden, kablodan, beslemeden ya da PLC girişinden kaynaklanabilir.
Bu nedenle makina arıza tespiti, parçaları sırayla değiştirmek yerine çalışma zincirini ölçerek ilerlemelidir. Bu rehberde mekanik, elektrik ve otomasyon kaynaklı makina arızalarını ayırma, tekrarlayan sorunların kök nedenini bulma ve güvenli devreye alma sürecini ele alıyoruz. Yerinde teşhis ve onarım desteği için makina bakım ve onarım hizmetimizi inceleyebilirsiniz.
Makina arızası ile arıza belirtisi arasındaki fark
Operatörün gördüğü alarm, ses, titreşim veya hareket kaybı arızanın belirtisidir. Örneğin bir konveyörün durması sürücü arızası gibi algılanabilir; fakat neden gevşek bir mekanik bağlantı, sıkışan rulman, hatalı güvenlik sinyali veya PLC’nin duruş komutu olabilir. Doğru teşhis için belirtiden geriye doğru ilerlemek gerekir.
İlk amaç makinayı hemen çalıştırmak değil, güvenli biçimde hangi koşulun çalışmayı engellediğini belirlemektir. Geçici olarak alarmı kaldıran ancak nedeni ortadan kaldırmayan müdahaleler daha uzun duruşlara ve ikincil hasarlara yol açabilir.
1. Arıza anındaki bilgiler kayıt altına alınır
Arıza tespitinin ilk verisi, duruş anında makinada ne olduğudur. Hangi ürün üretiliyordu, hat hangi hızdaydı, operatör hangi komutu verdi, alarm ne zaman oluştu ve sorun daha önce tekrarlandı mı soruları kaydedilmelidir. HMI alarm geçmişi, sürücü hata kodu, PLC durumları ve operatör gözlemleri birlikte değerlendirilir.
Enerjiyi tekrar tekrar kesip vermek veya alarm geçmişini sıfırlamak önemli verileri kaybettirebilir. Mümkünse ekran görüntüsü, video, ses kaydı ve hata kodları müdahale öncesinde alınmalıdır. Arıza belirli ürün, hız, sıcaklık veya vardiya koşulunda oluşuyorsa bu ayrıntı teşhisi doğrudan etkiler.
2. Güvenlik ve enerji izolasyonu sağlanır
Elektrik panosu, hareketli mekanizma, pnömatik veya hidrolik sistem üzerinde kontrol yapılmadan önce ilgili enerji kaynakları ve depolanmış enerji değerlendirilmelidir. Makina beklenmedik şekilde hareket edebileceği için yalnızca ekrandaki duruş bilgisine güvenilmez.
Ölçüm için enerji verilmesi gereken durumlarda çalışma alanı sınırlandırılmalı ve test kontrollü biçimde yapılmalıdır. Güvenlik rölesi, acil durdurma, kapı anahtarı veya koruyucu devrelerin arıza gidermek amacıyla kontrolsüz biçimde köprülenmesi kabul edilebilir bir teşhis yöntemi değildir.
3. Mekanik arızalar kontrol edilir
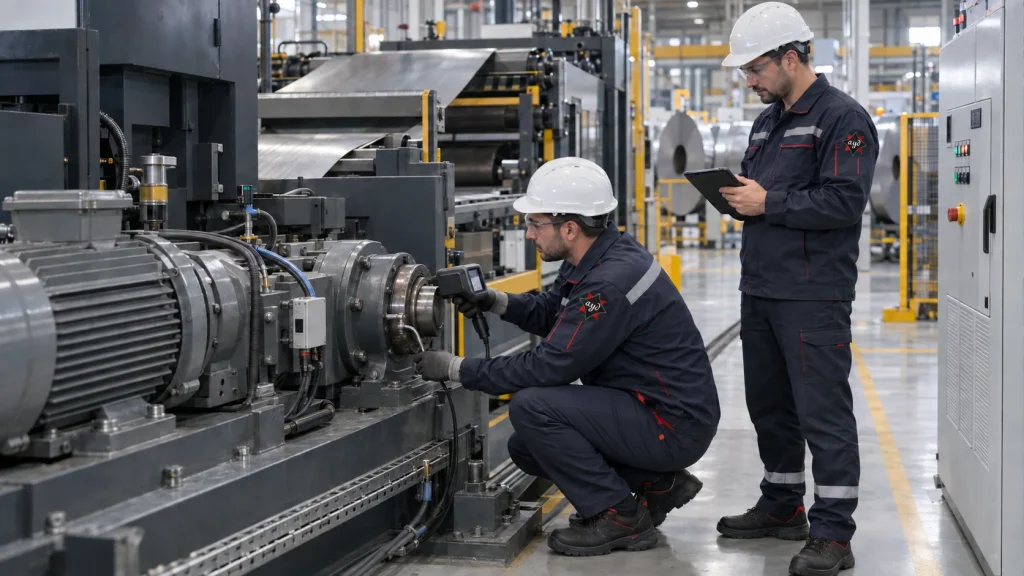
Mekanik arızalar; rulman, kaplin, kayış-zincir, redüktör, kızak, vida, merdane, fan veya yağlama sisteminde oluşabilir. Aşırı ses, titreşim, sıcaklık, boşluk, zorlanma, yağ kaçağı ve düzensiz hareket önemli belirtilerdir. Motor veya sürücü hatalarının bir bölümü, hareket sistemindeki mekanik yük artışının sonucudur.
Kontrolde serbest hareket, bağlantı sıkılığı, hizalama, yağlama durumu ve gözle görülebilen aşınmalar incelenir. Yalnız arızalı görünen parçayı değiştirmek yerine o parçayı bozan yanlış hizalama, yetersiz yağlama veya aşırı yük gibi nedenler araştırılmalıdır.
4. Elektrik beslemesi ve pano elemanları ölçülür
Gerilim seviyesi, faz sırası, faz kaybı, gevşek bağlantı, sigorta, kontaktör, termik koruma, güç kaynağı ve koruma iletkenleri kontrol edilir. Gözle sağlam görünen bir klemens veya kontaktör yük altında gerilim düşümüne neden olabilir. Bu nedenle yalnız süreklilik kontrolü yeterli olmayabilir.
Pano içindeki aşırı sıcaklık, kirlenme, fan ve filtre durumu da aralıklı hatalara yol açabilir. Kablo uçları, ekranlama ve topraklama problemleri özellikle sürücü, servo ve hassas ölçüm sistemlerinde kararsız davranışlara neden olabilir.
5. Sensör ve saha sinyalleri izlenir
Limit anahtarı, yaklaşım sensörü, fotosel, basınç sensörü, enkoder ve güvenlik cihazları makinanın hareket kararlarını belirler. Sensörün ışığının yanması sinyalin PLC’ye doğru ulaştığını tek başına göstermez. Besleme, çıkış, kablo, klemens ve PLC giriş durumu aynı zincirde ölçülmelidir.
Kirlenme, titreşim, yanlış mesafe, mekanik konum kayması ve kablo kırığı nedeniyle sinyal yalnız belirli anlarda kaybolabilir. Aralıklı arızalarda sinyalin hareket sırasında izlenmesi ve mümkünse PLC üzerinden zaman sıralamasının incelenmesi gerekir.
6. PLC, HMI ve haberleşme kayıtları değerlendirilir
PLC programındaki şartlar, HMI alarm metni ve gerçek saha durumu karşılaştırılır. Alarm açıklaması her zaman kök nedeni göstermeyebilir; programdaki kilitlemeler, güvenlik izinleri, reçete değerleri ve zamanlayıcılar incelenmelidir. Endüstriyel ağlarda bağlantı, cihaz adresi, kablo, switch ve besleme sorunları haberleşme kaybı oluşturabilir.
Program değişikliği yapılmadan önce erişilebilen PLC ve HMI projeleri yedeklenmeli, mevcut sürüm kayıt altına alınmalıdır. Sorun kontrol sistemi tarafındaysa PLC ve otomasyon arıza servisi kapsamında yazılım, haberleşme ve saha cihazları birlikte değerlendirilebilir.
7. Sürücü, servo ve motor zinciri birlikte incelenir
Sürücü hata kodları; aşırı akım, düşük gerilim, aşırı sıcaklık, enkoder, motor veya haberleşme gibi farklı alanları işaret edebilir. Hata kodu doğrudan sürücünün arızalı olduğu anlamına gelmez. Motor kablosu, izolasyon, mekanik yük, fren, soğutma ve parametreler kontrol edilmelidir.
Servo sistemlerinde referanslama, enkoder geri beslemesi, limitler ve mekanik sıkışma birlikte değerlendirilir. Parametre değişiklikleri kayıt altına alınmalı; rastgele değerlerle deneme yapılmamalıdır. Eski veya kapasitesi yetersiz sistemlerde kalıcı çözüm için makina revizyonu ve modernizasyonu planlanabilir.
8. Arızanın kök nedeni doğrulanır
Bir parçanın değiştirilmesinden sonra makinanın çalışması teşhisin tamamlandığını göstermez. Değiştirilen parçanın neden bozulduğu, aynı arızayı oluşturabilecek diğer koşullar ve sorunun tekrar ihtimali değerlendirilmelidir. Örneğin yanan bir motorun yerine yenisini takmak; mekanik sıkışma, yanlış koruma ayarı veya yetersiz soğutma düzeltilmediyse kalıcı çözüm değildir.
Kök neden doğrulaması için ölçülen değerler, yapılan müdahale ve sonuç ilişkilendirilir. Arıza tekrar oluşturulamıyorsa çalışma koşulları kontrollü biçimde izlenir; operatör gözlemi ve alarm kayıtlarıyla birlikte değerlendirme sürdürülür.
9. Kontrollü test ve devreye alma yapılır
Onarım sonrasında bağlantılar, koruyucular ve güvenlik devreleri kontrol edilir. Test; mümkünse manuel hareket, düşük hız, boşta çalışma ve ürünle deneme sırasıyla ilerler. Akım, sıcaklık, titreşim, hız ve ürün kalitesi gibi arızayla ilişkili değerler gözlemlenir.
Makina normal çalışma koşullarına ulaşmadan servis tamamlanmış sayılmamalıdır. Değiştirilen parça, ayarlanan parametre, yapılan bağlantı ve test sonucu kayıt altına alınır. Operatöre arızanın belirtisi, nedeni ve tekrar durumunda izlenecek adımlar açıklanır.
Tekrarlayan ve aralıklı makina arızaları neden zor bulunur?
Aralıklı arızalar servis sırasında görülmeyebilir ve sistem yeniden başlatıldığında geçici olarak kaybolabilir. Isınma, titreşim, nem, yük değişimi, kablo temassızlığı veya ağ trafiği gibi koşullar belirli bir süre sonra sorunu ortaya çıkarabilir. Bu durumda tek bir ölçüm yerine zaman içinde kayıt almak gerekir.
HMI alarm geçmişi, PLC teşhis tamponu, sürücü kayıtları ve operatör notları aynı zaman çizelgesinde birleştirilmelidir. Sorunun hangi koşulda başladığı belirlenirse ölçülecek devre veya mekanizma daraltılabilir.
Geçici müdahale ile kalıcı onarım arasındaki fark
Üretimi kısa süre içinde başlatmak bazen öncelikli olabilir. Ancak geçici müdahalenin sınırları, riskleri ve takip işi açıkça belirtilmelidir. Koruma değerini yükseltmek, güvenlik fonksiyonunu devre dışı bırakmak veya uygun olmayan parçayı kalıcı bırakmak arızayı gizleyebilir ve daha büyük hasar oluşturabilir.
Kalıcı onarım; arızanın nedenini ortadan kaldırır, uygun parçayı ve ayarı kullanır, güvenlik fonksiyonlarını korur ve sonucu gerçek üretim koşulunda doğrular. Onarımın bakım planına, yedek parça listesine veya modernizasyon ihtiyacına etkisi de değerlendirilmelidir.
Servis talebinden önce hazırlanabilecek bilgiler
- Makina marka, model ve üretim yılı
- Arızanın ilk ne zaman ve hangi koşulda oluştuğu
- HMI alarmı ve sürücü hata kodunun fotoğrafı
- Arıza anını gösteren kısa video veya ses kaydı
- Daha önce değiştirilen parçalar ve yapılan müdahaleler
- Elektrik projesi, kullanım kılavuzu ve mevcut yazılım yedekleri
- Makina çalışıyor mu, tamamen durmuş mu ve güvenlik riski var mı bilgisi
Makina arızalarında sık yapılan hatalar
- Alarm kodunu kök neden kabul ederek doğrudan parça değiştirmek
- Mekanik sıkışmayı kontrol etmeden motor veya sürücüyü suçlamak
- Ölçüm yapmadan kablo ve sensörleri rastgele değiştirmek
- PLC-HMI yedeği almadan yazılım değişikliği yapmak
- Güvenlik devrelerini geçici müdahale adı altında devre dışı bırakmak
- Onarım sonrası ürünü ve gerçek yük koşulunu test etmemek
- Yapılan işlemleri ve parametre değişikliklerini kaydetmemek
Arızaları oluşmadan azaltmak için planlı bakım
Kontrol periyotları, kestirimci ölçümler, bakım kayıtları ve yedek parça hazırlığı için planlı bakım programı rehberimizi inceleyebilirsiniz.
Makina bakım ve arıza servisi hakkında sık sorulan sorular
Makina arızasına uzaktan müdahale edilebilir mi?
Güvenli uzaktan bağlantı, yeterli saha desteği ve erişilebilir yazılım varsa ön teşhis yapılabilir. Mekanik kontrol, elektrik ölçümü veya güvenlik riski bulunan durumlarda yerinde inceleme gerekir.
Arıza tespiti ne kadar sürer?
Süre; arızanın sürekli veya aralıklı olmasına, dokümantasyona, yazılım erişimine ve makinanın mevcut durumuna bağlıdır. Alarm kayıtları, fotoğraflar ve daha önce yapılan işlemler paylaşılırsa ön hazırlık hızlanır.
Eski ve dokümansız makinalara servis verilebilir mi?
Makina, pano ve kontrol sistemi sahada incelenerek erişilebilir bilgiler belirlenir. Ölçüm, bağlantı takibi ve mevcut programların yedeklenmesiyle uygulanabilir bakım, onarım veya modernizasyon kapsamı oluşturulabilir.
Arıza giderilirken periyodik bakım da yapılabilir mi?
Üretim duruşu ve makina durumu uygunsa kritik mekanik parçalar, pano, soğutma, bağlantılar ve güvenlik elemanları kontrol edilerek bakım kapsamı arıza çalışmasıyla birlikte planlanabilir.
Makina bilgilerini, arıza belirtisini, alarm kodlarını ve mevcut kayıtları paylaşarak teknik ön değerlendirme alabilirsiniz. Makina servis talebi gönderin.