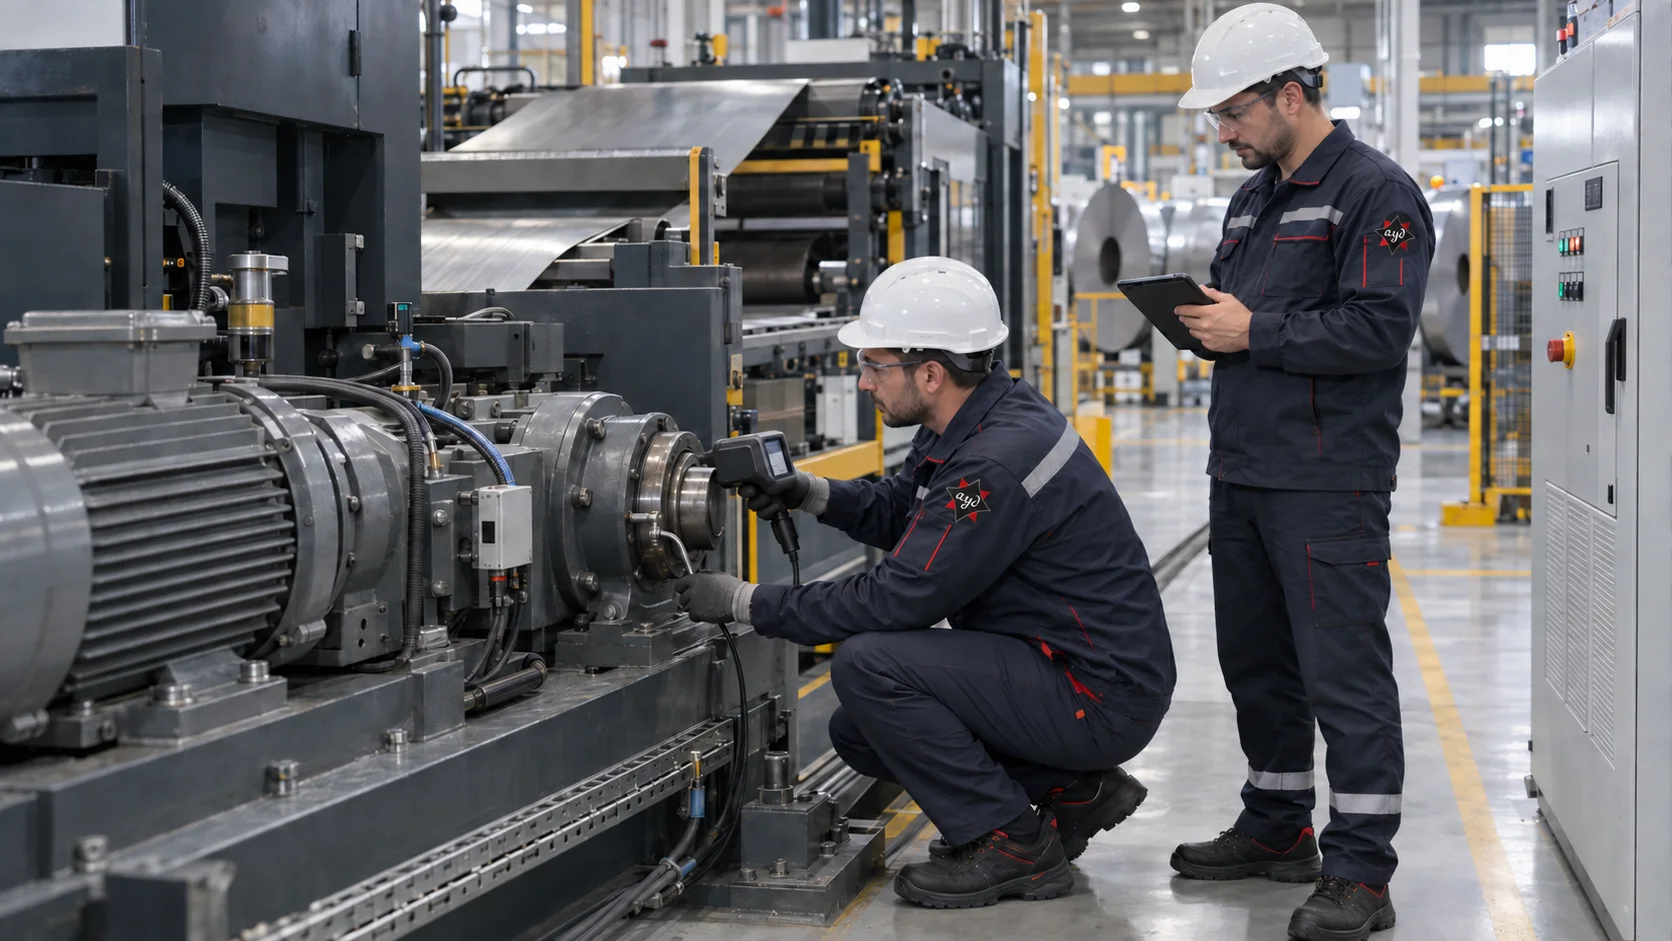
Makina bakımının yalnız arıza oluştuktan sonra yapılması; plansız duruş, yüksek yedek parça maliyeti, kalite kaybı ve güvenlik riski oluşturur. Buna karşılık iyi hazırlanmış bir planlı bakım programı, makinanın gerçek çalışma koşullarına göre hangi ekipmanın ne zaman, nasıl ve kim tarafından kontrol edileceğini belirler.
Bakım planı yalnız takvime yazılmış yağlama ve parça değişimlerinden oluşmaz. Mekanik, elektrik, otomasyon, hidrolik, pnömatik ve güvenlik sistemlerinin aynı makina geçmişi üzerinde değerlendirilmesi gerekir. Amaç her parçayı gereğinden sık değiştirmek değil; arıza eğilimini erken görmek, uygun zamanda müdahale etmek ve üretim duruşunu kontrol altına almaktır.
Planlı bakım nedir?
Planlı bakım; makina envanteri, üretici önerileri, çalışma süresi, çevrim sayısı, ortam koşulları ve arıza geçmişine göre önceden belirlenen kontrol ve müdahalelerin bütünüdür. Program; günlük operatör kontrollerinden yıllık genel duruş bakımına kadar farklı seviyeler içerebilir.
- Kontrol edilecek makina ve alt ekipman
- Bakımın takvim, çalışma saati veya çevrim sayısı
- Uygulanacak kontrol yöntemi ve kabul kriteri
- Sorumlu personel ve gerekli yetkinlik
- Gerekli yedek parça, yağ ve ölçüm cihazları
- Enerji izolasyonu ve güvenlik adımları
- Ölçüm sonuçlarının ve yapılan işlemlerin kaydı
Arıza sonrası, önleyici ve kestirimci bakım arasındaki fark
Arıza sonrası bakım, ekipman çalışamaz hale geldikten sonra yapılan müdahaledir. Kritik olmayan ve yedeği bulunan düşük maliyetli elemanlarda kabul edilebilir; ancak üretimin tamamını durduran ekipmanlarda pahalıdır.
Önleyici bakım, belirlenen süre veya kullanım miktarına göre yapılan kontrol, ayar ve değişimlerdir. Yağlama, filtre değişimi, bağlantı sıkılığı ve güvenlik testi buna örnektir.
Kestirimci bakım ise titreşim, sıcaklık, akım, basınç, yağ analizi veya çevrim süresi gibi ölçümleri izleyerek parçanın durumuna göre müdahale zamanını tahmin eder. En etkili program, bu üç yaklaşımı ekipmanın kritikliğine göre birlikte kullanır.
1. Makina envanteri ve alt ekipman listesi
Programın ilk adımı sahadaki makinaları ve bu makinaların bakım gerektiren alt sistemlerini kayıt altına almaktır. Aynı isimdeki iki makina farklı yaş, kapasite ve çalışma ortamına sahip olabilir; bu nedenle her ekipmana benzersiz bir kod verilmelidir.
- Makina adı, kodu, üreticisi, modeli ve seri numarası
- Motor, redüktör, rulman, kaplin ve kayışlar
- PLC, HMI, sürücüler, servo sistemler ve saha sensörleri
- Hidrolik güç ünitesi, valfler, silindirler ve hortumlar
- Pnömatik hazırlama grubu, valfler ve aktüatörler
- Elektrik panosu, soğutma, kontaktör ve bağlantılar
- Koruyucular, acil durdurma ve güvenlik devreleri
Şema, kullanım kılavuzu, yedek parça listesi ve mevcut program yedekleri ilgili makina kaydıyla eşleştirilmelidir.
2. Ekipman kritiklik analizi
Her ekipmana aynı bakım sıklığını uygulamak doğru değildir. Bir arızanın üretim, kalite, güvenlik, çevre ve maliyet üzerindeki etkisi değerlendirilerek kritiklik seviyesi belirlenmelidir.
- Arıza üretimi tamamen durduruyor mu?
- Yedek makina veya geçici çalışma yöntemi var mı?
- Arıza insan güvenliği ya da çevre riski oluşturuyor mu?
- Parçanın temin süresi ve değiştirme süresi ne kadar?
- Arıza ürün kalitesini fark edilmeden etkileyebilir mi?
- Geçmişte aynı ekipmanda tekrar eden arıza bulunuyor mu?
Yüksek kritik ekipmanlar daha sık kontrol, ölçüm eğilimi, hazır yedek ve ayrıntılı duruş planı gerektirir. Düşük kritik ekipmanlarda ise daha basit periyodik kontrol yeterli olabilir.
3. Bakım sıklığı nasıl belirlenir?
Bakım periyodu yalnız takvim süresine göre seçilmemelidir. Üç vardiya çalışan bir makina ile haftada birkaç saat kullanılan aynı model makinanın bakım ihtiyacı farklıdır. Üretici önerisi başlangıç noktasıdır; saha verileriyle güncellenmelidir.
- Çalışma saati ve çevrim sayısı
- Yük oranı, hız ve ürün çeşitliliği
- Toz, nem, sıcaklık ve titreşim ortamı
- Yağ, filtre ve sarf malzemesinin durumu
- Arıza sıklığı ve önceki bakım bulguları
- Üretim planı ve uygun duruş pencereleri
Sürekli temiz çıkan bir kontrolün periyodu kontrollü biçimde uzatılabilir; tekrarlayan gevşeklik, ısınma veya kirlenme görülen noktanın periyodu ise kısaltılmalıdır.
4. Günlük ve vardiyalık operatör kontrolleri
Operatör; makinanın normal sesini, hareketini ve çevrimini en iyi gözlemleyen kişidir. Günlük kontrol listesi kısa, anlaşılır ve ölçülebilir olmalıdır. Uzun listeler işaretlenip geçilen formalitelere dönüşebilir.
- Anormal ses, titreşim, koku veya sıcaklık
- Yağ, hava ve su kaçağı
- Yağ seviyesi ve filtre göstergeleri
- Koruyucu, kapı switchi ve acil durdurma durumu
- HMI alarmı ve çevrim süresindeki değişim
- Ürün kalitesinde boy, yüzey veya konum sapması
- Temizlik ve erişim yollarının durumu
Operatör bulguları bakım ekibine açık bir bildirim sistemiyle aktarılmalı; kritik bir belirti görüldüğünde makina çalıştırılmaya devam edilmemelidir.
5. Haftalık ve aylık mekanik bakım
Mekanik kontroller; yağlama, bağlantı sıkılığı ve aşınmanın yanında ekipmanın gerçek çalışma davranışını kapsamalıdır. Makina dururken yapılan görsel kontrol, yük altındaki boşluk veya titreşimi her zaman göstermez.
- Rulman sesi, sıcaklığı ve titreşimi
- Redüktör yağı, kaçak, boşluk ve gövde sıcaklığı
- Kaplin, kayış, zincir ve kasnak hizası
- Cıvata, ankraj ve makina şasesi bağlantıları
- Kızak, vida mili, merdane ve yataklama noktaları
- Fren, kavrama ve mekanik dayamalar
- Koruyucu kapaklar ve kilitleme mekanizmaları
Yağlama yapılırken doğru yağ cinsi ve miktarı kullanılmalıdır. Fazla gres de yetersiz yağlama kadar rulman sıcaklığını yükseltebilir.
6. Elektrik panosu ve otomasyon bakım kontrolleri
Elektrik ve otomasyon arızalarının önemli bölümü gevşek bağlantı, aşırı sıcaklık, kirlenme, fan-filtre tıkanması ve kablo hasarıyla ilişkilidir. Pano bakımı yetkili personel tarafından, enerji izolasyonu ve uygun ölçüm prosedürüyle yapılmalıdır.
- Pano sıcaklığı, fanlar, filtreler ve klima
- Klemens, kontaktör, sigorta ve güç bağlantıları
- Termal kamera ile anormal ısınan noktalar
- Motor ve sürücü akımlarının karşılaştırılması
- Sensör bağlantıları, kablo kanalları ve ekranlama
- PLC, HMI ve sürücü alarm geçmişi
- PLC programı, HMI projesi ve sürücü parametre yedekleri
- UPS, pano beslemesi ve kontrol gerilimleri
PLC, HMI ve sürücü kaynaklı belirtilerin teşhis sırası için PLC, HMI ve sürücü arızaları rehberimizi inceleyebilirsiniz.
7. Servo, enkoder ve hassas hareket sistemleri
Servo sistemlerde takip hatası, tork kullanımı, motor sıcaklığı ve çevrim süresi düzenli kaydedilmelidir. Aynı ürün ve hız koşulunda bu değerlerin değişmesi mekanik sıkışma, aktarım boşluğu veya ayar bozulmasını gösterebilir.
Enkoder kabloları, kaplin, redüktör, fren ve referans sensörleri kontrol edilmelidir. Ayrıntılı kontrol yaklaşımı için servo ve enkoder senkronizasyonu rehberimizi inceleyebilirsiniz.
8. Hidrolik ve pnömatik sistem bakımı
Hidrolik ve pnömatik sistemlerde yalnız dış kaçakların giderilmesi yeterli değildir. Basınç, hareket süresi, sıcaklık ve valf tepkisi izlenerek pompa, silindir veya valfte gelişen iç kaçaklar erken belirlenebilir.
- Yağ seviyesi, görünümü, sıcaklığı ve filtre göstergesi
- Pompa sesi, basınç ve motor akımı
- Hortum çatlağı, sürtünmesi ve bağlantılar
- Silindir mili, keçe, yataklama ve konum sensörleri
- Pnömatik filtre-regülatör ve su tahliyesi
- Valf bobinleri, soketleri ve manuel test mekanizması
- Hava kaçağı ve basınç düşümü ölçümleri
Basınç, valf, silindir ve kaçak kontrolü için hidrolik ve pnömatik arızalar rehberimizi inceleyebilirsiniz.
9. Makina güvenlik sistemlerinin periyodik testi
Acil durdurma, kapı switchi, ışık perdesi ve güvenlik rölesi yalnız devreye alma sırasında değil, belirlenen aralıklarla fonksiyonel olarak test edilmelidir. Test, yalnız giriş LED’inin görülmesiyle sınırlı kalmamalı; tehlikeli hareketin gerçekten durduğu doğrulanmalıdır.
- Acil durdurma butonları ve reset sırası
- Koruyucu kapı switchleri ve kilitleri
- Işık perdesi, lazer tarayıcı ve emniyet paspası
- Güvenlik rölesi veya güvenlik PLC’si tanıları
- Kontaktör geri bildirimleri ve STO fonksiyonu
- Frenleme ve duruş süresinin doğrulanması
Test sırasında güvenlik fonksiyonları köprülenmemeli ve üretim, koruyucular devre dışıyken sürdürülmemelidir.
10. Kestirimci bakımda hangi ölçümler kullanılır?
Kestirimci bakımın amacı çok sayıda ölçüm toplamak değil, arızayı anlamlı biçimde gösterecek değerleri aynı koşullarda karşılaştırmaktır. Tek ölçüm yerine eğilim değişimi önemlidir.
- Rulman, redüktör ve motorlarda titreşim
- Termal kamera ve temaslı sıcaklık ölçümü
- Motor akımı, güç ve yük değişimi
- Hidrolik yağ analizi ve kirlilik seviyesi
- Basınç, debi ve çevrim süresi
- Servo takip hatası ve tork eğrisi
- Ürün ölçüsü ve kalite sapmalarının eğilimi
Ölçümler aynı makina durumu, hız ve yük altında alınmalı; cihaz, tarih, ölçüm noktası ve çalışma koşulu kayıt altına alınmalıdır.
11. Bakım kontrol listesi nasıl hazırlanır?
Kontrol maddeleri “kontrol edildi” gibi belirsiz ifadeler yerine ölçülebilir kabul kriterleri içermelidir. Örneğin “redüktörü kontrol et” yerine yağ seviyesi, kaçak, sıcaklık ve ses için ayrı alanlar oluşturulmalıdır.
- Kontrol noktası ve ekipman kodu
- Uygulanacak yöntem veya ölçüm cihazı
- Normal değer ve kabul sınırı
- Bulunan değer ve gözlem
- Yapılan işlem ve kullanılan parça
- Teknisyen, tarih ve sonraki kontrol zamanı
- Fotoğraf, termal görüntü veya ölçüm dosyası
Anormal sonuçlar iş emrine dönüştürülmeli; yalnız listede işaretlenerek kapatılmamalıdır.
12. Yedek parça ve sarf malzemesi planlaması
Kritik bir parçanın stokta bulunmaması, kısa sürecek onarımı günlerce uzatabilir. Buna karşılık her parçadan fazla stok tutmak da maliyetlidir. Stok seviyesi, arıza olasılığı, teslim süresi ve üretim etkisine göre belirlenmelidir.
- Sürücü, PLC modülü, güç kaynağı ve HMI
- Kritik sensör, enkoder ve güvenlik elemanları
- Rulman, keçe, kayış, zincir ve kaplin elemanları
- Hidrolik-pnömatik valf, bobin, hortum ve filtre
- Kontaktör, sigorta, fan ve pano filtreleri
- Doğru yağ, gres ve temizlik malzemeleri
Elektronik yedeklerin program ve parametre yedekleri hazır tutulmalı; uzun süre depolanan parçalar uygun ortamda korunmalıdır.
13. Planlı duruş nasıl hazırlanır?
Bakım duruşundan önce iş kapsamı, süre, sorumlular, parçalar, kaldırma ekipmanı ve enerji izolasyonu netleştirilmelidir. Makina durduktan sonra parça aramak veya teknik çizim beklemek duruş süresini uzatır.
- Operatör bildirimleri ve açık iş emirlerini toplayın.
- Kritik işleri süre ve bağımlılıklarına göre sıralayın.
- Parça, takım, ölçüm cihazı ve personeli hazırlayın.
- Elektrik, mekanik ve akışkan enerjileri için izolasyon planı oluşturun.
- Bakım sonrası kontrol ve test adımlarını önceden yazın.
- Devreye alma sorumlusu ve üretime teslim kriterini belirleyin.
14. Bakım kayıtları ve performans göstergeleri
Bakım kaydı; arıza açıklaması, kök neden, kullanılan parça, işçilik süresi ve ölçüm sonuçlarını içermelidir. Bu veriler tekrar eden arızaları ve bakım planının etkinliğini gösterir.
- MTBF: arızalar arasındaki ortalama çalışma süresi
- MTTR: ortalama onarım süresi
- Planlı bakımın zamanında tamamlanma oranı
- Planlı ve plansız duruş süreleri
- Tekrar eden arıza sayısı
- Bakım sonrası ürün ve çevrim performansı
Göstergeler yalnız toplam sayı olarak değil, makina ve arıza türü bazında değerlendirilmelidir. MTTR yükseliyorsa yedek parça, erişim, dokümantasyon veya eğitim eksikliği araştırılmalıdır.
15. Güvenli bakım ve enerji izolasyonu
Planlı olması bakım işini kendiliğinden güvenli hale getirmez. Elektrik, hidrolik, pnömatik, yer çekimi, yay ve dönel kütle enerjileri belirlenmeli; kilitleme ve etiketleme uygulanmalıdır.
- Enerji kaynaklarını durdurun, ayırın ve kilitleyin.
- Kalan basıncı boşaltın ve hareketli yükleri destekleyin.
- Enerjisizlik durumunu uygun ölçümle doğrulayın.
- Bakım alanını işaretleyin ve yetkisiz erişimi önleyin.
- Koruyucuları devreye alma öncesinde yerine takın.
- İlk hareketi düşük riskli koşulda ve kontrollü yapın.
Planlı bakım programı nasıl devreye alınır?
- Makina ve alt ekipman envanterini oluşturun.
- Üretim, güvenlik ve parça teminine göre kritiklik sınıflandırması yapın.
- Üretici önerileri ile arıza geçmişini birleştirerek ilk periyotları belirleyin.
- Günlük, haftalık, aylık ve yıllık kontrol listelerini hazırlayın.
- Sorumluları, yedek parçaları ve planlı duruş takvimini tanımlayın.
- Ölçüm sonuçlarını ve yapılan işlemleri düzenli kaydedin.
- Tekrar eden arızaları kök neden yöntemiyle inceleyin.
- Bakım sıklığını saha verilerine göre düzenli olarak güncelleyin.
Programın mekanik, elektrik ve otomasyon ekipleriyle birlikte hazırlanması ve sahada uygulanması için makina bakım ve onarım hizmetimizi inceleyebilirsiniz. Mevcut arızaların sistematik teşhisi için makina arızaları ve arıza tespit rehberimizden yararlanabilirsiniz.
Güvenlik sistemlerinin periyodik doğrulaması
Acil durdurma, emniyet kapısı, ışık perdesi, safety PLC ve STO testlerinin teknik kapsamı için makina güvenlik otomasyonu rehberimizi inceleyebilirsiniz.
Kağıt ve benzeri sürekli malzemelerin sarım hatlarında gergi, kenar takibi ve çap değişimine bağlı sorunlar için kağıt sarıcı–çözücü sistemleri arıza rehberini inceleyebilirsiniz.
Planlı bakım programı hakkında sık sorulan sorular
Her makina için aynı bakım takvimi kullanılabilir mi?
Hayır. Çalışma saati, yük, çevrim sayısı, ortam, kritiklik ve arıza geçmişi farklıdır. Üretici önerisi başlangıç alınmalı, periyotlar saha verisine göre düzenlenmelidir.
Planlı bakım üretimi ne kadar durdurur?
Süre makina ve iş kapsamına bağlıdır. Parça, personel, izolasyon ve test adımları önceden hazırlanırsa kısa ve kontrollü duruşlarla plansız uzun kayıplar azaltılabilir.
Kestirimci bakım için pahalı cihazlar şart mıdır?
Her zaman değil. Sıcaklık, motor akımı, basınç, çevrim süresi ve ürün ölçüsü gibi mevcut değerlerin düzenli kaydıyla başlanabilir. Kritik ekipmanlarda titreşim, termal kamera ve yağ analizi eklenebilir.
Bakım listesinde “kontrol edildi” yazması yeterli midir?
Hayır. Kontrol yöntemi, kabul sınırı, bulunan değer, yapılan işlem ve sonraki kontrol tarihi kaydedilmelidir. Böylece değişim eğilimi ve tekrar eden arızalar görülebilir.
Makina listenizi, çalışma düzeninizi, arıza geçmişinizi ve mevcut bakım formlarınızı paylaşarak uygulanabilir bakım kapsamını birlikte oluşturabilirsiniz. Planlı bakım programı için teknik talep gönderin.