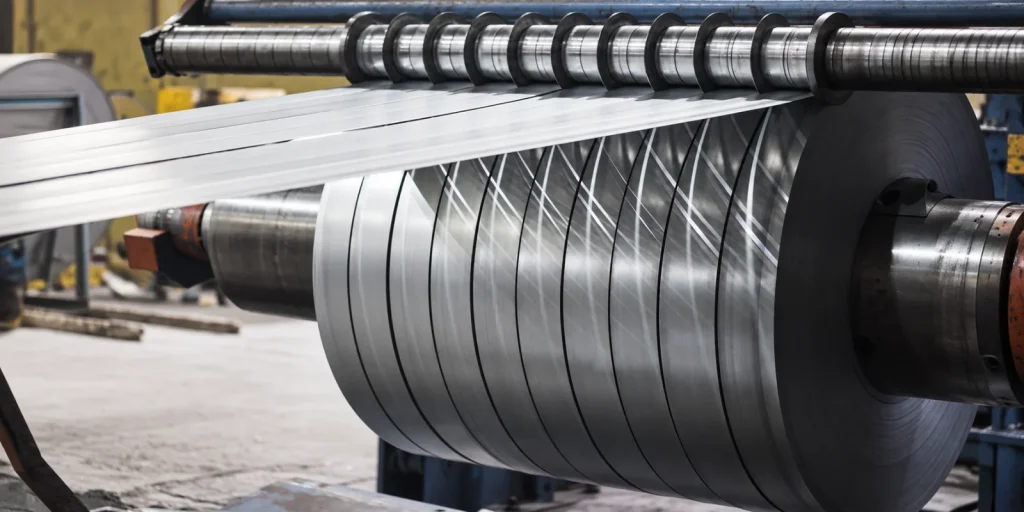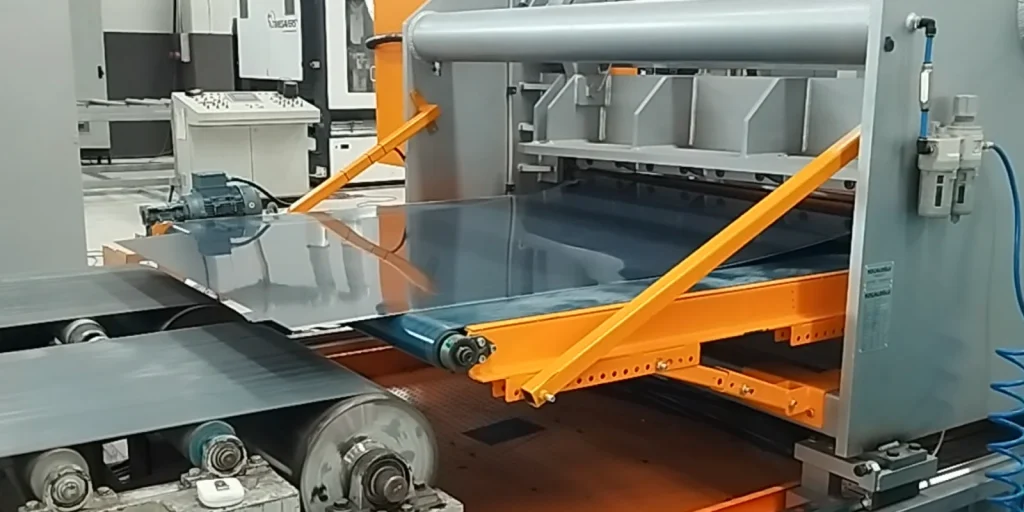
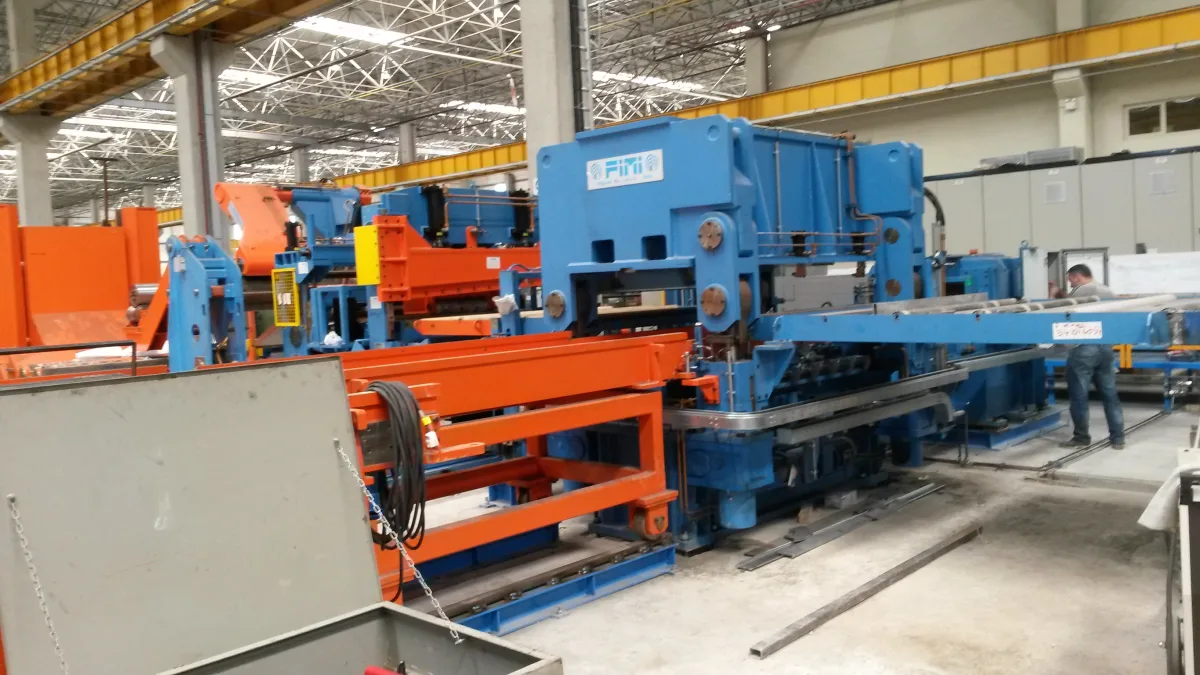
Boy kesme hattında coil sac; açıcıdan alınır, doğrultma merdanelerinden geçirilir, hedef uzunlukta ölçülür, kesilir ve levha paketleri halinde istiflenir. Üründeki boy sapması, bombe, kenar dalgası, kıvrılma, yüzey izi veya düzensiz istif çoğu zaman tek bir makinanın değil, girişten istiflemeye kadar birbirini etkileyen ayarların sonucudur.
Kalıcı arıza tespiti için mekanik ölçüler, hidrolik-pnömatik değerler, enkoder geri bildirimi, sürücü yükleri ve PLC zamanlaması aynı üretim koşulunda karşılaştırılmalıdır. Fimi, Novastilmec, Faspar ve Ocemi gibi farklı marka hatlarda yerleşim ve kontrol mimarisi değişebilir. AYD Mekatronik bu üreticilerden bağımsız teknik servis kuruluşudur; marka adları yalnızca saha tecrübesini ve hizmet verilen makina kapsamını belirtir.
Boy kesme hattında hangi makinalar birlikte çalışır?
Hat kapasitesine göre ekipman sırası değişebilse de temel sistem; coil arabası, açıcı, baskı kolu, rulo ucu açma ünitesi, pinch-roll, doğrultucu, loop bölümü, merkezleme sistemi, servo veya mekanik besleme, ölçüm enkoderi, giyotin-uçar makas ve istifleme ünitesinden oluşur. Çıkış konveyörü, kaldırma tablası, kantar ve paketleme sistemi de prosesin devamıdır.
- Coil yükleme arabası ve açıcı mandreni
- Baskı kolu, soyucu ve giriş pinch-roll grubu
- Kaba ve hassas doğrultma merdaneleri
- Loop ve gergi kontrol sistemi
- Kenar merkezleme ve kılavuz sistemi
- Ölçüm tekeri, enkoder veya servo besleme
- Giyotin, uçar makas veya rotary makas
- Çıkış konveyörü, istifleyici ve kaldırma tablası
- Kantar, paketleme ve etiketleme ekipmanları
1. Kesilen sacın boyu neden kısa veya uzun çıkar?
Boy hatasında ilk kontrol yalnız PLC reçetesi olmamalıdır. Ölçüm tekerinin sac üzerinde kayması, enkoder kaplininin gevşemesi, yanlış darbe-çevre oranı, merdane çapının hatalı tanımlanması veya kesim komutuyla bıçağın fiziksel hareketi arasındaki gecikme sonucu değiştirebilir.
- Enkoder darbe sayısı, yönü ve mekanik bağlantısı
- Ölçüm tekeri baskısı, yüzey durumu ve kayma ihtimali
- PLC boy ölçeği ve reçete parametreleri
- Hat hızına bağlı kesim kompanzasyonu
- Servo besleme pozisyon hatası ve elektronik dişli oranı
- Makas kavrama, fren, hidrolik veya pnömatik tepki süresi
- Besleme merdanelerinde mekanik boşluk ve kaçırma
Hata bütün ürünlerde aynı miktardaysa ölçek ve mekanik çevre hesabı; hız yükseldikçe artıyorsa kayma, gecikme ve senkronizasyon öncelikle incelenir. Aralıklı hata ise enkoder sinyali, kablo-ekranlama, makas hazır bilgisi ve ürün algılama sensörleriyle ilişkili olabilir.
2. Doğrultma sonrası bombe ve kıvrılma neden oluşur?
Coil sac, sarım hafızası ve haddeleme gerilmeleri nedeniyle açıldığında düz kalmayabilir. Doğrultucu merdaneler malzemeyi kontrollü biçimde ters yönlerde büker. Giriş ve çıkış penetrasyonu, merdane paralelliği ve malzemenin akma dayanımına uygun ayar yapılmadığında sac yukarı-aşağı kıvrılabilir.
İnce malzemede fazla penetrasyon yüzey izi ve dalgalanma oluşturabilir; kalın malzemede yetersiz penetrasyon coil eğrisini gideremez. Ürün reçetelerinde yalnız kalınlık değil kalite, genişlik ve akma dayanımı da dikkate alınmalıdır.
3. Kenar dalgası ve orta bombe nasıl değerlendirilir?
Kenar dalgasında sacın kenar bölgeleri orta bölgeye göre daha uzun davranır. Orta bombede ise gerilim dağılımı ters yöndedir. Problem coil hammaddesinden gelebileceği gibi doğrultma merdanelerinin aşınması, gövde esnemesi, yanlış taç profili, rulman boşluğu veya ayar mekanizmasının iki tarafta eşit hareket etmemesiyle de oluşabilir.
Merdane açıklığı sağ-sol tarafta ölçülmeli, giriş ve çıkış ürün düzlemselliği birlikte kayıt altına alınmalıdır. Ayar yalnız operatör gözlemine göre değil mastar, düzlem ve gerekiyorsa lazer ölçümüyle doğrulanmalıdır.
4. Sac neden hatta yana kaçar?
Coil merkezinin hat eksenine oturmaması, açıcı mandreninin eksen kaçıklığı, pinch-roll paralellik hatası veya merkezleme sensörünün yanlış referansı sacın yana ilerlemesine neden olabilir. Kenar kılavuzlarının ürünü zorlayarak düzeltmesi yüzey çizilmesine ve sacın buruşmasına yol açabilir.
Coil arabası, açıcı, doğrultucu, besleme ve makas eksenleri ortak referansta kontrol edilmelidir. EPC veya kenar takip sistemi varsa sensör sinyaliyle hidrolik-mekanik düzeltme hareketinin yönü ve hızı birlikte test edilir.
5. Doğrultma merdanelerinde yüzey izi ve çizik
Merdane yüzeyindeki çapak, yapışmış metal parçacığı, pas veya temizlik kalıntısı levha üzerinde periyodik iz bırakabilir. İzin tekrarlama aralığı ölçülerek problemin hangi merdane çapıyla ilişkili olduğu bulunabilir. Rulman hasarı ve merdane salgısı da baskının her turda değişmesine neden olur.
- Merdane yüzey temizliği, sertliği ve hasar kontrolü
- Merdane salgısı ve yatak boşluğu ölçümü
- Üst-alt kaset paralelliği ve açıklık kontrolü
- Temizleme fırçası, yağlama ve yüzey koruma sistemi
- Sacın girişte zemine veya konstrüksiyona temasının kontrolü
6. Kesim çapakları ve makas problemleri
Giyotin bıçak boşluğu, bıçak açısı, keskinlik ve baskı sistemi malzeme kalınlığına uygun değilse kesim kenarında çapak ve deformasyon oluşabilir. Uçar veya rotary makasta bunlara ek olarak bıçak çevresel hızı, kesim fazı ve hat hızı senkronizasyonu kontrol edilmelidir.
Kesim boyu ve senkronizasyonla ilgili daha ayrıntılı teşhis adımları için uçar makas ve rotary makas arızaları rehberimizi inceleyebilirsiniz.
7. Loop seviyesi ve hat senkronizasyonu
Loop bölümü açıcı-doğrultucu ile besleme-kesim grubu arasındaki hız farkını karşılar. Loop fazla yükselirse sac zemine veya çevre ekipmana temas edebilir; fazla düşerse ani gergi doğrultma ve ölçüm kararlılığını bozar. Ultrasonik, lazer veya fotosel sensörün ölçümü yüzey yansımasından etkilenebilir.
Sürücülerin hız referansları, rampalar ve loop düzeltme kazançları çok agresif olduğunda sistem sürekli hızlanıp yavaşlayabilir. PLC referansı, sürücü gerçek hızı ve loop seviyesi aynı zaman ekseninde izlenerek ayar yapılmalıdır.
8. İstifleme neden düzensiz olur?
Kesilen levhaların düzgün paketlenmesi için çıkış konveyörü, hava yastığı, manyetik veya vakumlu taşıma, yan durdurucular, ön-arka dayamalar ve kaldırma tablası doğru sırada çalışmalıdır. Sacın geç bırakılması, frenleme mesafesinin değişmesi veya tablanın yanlış yükseklikte kalması levhaların pakete çapraz düşmesine neden olur.
- Ürün algılama sensörleri ve bırakma zamanlaması
- Konveyör bant-makara hızları ve frenleme mesafesi
- Yan ve boy dayamalarının paralelliği
- Kaldırma tablası enkoderi, limitleri ve hidrolik seviyesi
- Manyetik veya vakumlu tutucuların eşit bırakması
- Paket yüksekliği, ağırlık ve kantar entegrasyonu
Paket ağırlığı, çemberleme ve etiketleme sorunları için kantar ve paketleme sistemi arızaları rehberimizi inceleyebilirsiniz.
9. Hidrolik ve pnömatik sistem kontrolleri
Açıcı mandreni, baskı kolu, doğrultucu ayarı, makas, dayamalar ve istifleme tablasında hidrolik veya pnömatik hareketler kullanılabilir. Basınç düşümü, iç kaçak, kirli valf, tıkalı filtre veya konum sensörü hatası hareketin yavaşlamasına ve zamanlamanın bozulmasına yol açar.
Basınç yalnız boşta değil üretim yükünde ölçülmelidir. Silindirin komut alma zamanı, hareket süresi ve son konuma ulaşma bilgisi PLC ekranından izlenerek mekanik sıkışma ile kontrol arızası ayrılabilir.
10. PLC, sürücü, servo ve enkoder kontrolleri
Boy kesme hattında açıcı, doğrultucu, besleme, makas ve istifleme grupları ortak bir çalışma sırasına bağlıdır. Aralıklı duran hatlarda yalnız aktif alarma bakmak yeterli değildir; alarm geçmişi, kilitleme koşulları, hazır sinyalleri ve ağ haberleşmesi incelenmelidir.
- PLC, HMI, sürücü ve servo parametre yedekleri
- Enkoder sinyal seviyesi, ekranlama ve topraklama
- Motor akımı, torku ve hız geri bildirimi
- Uzak I/O ve haberleşme hata kayıtları
- Sensörlerin mekanik konumu ve tepki süresi
- Reçete değerlerinin doğru birim ve ölçekle aktarılması
- Acil durdurma ve kontrollü duruş sırası
Sistematik elektrik ve yazılım teşhisi için otomasyon arıza servisi hizmetimizi inceleyebilirsiniz.
Boy kesme ve doğrultma hattında bakım noktaları
Bakım aralığı çalışma saati, üretilen tonaj, malzeme kalınlığı ve arıza geçmişine göre belirlenmelidir. Ürün boy ölçümleri, düzlemsellik kayıtları, rulman sıcaklıkları ve motor yükleri eğilim olarak takip edilirse kalite bozulması plansız duruşa dönüşmeden fark edilebilir.
- Açıcı mandreni, baskı kolu ve fren sisteminin kontrolü
- Doğrultma merdanelerinin temizliği, salgısı ve paralelliği
- Rulman, kaplin, redüktör, zincir ve yağlama noktaları
- Enkoder kaplini, ölçüm tekeri ve servo mekanizması
- Makas bıçakları, boşluk ayarı ve hareket mekanizması
- Hidrolik basınç, filtre, hortum ve kaçak kontrolü
- Konveyör, istifleyici ve kaldırma tablası kontrolleri
- Kapı switchleri, ışık bariyerleri ve acil durdurmalar
Mekanik ve otomasyon kontrollerini ortak duruş planında yürütmek için makina bakım ve onarım hizmetimizi inceleyebilirsiniz.
Revizyon ne zaman gerekir?
Doğrultucu ayarları tekrarlanmasına rağmen düzlemsellik sağlanamıyorsa merdane, yatak, gövde ve ayar mekanizmasında hassasiyet kaybı olabilir. Boy hatası sürücü ve enkoder yedek parça problemiyle birleşiyorsa mekanik yenileme ile otomasyon modernizasyonu aynı kapsamda planlanmalıdır.
Revizyon öncesinde hedef ürün aralığı, toleranslar, kapasite, mevcut duruşlar ve operatör müdahaleleri kaydedilir. Uygulama sonrasında farklı kalınlık, genişlik, boy ve hızlarda gerçek üretim testi yapılır. Kapsam belirlemek için makina revizyonu ve modernizasyon hizmetimizi inceleyebilirsiniz.
Arıza tespitinde izlenecek sıra
- Hatalı ürünün kalite, kalınlık, genişlik, boy ve hat hızını kaydedin.
- Boy, düzlemsellik, yüzey veya istifleme problemini ayrı tanımlayın.
- Hatanın bütün ürünlerde mi, belirli hız veya reçetede mi oluştuğunu belirleyin.
- Hat ekseni, merdane paralelliği, salgı ve mekanik boşlukları ölçün.
- Enkoder, servo, sürücü ve sensör geri bildirimlerini kontrol edin.
- PLC kesim zamanlaması ile makinanın fiziksel hareketini karşılaştırın.
- Düzeltme sonrasında düşük hızdan başlayarak gerçek malzemeyle test yapın.
- Boy, düzlemsellik, kesim kenarı ve istif sonucunu kayıt altına alın.
Boy kesme hattının diğer çelik servis merkezi ekipmanlarıyla ilişkisi
Doğrultma ve kesim kalitesi, sonraki yüzey işleme, PVC kaplama, tartım ve paketleme süreçlerini doğrudan etkiler. Coil girişinden sevkiyata kadar bütün ekipman grupları için çelik servis merkezi makinaları ana rehberimizi inceleyebilirsiniz.
Fimi, Novastilmec, Faspar ve Ocemi hatlarındaki bağımsız servis tecrübemiz için marka bazlı makina servis sayfamızı; yardımcı ekipman ve hat iyileştirmeleri için çelik servis merkezi ekipmanları hizmetimizi inceleyebilirsiniz.
Mandren kayması, fren, loop ve gergi kontrolünün ayrıntıları için coil açıcı, sarıcı ve gergi sistemi arızaları rehberimizi inceleyebilirsiniz.
Basınç düşümü, pompa, valf, silindir, kaçak ve hava hazırlama kontrolleri için hidrolik ve pnömatik arızalar rehberimizi inceleyebilirsiniz.
Boy kesme ve doğrultma hattı hakkında sık sorulan sorular
Boy kesme hattında enkoder doğru ölçse bile ürün boyu neden değişir?
Ölçüm tekeri kayması, sacın besleme merdanelerinde kaçırması, makas tepki süresi ve hat hızına bağlı kompanzasyon ürün boyunu değiştirebilir. Enkoder değeriyle gerçek sac hareketi birlikte doğrulanmalıdır.
Doğrultma ayarı her coil için yeniden yapılmalı mı?
Aynı kalınlıkta olsa bile malzeme kalitesi, genişlik, akma dayanımı ve coil sarım durumu farklı olabilir. Kayıtlı reçete başlangıç değeri sağlar; ilk levhaların düzlemselliğine göre kontrollü düzeltme gerekebilir.
Kenar dalgası yalnız hammaddeden mi kaynaklanır?
Hayır. Hammadde gerilimlerine ek olarak merdane aşınması, gövde esnemesi, paralellik hatası, rulman boşluğu ve iki tarafın farklı ayarlanması da kenar dalgasına neden olabilir.
Eski boy kesme hattına servo besleme eklenebilir mi?
Mekanik besleme yapısı, hedef hız, ürün aralığı ve makas çevrimi uygunsa servo motor, sürücü, enkoder ve PLC yazılımı birlikte projelendirilerek dönüşüm yapılabilir.
Hat markası-modeli, ürün ölçüleri, toleranslar, arıza fotoğrafları, PLC-sürücü bilgileri ve örnek hatalı ürün kayıtlarını paylaşarak bakım veya revizyon kapsamını birlikte belirleyebilirsiniz. Boy kesme hattı için teknik talep gönderin.