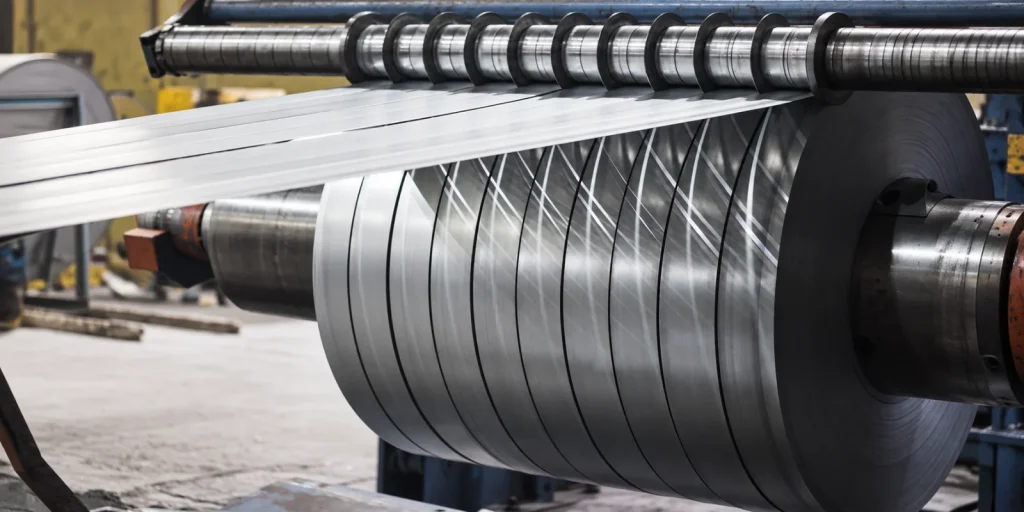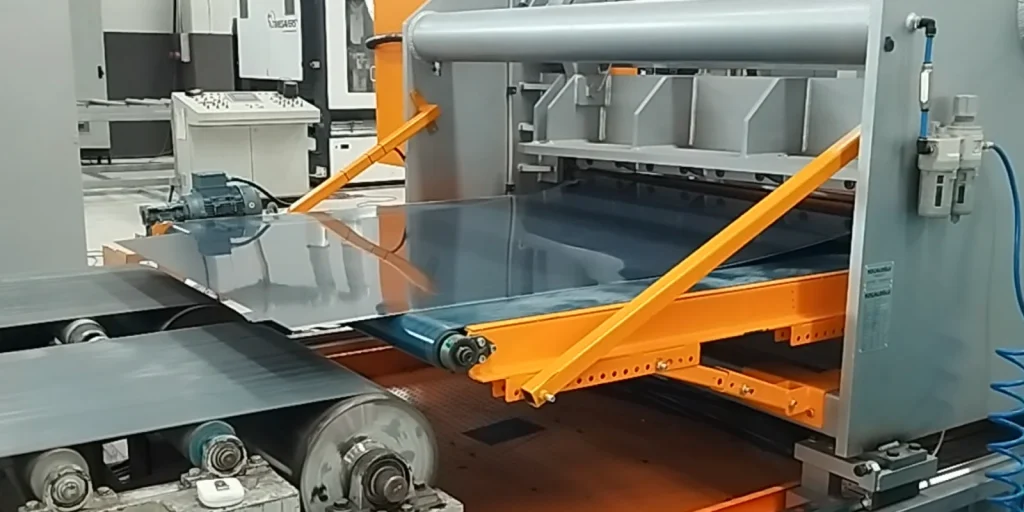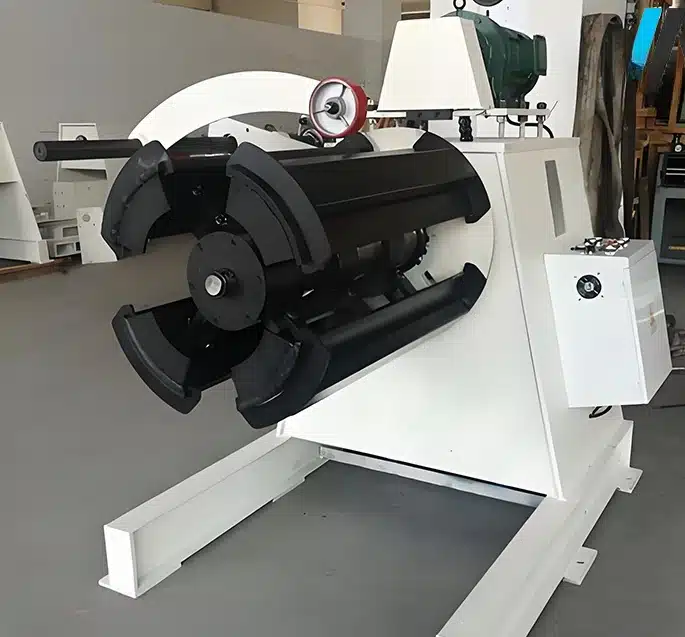
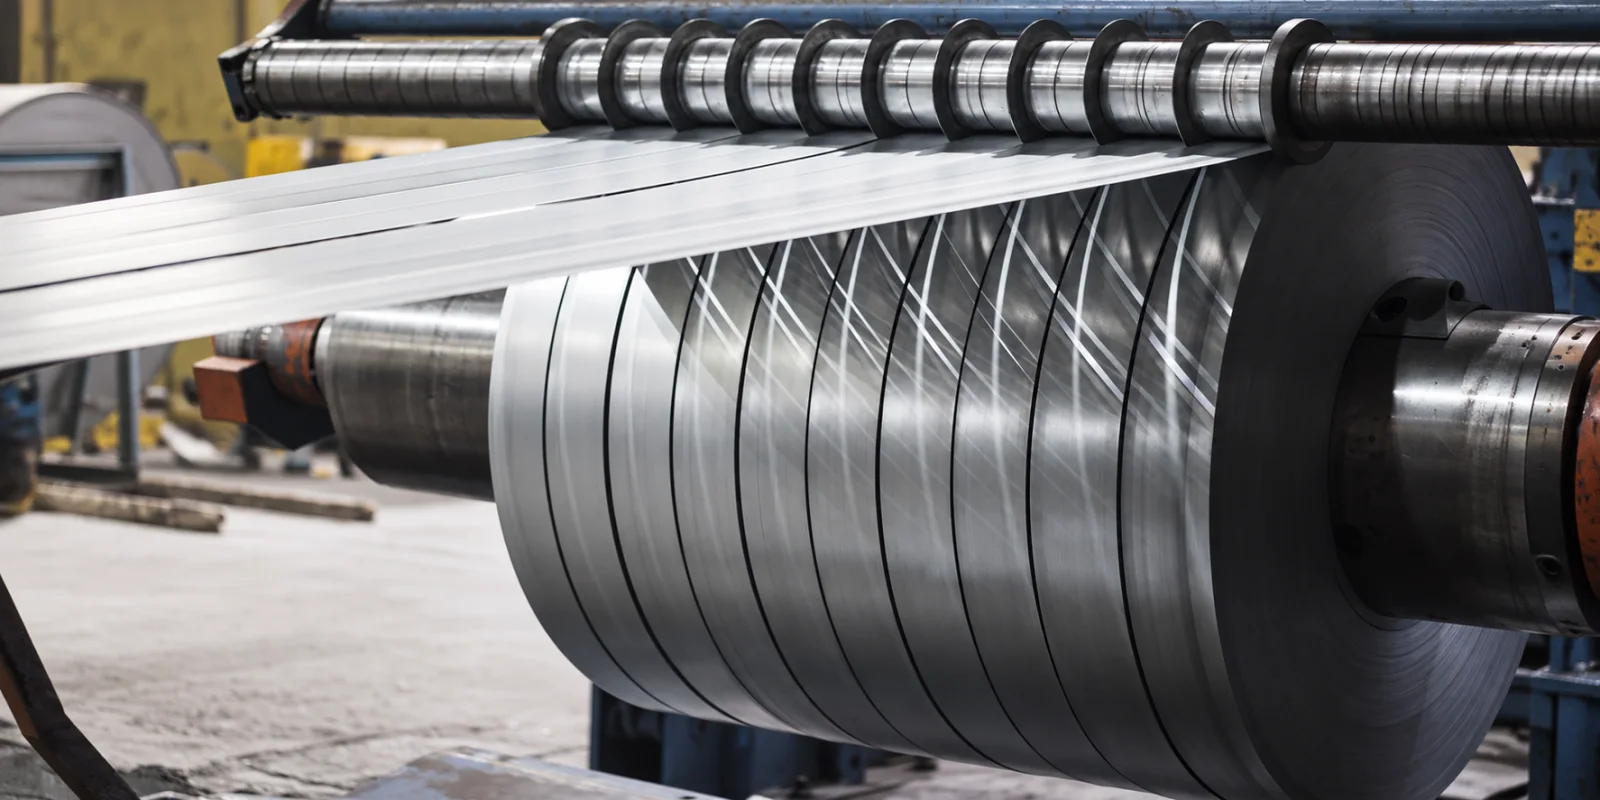
Dilme hattında geniş coil, dairesel bıçaklarla hedef ölçülerde şeritlere ayrılır ve yeniden coil olarak sarılır. Kesme kalitesi yalnız bıçakların durumuna bağlı değildir; açıcıdan recoiler ünitesine kadar merkezleme, bıçak mili hassasiyeti, loop kontrolü, şerit gergisi ve hız senkronizasyonu birlikte çalışmalıdır.
Dilme hattı arızaları; sac kenarında çapak, şerit genişliği sapması, yana kaçma, teleskopik sarım, gevşek coil veya bıçakların hızlı aşınması şeklinde görülebilir. Kalıcı çözüm için ürün üzerindeki belirti ile mekanik ölçümler, motor-sürücü değerleri ve PLC çalışma adımları aynı üretim koşulunda karşılaştırılmalıdır.
Dilme hattında hangi ekipmanlar birlikte çalışır?
Hat düzeni üreticiye ve kapasiteye göre değişse de temel akış; coil arabası, açıcı, baskı kolu, pinch-roll, ön doğrultucu, merkezleme sistemi, dilme kafası, kenar hurdası sarıcı, loop çukuru, gergi ünitesi, ayırıcı mil ve recoiler bölümlerinden oluşur. Coil indirme arabası ve paketleme ekipmanları da çıkış sürecine dahil olabilir.
Novastilmec, Faspar, Fimi ve Ocemi gibi farklı marka hatlarda mekanik düzen ve kontrol mimarisi değişebilir. AYD Mekatronik bu üreticilerden bağımsız bir teknik servis kuruluşudur; marka adları yalnızca saha tecrübesini ve hizmet verilen makina kapsamını belirtir.
1. Dilme işleminde çapak neden oluşur?
Sac kenarındaki çapak, bıçak boşluğu ve bindirme miktarının malzeme kalınlığına uygun olmamasıyla başlayabilir. Ancak bıçak ağzı aşınması, mil salgısı, yatak boşluğu, bıçakların eksene dik oturmaması ve şeridin kesim bölgesine yanlış açıyla girmesi de aynı belirtiyi oluşturabilir.
- Üst ve alt bıçak arasındaki yatay boşluk
- Bıçak bindirme veya penetrasyon miktarı
- Bıçak ağzı aşınması, kırık ve yüzey hasarı
- Ara bilezik kalınlıkları ve dizilim sırası
- Bıçak millerinde salgı ve paralellik
- Yatak, mil ve sıkma mekanizmasındaki boşluk
- Malzeme kalınlığı, sertliği ve mekanik özellikleri
Bıçak ayarı yalnız katalogdaki genel değere göre yapılmamalıdır. Kullanılan malzeme, kalınlık, hedef şerit genişliği ve kabul edilen kenar kalitesi birlikte değerlendirilir. Ayar sonrasında kesilen numunenin iki kenarı incelenmeli; kırılma-parlak kesme bölgeleri ve çapak yüksekliği karşılaştırılmalıdır.
2. Şerit genişliği neden hedef ölçüden sapar?
Şerit genişliği hatası çoğunlukla bıçak ve ara bilezik diziliminden kaynaklanır. Bileziklerin yüzeyinde kir, ezilme veya çapak varsa toplam paket ölçüsü değişebilir. Sıkma sırasında dizilimin tam oturmaması ve farklı toleranstaki bileziklerin karışması da birden fazla şeritte kümülatif hata oluşturur.
Bıçak millerinin ısınması, eksenel boşluk ve hidrolik sıkma basıncındaki değişim üretim ilerledikçe ölçünün kaymasına neden olabilir. İlk parça doğru, sonraki üretimler hatalıysa yalnız dizilim değil sıcaklık, rulman ve mil sabitleme koşulları da kontrol edilmelidir.
3. Şeritler neden yana kaçar veya birbirine girer?
Dilme sonrasında şeritlerin yönü ayırıcı miller ve kılavuzlarla düzenlenir. Ayırıcı disklerin yanlış konumu, eğilmiş mil, hatalı merkezleme veya şeritlerin farklı gerginlikte ilerlemesi yana kaçmaya ve şeritlerin üst üste binmesine yol açabilir.
Girişte coil merkezinin hat ekseniyle uyuşmaması kesimden sonra da devam eder. Coil arabası, açıcı mandreni, merkezleme ruloları ve dilme kafasının ortak ekseni ölçülmelidir. Kenar takip sistemi varsa sensörün yalnız elektriksel sinyali değil mekanik yönlendirme tepkisi de doğrulanmalıdır.
4. Teleskopik sarım neden oluşur?
Teleskopik sarımda coil katları aynı hizada kalmaz ve sarım bir tarafa doğru kademeli biçimde ilerler. Bu durum şerit gergisinin kararsız olması, ayırıcıların yanlış konumu, recoiler mandreninin eksen kaçıklığı veya başlangıç sarımının düzgün yapılmamasıyla ilişkili olabilir.
- Şeritler arasında farklı gergi oluşması
- Gergi ünitesinde aşınmış veya kirli baskı yüzeyleri
- Ayırıcı disklerin şerit merkezlerine uymaması
- Recoiler mandreninde salgı, eğiklik veya eksen kaçıklığı
- Baskı kolu ve sarım başlangıç kılavuzlarının ayarsız olması
- Hızlanma-yavaşlama sırasında torkun kararsız değişmesi
- Coil iç çapı ve mandren genişlemesinin uyumsuzluğu
Yalnız recoiler torkunu artırmak teleskopik sarımı çözmeyebilir. Fazla gergi şerit uzamasına, kenar deformasyonuna ve ince malzemede yüzey izine neden olabilir. Gergi değeri ürün reçetesine göre yönetilmeli ve bütün şeritlerde mümkün olduğunca eşit dağıtılmalıdır.
5. Gevşek veya sert sarım problemi
Gevşek sarılan coil taşıma sırasında açılabilir ve paket güvenliğini bozabilir. Aşırı sert sarım ise iç katlarda ezilme, yüzey izi veya şerit deformasyonu oluşturabilir. Recoiler motor torku, sarım çapı arttıkça uygun eğriyle değiştirilmelidir.
Çap bilgisi sensör, ultrasonik ölçüm, enkoder hesabı veya PLC içindeki matematiksel modelle belirlenebilir. Başlangıç çapı, sac kalınlığı ya da hız bilgisi yanlışsa tork hesabı üretim boyunca sapar. Sürücünün gerçek torku ve akımı, PLC referansı ve sarım çapı aynı anda izlenmelidir.
6. Loop ve gergi kontrolündeki kararsızlık
Loop çukuru, dilme kafası ile sarıcı arasındaki hız farkını karşılayarak şeritlerin kontrollü ilerlemesini sağlar. Loop seviyesi fazla yükselirse şeritler birbirine dolanabilir; fazla düşerse ani gergi oluşarak kopma veya yüzey hasarı meydana gelebilir.
Ultrasonik sensör, lazer sensör, fotosel grubu veya dansör üzerinden alınan seviye bilgisi kararlı olmalıdır. Sensör yüzey yansımasından etkileniyorsa yanlış seviye ölçebilir. Sürücü hız düzeltmesi çok agresif ayarlanırsa sistem sürekli hızlanıp yavaşlayarak salınıma girer. Sensör filtresi, PID veya hız düzeltme parametreleri gerçek malzemeyle kontrollü biçimde ayarlanmalıdır.
7. Kenar hurdası sarıcı ve kırpıcı arızaları
Dilme sırasında oluşan kenar hurdası kontrollü biçimde uzaklaştırılmalıdır. Hurda sarıcının torku düşükse malzeme gevşer ve hatta dolaşabilir; fazla yüksekse kenar şeridini koparabilir veya ana ürünü yana çekebilir. Hurda genişliği değiştiğinde kılavuz ve sarım düzeni yeniden kontrol edilmelidir.
Hurda kırpıcı kullanılan hatlarda bıçak aşınması, besleme zamanlaması ve çıkış kanalındaki tıkanmalar izlenmelidir. Sıkışma sensörleri ve koruyucular devre dışı bırakılmamalı; temizlik ve müdahale enerji izolasyonu sağlandıktan sonra yapılmalıdır.
8. Recoiler mandreni ve hidrolik sistem kontrolleri
Recoiler mandreninin yeterince genişlememesi coil göbeğinin kaymasına; aşırı veya dengesiz genişleme ise iç çapın bozulmasına neden olabilir. Hidrolik basınç, silindir kaçakları, döner bağlantılar, kama-segment yüzeyleri ve mekanik kilitleme sistemi kontrol edilir.
Coil indirme arabası mandren eksenine doğru yükseklikte yaklaşmalıdır. Araba erken yük alırsa sarım düzeni bozulabilir; geç destek verirse ağır coil mandrene ve yataklara fazla yük bindirir. Limitler, basınç değerleri ve PLC hareket sırası gerçek yükle test edilmelidir.
9. Sürücü, enkoder ve hız senkronizasyonu
Açıcı, pinch-roll, dilme kafası, gergi ünitesi ve recoiler farklı motor-sürücü gruplarıyla çalışabilir. Hız referansları aynı birim ve doğru ölçekle paylaşılmalıdır. Enkoder kaplini gevşediğinde veya ölçüm tekeri kaydığında gerçek malzeme hızı ile kontrol sisteminin gördüğü hız farklılaşır.
- Motor ve sürücü nominal değerleri
- Enkoder darbe sayısı, yönü ve mekanik bağlantısı
- Hat hızı referansı ve gerçek hız geri bildirimi
- Hızlanma-yavaşlama rampaları
- Tork limitleri ve sarım çapı hesabı
- PLC, uzak I/O ve sürücü haberleşme kayıtları
- Acil durdurma ve kontrollü duruş sırası
Otomasyon müdahalesinden önce PLC, HMI ve sürücü parametrelerinin erişilebilen yedekleri alınmalıdır. Sistematik teşhis için otomasyon arıza servisi hizmetimizi inceleyebilirsiniz.
10. Dilme hattında planlı bakım noktaları
Bakım aralığı yalnız takvime göre değil, işlenen tonaj, malzeme kalınlığı, bıçak değişim sayısı ve arıza geçmişine göre belirlenmelidir. Bıçak ömrü, motor yükleri, rulman sıcaklıkları ve ürün kalite kayıtları birlikte takip edildiğinde bozulma üretimi durdurmadan fark edilebilir.
- Bıçak, bilezik ve ayırıcı disklerin temizliği ve ölçümü
- Bıçak millerinde salgı, paralellik ve yatak boşluğu kontrolü
- Açıcı ve recoiler mandren segmentlerinin kontrolü
- Redüktör, kaplin, zincir, rulman ve yağlama noktaları
- Hidrolik basınç, kaçak, filtre ve hortum kontrolleri
- Loop ve merkezleme sensörlerinin temizliği ve fonksiyon testi
- Sürücü yükleri, pano sıcaklığı ve elektrik bağlantıları
- Kapı switchleri, acil durdurmalar ve güvenlik rölesi
Mekanik ve otomasyon kontrollerini aynı duruş planında yürütmek için makina bakım ve onarım hizmetimizi inceleyebilirsiniz.
Dilme hattı revizyonu ne zaman gerekir?
Bıçak ayarları doğru olduğu halde çapak ve genişlik hatası tekrarlıyorsa, millerde-yataklarda hassasiyet kaybı bulunabilir. Recoiler torku kararsız, sürücüler servis dışı veya kontrol sistemi yedeklenemiyorsa mekanik ve otomasyon revizyonu birlikte planlanmalıdır.
Revizyon öncesinde hedef ürün aralığı, hız, kalite toleransı ve mevcut duruş nedenleri kayıt altına alınır. Mil-yatak yenileme, hidrolik iyileştirme, sürücü ve PLC dönüşümü, sensörler, güvenlik devresi ve HMI reçeteleri tek kapsam içinde değerlendirilir. Uygulama sonrasında farklı kalınlık, genişlik ve hızlarda gerçek üretim testi yapılır. Ayrıntılı kapsam için makina revizyonu ve modernizasyon hizmetimizi inceleyebilirsiniz.
Arıza tespitinde izlenecek sıra
- Hatalı ürünün malzeme kalitesi, kalınlığı, şerit ölçüsü ve hat hızını kaydedin.
- Çapak, ölçü sapması veya sarım probleminin hangi şeritlerde oluştuğunu belirleyin.
- Bıçak-bilezik dizilimi ile kesim numunesini karşılaştırın.
- Mil salgısı, paralellik, yatak boşluğu ve hat eksenini ölçün.
- Loop, gergi, recoiler torku ve ayırıcı konumlarını kontrol edin.
- Enkoder, sürücü yükü, PLC adımı ve alarm geçmişini inceleyin.
- Düzeltme sonrasında düşük hızdan başlayarak gerçek malzemeyle test yapın.
- Ürün ölçüsü, kenar kalitesi ve sarım sonucunu kayıt altına alın.
Dilme hattının diğer çelik servis merkezi ekipmanlarıyla ilişkisi
Dilme hattındaki yüzey hasarı veya gevşek sarım, sonraki taşlama, PVC kaplama, tartım ve paketleme aşamalarını doğrudan etkiler. Coil girişinden paketlemeye kadar bütün makina gruplarını görmek için çelik servis merkezi makinaları ana rehberimizi inceleyebilirsiniz.
Novastilmec, Faspar, Fimi ve Ocemi hatlarındaki bağımsız servis tecrübemiz için marka bazlı makina servis sayfamızı; mevcut hatta eklenecek yardımcı ekipmanlar için çelik servis merkezi ekipmanları hizmetimizi inceleyebilirsiniz.
Mandren kayması, fren, loop ve gergi kontrolünün ayrıntıları için coil açıcı, sarıcı ve gergi sistemi arızaları rehberimizi inceleyebilirsiniz.
Dilme hattı arızaları hakkında sık sorulan sorular
Dilme bıçağı boşluğu nasıl belirlenir?
Bıçak boşluğu; malzeme kalınlığı, sertliği, mekanik özellikleri ve hedef kenar kalitesine göre belirlenir. Bıçak üreticisinin başlangıç değerleri numune kesimi ve kenar incelemesiyle doğrulanmalıdır.
Teleskopik sarım yalnız recoiler torkundan mı kaynaklanır?
Hayır. Recoiler torkunun yanında şeritler arası gergi farkı, ayırıcı konumu, mandren ekseni, başlangıç sarımı, baskı kolu ve hızlanma-yavaşlama davranışı birlikte kontrol edilmelidir.
Şerit genişliği üretim sırasında neden değişir?
Bıçak-bilezik diziliminin oturmaması, mil eksenel boşluğu, rulman ısınması, sıkma basıncı ve bilezik toleranslarının birikmesi üretim ilerledikçe genişlik sapması oluşturabilir.
Eski dilme hattının PLC ve sürücüleri yenilenebilir mi?
Mekanik yapı hedef ürün ve hız için yeterliyse PLC, HMI, sürücüler, enkoderler ve güvenlik devresi yenilenebilir. Dönüşümden önce mevcut çalışma senaryosu ve erişilebilen program-parametreler kayıt altına alınmalıdır.
Hat markası ve modeli, malzeme bilgisi, bıçak dizilimi, ürün hatasının fotoğrafları, motor-sürücü değerleri ve alarm kayıtlarını paylaşarak bakım veya revizyon kapsamını birlikte belirleyebilirsiniz. Dilme hattı için teknik talep gönderin.