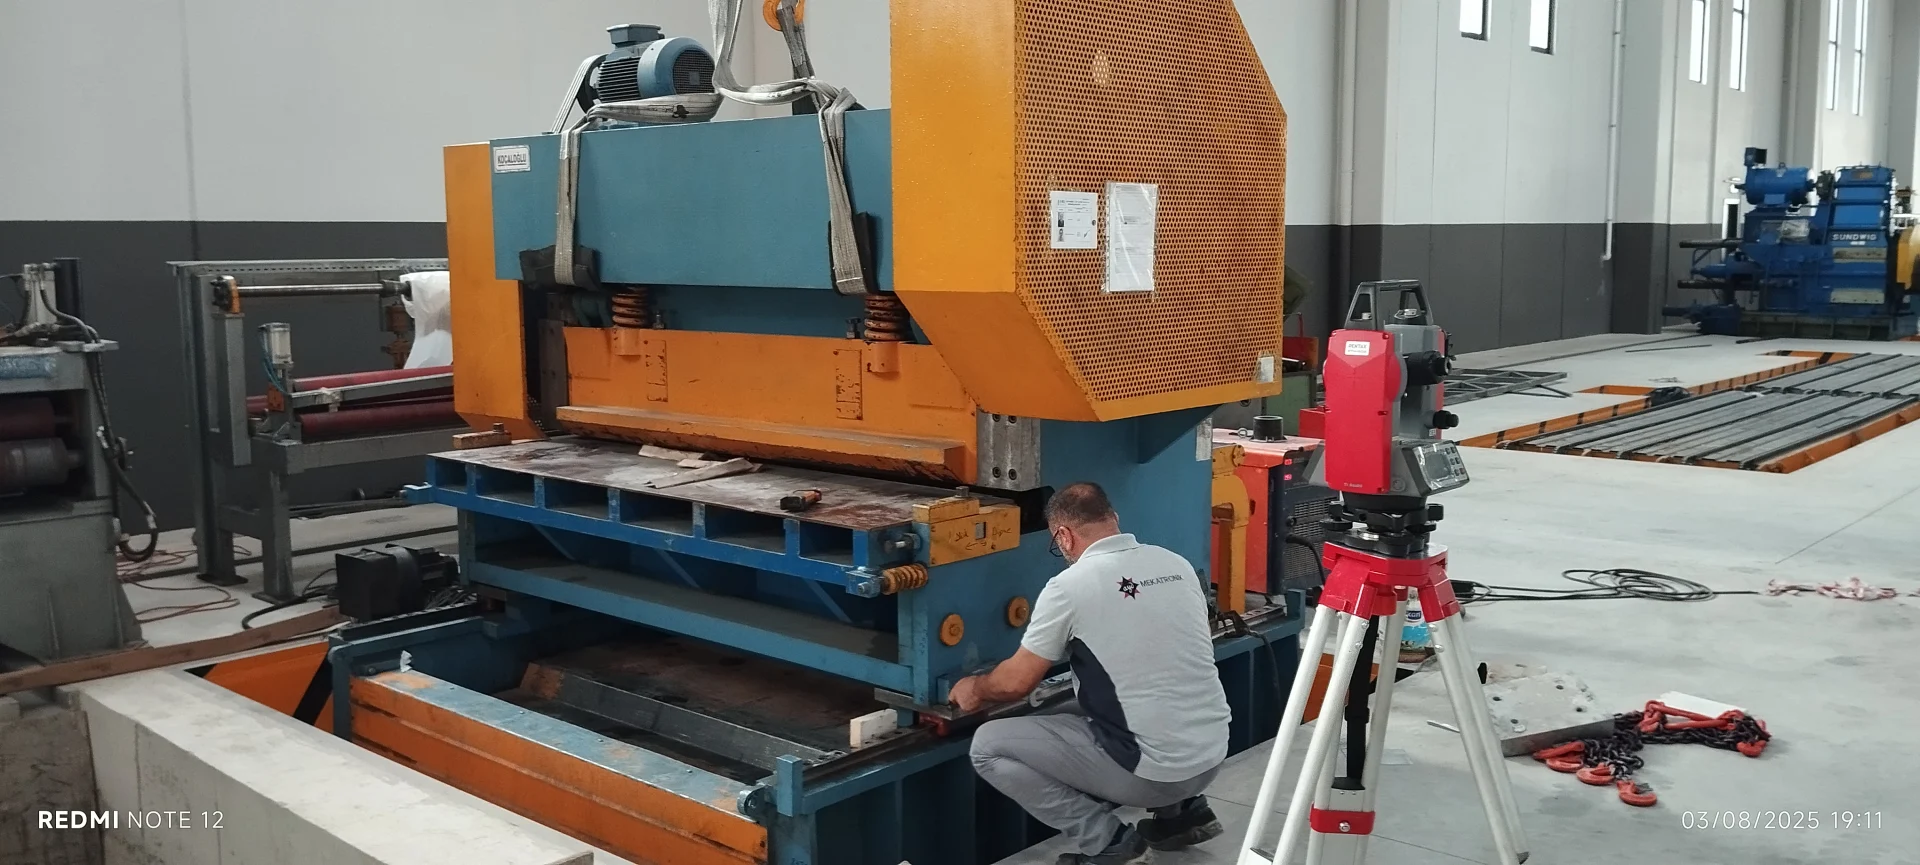
Bir makinanın yeni yerine taşınması, yalnızca zemine indirilip elektrik bağlantılarının yapılmasıyla tamamlanmaz. Makina veya üretim hattı; proje eksenine, çalışma yüksekliğine ve diğer ekipmanlara göre doğru konumlandırılmadığında rulman, kaplin, merdane, ray, ürün ve otomasyon sistemlerinde tekrarlayan problemler oluşabilir.
Makina kurulumu ve hassas hizalama; yerleşim planının sahaya aktarılması, temel ve ankraj kontrolü, eksen-kot ölçümü, terazileme, makina gruplarının birbirine göre ayarlanması, bağlantıların tamamlanması ve yük altında doğrulama aşamalarından oluşur. Teodolit, nivo, total station, lazer hizalama ve hassas ölçüm ekipmanları ihtiyaç duyulan toleransa göre birlikte kullanılabilir.
Hassas hizalama neden gereklidir?
Makina şasesi kendi içinde terazide görünse bile hat ekseninden kaçık olabilir. Benzer biçimde iki ekipman aynı kotta bulunmasına rağmen milleri veya ürün geçiş doğrultuları çakışmayabilir. Kurulum toleransı; makina tipi, hat uzunluğu, ürün hassasiyeti, dönme hızı ve üretici şartlarına göre belirlenmelidir.
- Rulman ve kaplinlerde düzensiz yüklenmenin önlenmesi
- Merdane, bıçak ve kılavuzlarda paralelliğin korunması
- Ürünün hatta yana kaçmadan ilerlemesi
- Raylı hareketlerde sıkışma ve aşınmanın azaltılması
- Titreşim, gürültü ve enerji tüketiminin düşürülmesi
- Elektrik, hidrolik ve pnömatik bağlantıların zorlanmaması
- Devreye alma süresinin ve tekrar ayar ihtiyacının azaltılması
1. Kurulum öncesi saha keşfi ve yerleşim kontrolü
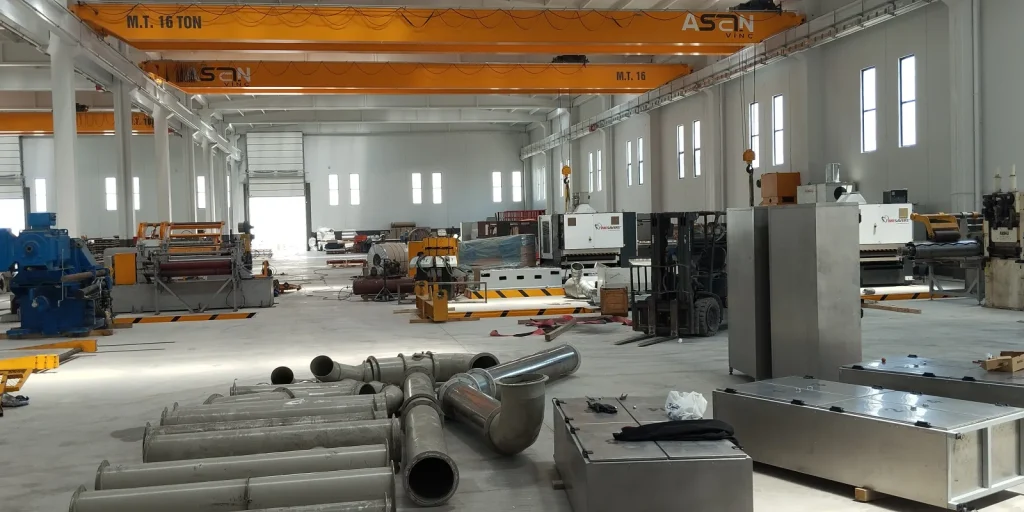
Kurulumdan önce makina ölçüleri, taşıma güzergâhı, vinç erişimi, kapı açıklıkları, zemin kapasitesi ve çalışma alanı kontrol edilir. Yerleşim planındaki ölçüler, sahadaki kolonlar, kanallar, çukurlar, duvarlar ve yardımcı tesisatlarla karşılaştırılmalıdır.
Bakım kapaklarının açılma mesafesi, motor-redüktör sökme alanı, coil veya ürün hareketi, operatör geçişi ve güvenlik çevresi plana dahil edilmelidir. Kağıt üzerindeki yerleşim sığsa bile bakım ve üretim hareketleri için yeterli alan bırakılmamış olabilir.
2. Referans eksen ve kot noktaları nasıl oluşturulur?
Uzun bir hattın kurulumu, zemindeki geçici çizgilere göre yürütülmemelidir. Tesis içinde korunabilen ana eksen ve kot röperleri belirlenir. Bu noktalar kolon, duvar veya sabit bir ölçüm plakası üzerinde kayıt altına alınarak kurulum boyunca aynı referansın kullanılmasını sağlar.
- Ana hat ekseninin bina veya proses referansına bağlanması
- Sıfır kotunun sabit ve korunabilir noktaya taşınması
- Makina merkezlerinin projeden sahaya işaretlenmesi
- Ölçüm cihazı istasyonlarının görüş ve güvenlik kontrolü
- Referans noktalarının koordinat ve kot değerleriyle kaydedilmesi
Makina grupları farklı günlerde kurulacaksa ortak röperler özellikle önemlidir. Aksi halde her ekip farklı bir başlangıç noktasına göre ölçüm yapabilir ve küçük sapmalar hat boyunca birikebilir.
3. Temel, çukur ve ankraj hazırlığı
Makina temelinin ölçüsü, beton dayanımı, kotu ve yüzey durumu kurulumdan önce doğrulanmalıdır. Ankraj deliklerinin veya gömülü plakaların konumu şase delikleriyle karşılaştırılır. Zemindeki yağ, gevşek beton, çatlak ve yüksek noktalar takozlama ve grout uygulamasını olumsuz etkileyebilir.
Kimyasal, mekanik veya gömülü ankraj seçimi yük, titreşim, beton kalınlığı ve üretici talimatlarına göre yapılır. Ankraj delinirken donatı ve tesisat riski değerlendirilmelidir. Cıvatalar ilk yerleştirmede son torkla sıkılmamalı; makina eksen ve kot ayarı tamamlandıktan sonra tanımlı sırayla kademeli sıkılmalıdır.
4. Makina indirme ve ilk konumlandırma
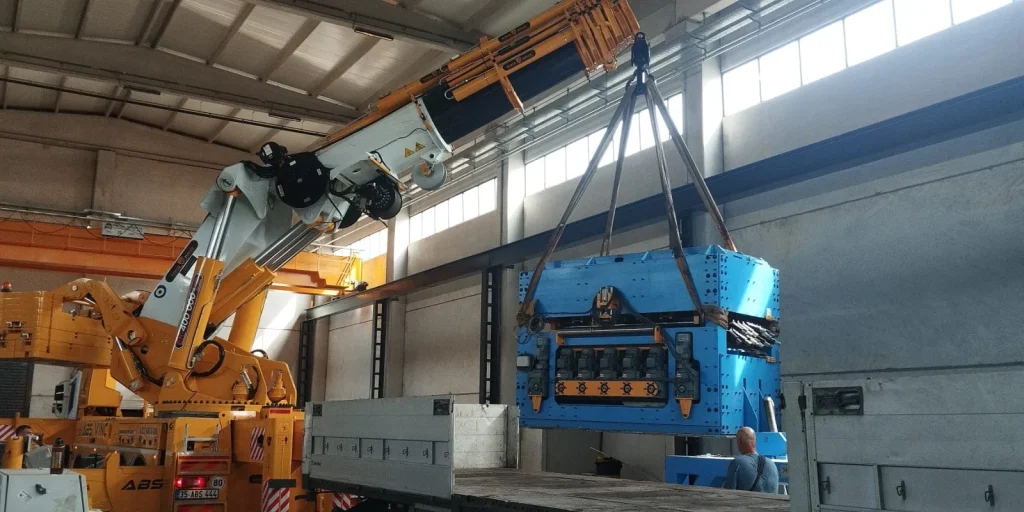
Kaldırma noktaları, ağırlık merkezi ve kullanılacak sapan-travers düzeni makina bilgilerine göre belirlenir. Şaseyi eğecek veya hassas yüzeylere yük bindirecek kaldırma yöntemlerinden kaçınılmalıdır. Makina zemine indirilirken ayar vidaları, çelik takozlar veya titreşim takozları önceden hazırlanır.
İlk konumlandırmada amaç makinayı nihai toleransa getirmek değil, ankrajlara ve referans eksene güvenli ayar payı bırakmaktır. Vinç yükü tamamen alınmadan önce ayakların dengeli oturduğu ve şasenin kontrolsüz hareket etmeyeceği doğrulanmalıdır.
5. Eksen hizalaması nasıl yapılır?
Teodolit veya total station ile ana eksen sahada görünür hale getirilir. Makina üzerindeki işlenmiş referans yüzeyler, merkez işaretleri, miller veya üretici ölçüm noktaları bu eksene göre kontrol edilir. Gövde sacı, kapak veya boyalı yüzeyler hassas referans olarak kabul edilmemelidir.
- Makina merkezinin ana hat eksenine uzaklığı
- Giriş ve çıkış referanslarının aynı doğrultuda olması
- Birbirini besleyen makina gruplarının merkezlerinin çakışması
- Merdane ve millerin eksene diklik-paralellik kontrolü
- Ray, konveyör ve hareketli arabaların doğrusal kontrolü
Boy kesme, dilme, kaplama veya paketleme hattında yalnız tek makinanın ekseni değil, ürünün baştan sona izlediği geçiş doğrultusu esas alınmalıdır.
6. Kot ve terazileme kontrolü
Nivo, hassas terazi veya lazer ölçüm sistemiyle makina ayakları ve işlenmiş referans yüzeyleri kontrol edilir. Uzun şaselerde yalnız dört köşeyi ölçmek yeterli olmayabilir; ara ayaklar ve birleşim noktaları da ölçülmelidir.
Ayar vidaları veya takozlar değiştirilirken şasenin başka noktasındaki kot da etkilenebilir. Bu nedenle ölçüm-sıkma işlemi birkaç tur tekrarlanır. Döküm gövdelerde ve kaynaklı uzun şaselerde cıvata sıkma sırası gövdeyi burmayacak şekilde planlanmalıdır.
7. Birden fazla makina grubunun birbirine göre hizalanması
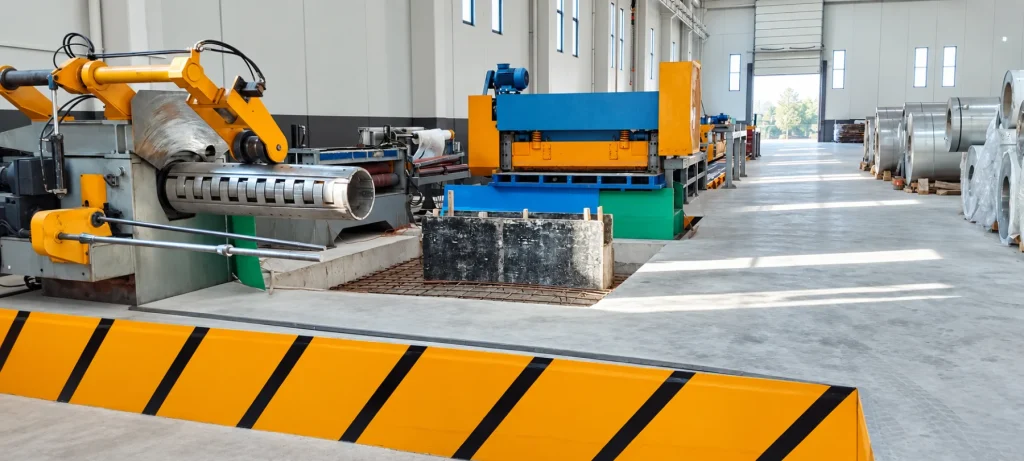
Hatlarda açıcı, doğrultucu, makas, konveyör, sarıcı ve paketleme ekipmanları ayrı şaseler üzerinde olabilir. Her makinanın kendi terazisi doğru olsa bile ürün geçiş yüksekliği veya merkez hattı uyuşmayabilir.
- Merdane üst kotları ve ürün geçiş yüksekliği
- Millerin paralelliği ve eksenler arası mesafe
- Konveyör başlangıç-bitiş seviyeleri
- Kılavuz ve merkezleme ekipmanlarının ortak ekseni
- Coil arabası, ray ve mandren merkez yüksekliği
- Transfer arabası ve kaldırma tablası geçiş noktaları
Coil açıcı, mandren ve sarıcı eksenleriyle ilgili ayrıntılar için coil açıcı, sarıcı ve gergi sistemleri rehberimizi inceleyebilirsiniz.
8. Kaplin, motor ve redüktör hizalaması
Motor-redüktör, pompa veya tahrik millerindeki açısal ve paralel kaçıklık; titreşim, kaplin ısınması, keçe-rulman hasarı ve yüksek motor akımı oluşturabilir. Cetvel veya gözle kontrol hassas döner sistemlerde yeterli değildir.
Lazer kaplin hizalama cihazı veya komparatörle ölçüm yapılır. Ayak yumuşaklığı kontrol edilmeden yapılan kaplin ayarı, cıvatalar sıkıldığında tekrar bozulabilir. Boru, hortum veya kablo yükünün motoru çekmediği de doğrulanmalıdır.
9. Takozlama, grout ve ankraj sıkma sırası
Çelik takozlar tam yüzey temaslı, temiz ve kaymayacak biçimde yerleştirilmelidir. İnce ve çok sayıda gelişigüzel sac parça kullanmak zamanla gevşeme ve kot kaybı oluşturabilir. Grout uygulanacaksa kalıp, yüzey hazırlığı, akış yönü ve kür süresi ürün talimatına göre planlanır.
Grout kürünü tamamlamadan ankrajlara tam tork uygulanması veya makinayı yük altında çalıştırmak taban dolgusunu çatlatabilir. Ankrajlar kademeli ve çapraz sırayla sıkılır; her sıkma turundan sonra eksen, kot ve gövde burulması yeniden ölçülür.
10. Elektrik, hidrolik ve pnömatik bağlantılar
Mekanik konum kesinleşmeden kablo tavaları, borular ve sert bağlantılar sonlandırılmamalıdır. Aksi halde hizalama sırasında bağlantılar zorlanabilir veya makinayı referanstan çekebilir. Kablo numaraları, motor yönleri, topraklama, hortum-port eşleşmeleri ve çalışma basınçları kayıtlarla karşılaştırılır.
- Enerji ve kontrol kablolarının ayrılması
- Motor faz sırası ve dönüş yönü
- Enkoder ve sensör kablolarının ekranlaması
- Hidrolik hat temizliği, yağ seviyesi ve kaçak kontrolü
- Pnömatik basınç, filtre-regülatör ve hortum bağlantıları
- Topraklama ve eşpotansiyel bağlantılar
11. Sensör, limit ve güvenlik sistemlerinin ayarlanması
Taşıma sırasında sökülen limit switchleri, yaklaşım sensörleri, ışık bariyerleri ve koruyucu kapılar yeni mekanik konuma göre ayarlanmalıdır. Sensörün PLC ekranında değişmesi tek başına yeterli değildir; gerçek hareketin güvenli noktada durduğu doğrulanmalıdır.
Acil durdurma, kapı switchi, güvenlik rölesi veya PLC’si, frenler ve enerji kesme elemanları fonksiyon testine tabi tutulur. Bypass edilmiş güvenlik elemanlarıyla üretim başlatılmamalıdır.
12. Boşta test, yük altında test ve devreye alma
İlk çalıştırma düşük hız ve yüksüz fonksiyon testleriyle başlar. Yağlama, motor yönü, limitler, basınçlar, titreşim, ses ve sıcaklık kontrol edilir. Ardından yardımcı ekipmanlar sırayla devreye alınır ve otomatik çalışma adımları doğrulanır.
Yük altında test gerçek ürünle yapılır. Hat ekseni, ürün geçişi, motor akımları, rulman sıcaklıkları, titreşim ve kalite sonuçları izlenir. Isınma sonrasında şase, kaplin ve merdane ayarlarının değişip değişmediği tekrar ölçülür. Boy kesme ve doğrultma hatlarında ürün kalitesi kontrolleri için boy kesme ve doğrultma hattı arızaları rehberimizi inceleyebilirsiniz.
Kurulumda sık yapılan hatalar
- Yerleşimi yalnız duvar veya kolon ölçüsüne göre yapmak
- Sabit eksen ve kot röperi oluşturmamak
- Boyalı gövde yüzeyini hassas referans kabul etmek
- Şaseyi ankraj cıvatalarıyla zorlayarak yerine çekmek
- Gelişigüzel ince saclarla aşırı takozlama yapmak
- Grout kürünü beklemeden makinayı çalıştırmak
- Her makinayı ayrı ayarlayıp hat geçişini kontrol etmemek
- Kablo ve boru bağlantılarını hizalamadan önce tamamlamak
- Boşta testten doğrudan tam hızlı üretime geçmek
- Son ölçü ve devreye alma değerlerini kayıt altına almamak
Kurulum kabul kayıtlarında neler bulunmalıdır?
Kurulum sonunda ana eksen, kot, makina referans noktaları, ankraj torkları ve kaplin ölçümleri raporlanmalıdır. Elektrik-hidrolik testleri, güvenlik fonksiyonları, motor akımları ve ürün kalite sonuçları da aynı kabul dosyasında tutulabilir.
- Yerleşim planı ve revize edilen saha ölçüleri
- Eksen-kot ölçüm tablosu ve referans noktaları
- Ankraj, takoz ve grout uygulama kayıtları
- Kaplin ve mil hizalama sonuçları
- PLC, HMI ve sürücü yedekleri
- Güvenlik fonksiyon test listesi
- Boşta ve yük altında devreye alma sonuçları
- Operatör-bakım ekibine teslim edilen bilgiler
Makina taşıma ve fabrika yerleşimiyle ilişkisi
Hassas hizalama, doğru söküm ve kayıt sürecinin devamıdır. Söküm öncesinde referanslar, takozlar, bağlantılar ve mevcut ayarlar kaydedilmezse yeni yerde başlangıç değerleri kaybolur. Bütün süreç için makina taşıma ve kurulum rehberimizi inceleyebilirsiniz.
Birden fazla üretim hattının taşındığı projelerde yeni tesis yerleşimi, altyapı ve kurulum sırası birlikte planlanmalıdır. Ayrıntılı planlama için fabrika taşıma rehberimizi; saha uygulaması için makina taşıma ve kurulum hizmetimizi inceleyebilirsiniz.
Kullanılmış bir makinanın yeni tesise güvenli ve ölçülü biçimde alınması için ikinci el makina kurulumu rehberini inceleyebilirsiniz.
Makina kurulumu ve hassas hizalama hakkında sık sorulan sorular
Makina terazideyse eksen hizalaması da doğru mudur?
Hayır. Terazi makina yüzeyinin yataylığını gösterir; makina hat ekseninden yana veya açısal olarak kaçık olabilir. Kot ve eksen ayrı ölçülmelidir.
Ankrajlar ne zaman tam torkla sıkılmalıdır?
Makina eksen-kot ayarı tamamlandıktan ve kullanılan grout gerekli kür süresine ulaştıktan sonra üretici değerine göre kademeli, çapraz sırayla sıkılmalıdır.
Uzun üretim hattında lazer terazi tek başına yeterli midir?
Lazer terazi kot ve bazı doğrultu kontrollerinde yararlıdır; uzun hatlarda koordinat, eksen, diklik ve farklı makina gruplarının ilişkisi için teodolit veya total station gerekebilir.
Kurulumdan sonra hizalama tekrar kontrol edilmeli mi?
Evet. Ankraj sıkma, grout kürlenmesi ve yük altında ısınma sonrasında şase, kaplin ve hat geçiş ölçüleri değişebilir. İlk üretim testlerinden sonra kritik ölçüler yeniden doğrulanmalıdır.
Makina ölçüleri, ağırlıklar, yerleşim planı, temel bilgileri, hedef toleranslar ve saha fotoğraflarını paylaşarak kurulum kapsamını birlikte belirleyebilirsiniz. Makina kurulumu için teknik talep gönderin.