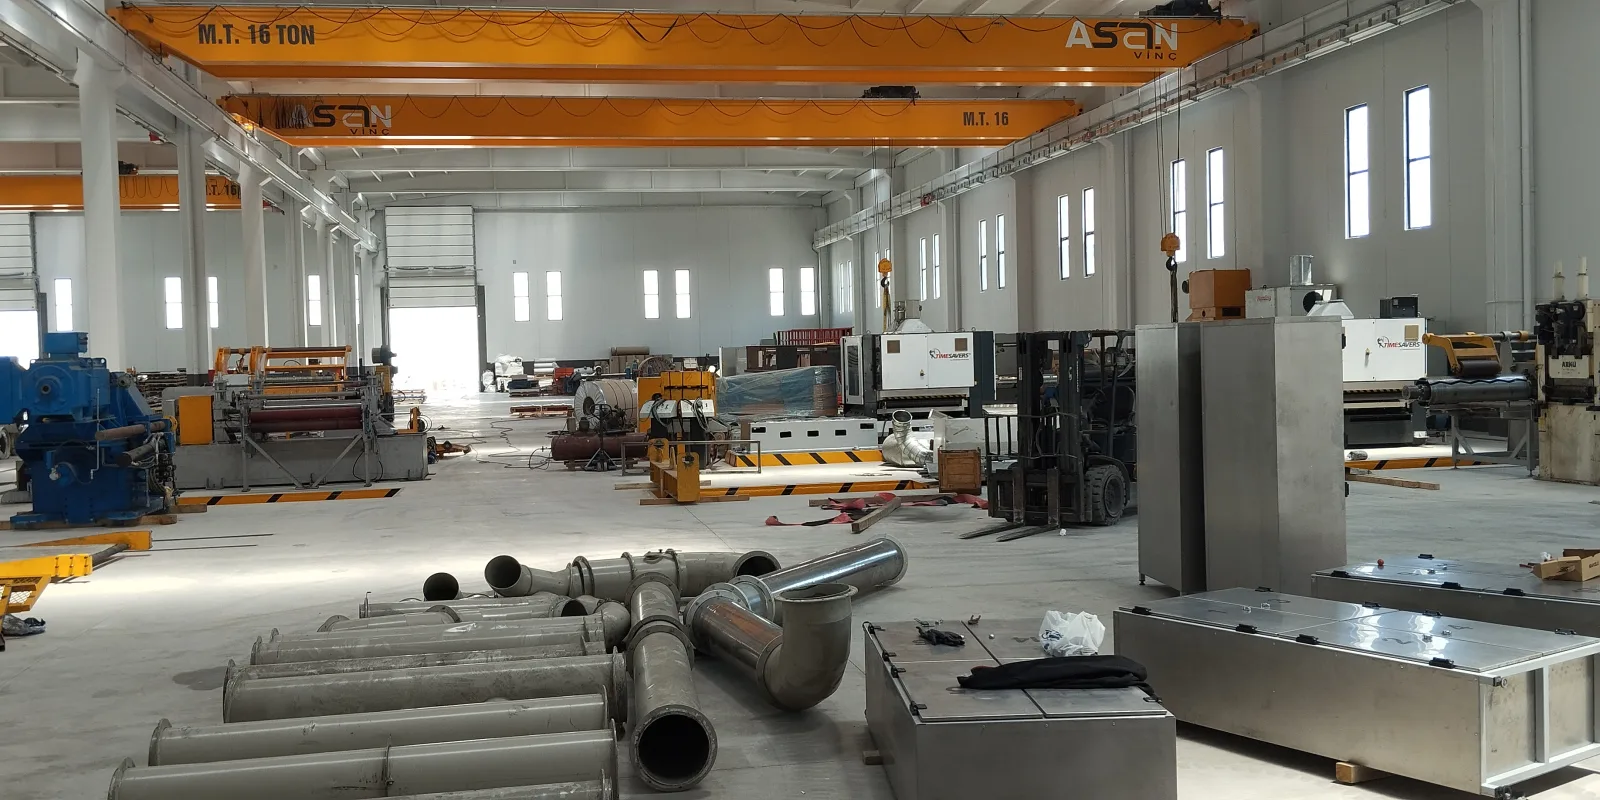
Fabrika taşıma, makinaların eski tesisten yeni tesise nakledilmesinden daha kapsamlı bir mühendislik ve koordinasyon çalışmasıdır. Üretim hatları, yardımcı ekipmanlar, elektrik ve otomasyon sistemleri, hava-hidrolik tesisatları, kalite kontrol noktaları ve malzeme akışı birbirine bağlıdır. Bu bağlar kayıt altına alınmadan yapılan bir taşıma; yeni tesiste uzun duruşlara, eksik bağlantılara ve üretim kalitesi sorunlarına yol açabilir.
Bu rehber, fabrika taşıma ve üretim hattı taşıma sürecinin hangi teknik adımlarla planlanması gerektiğini açıklar. Projeniz için keşiften yeniden üretime almaya kadar saha desteği gerekiyorsa fabrika taşıma hizmetimizi inceleyebilirsiniz. Tek bir makina veya sınırlı bir hattın yer değiştirmesi için ise makina taşıma ve kurulum hizmeti daha uygun kapsamdır.
1. Taşıma hedefi ve üretim öncelikleri belirlenir
Planlama, yalnızca taşınacak ekipman listesinden başlamamalıdır. Yeni tesiste hangi ürünlerin önce üretileceği, hangi hatların kritik olduğu, kabul edilebilir duruş süresi ve geçiş döneminde üretimin nasıl sürdürüleceği netleştirilmelidir. Bu kararlar söküm, sevk ve yeniden kurulum sırasını belirler.
Bir hattın önce sökülmesi, onun yeni tesiste önce çalışacağı anlamına gelmeyebilir. Nakliye araçları, geçici depolama alanı, temel hazırlığı veya enerji bağlantıları hazır değilse kritik makina beklemeye alınabilir. Bu nedenle genel program; eski tesisin duruş planı ile yeni tesisin hazırlık ve devreye alma planını aynı takvimde göstermelidir.
2. Makina ve yardımcı ekipman envanteri çıkarılır
Her makina için marka-model, ölçüler, yaklaşık ağırlık, kaldırma noktaları, enerji ihtiyacı, kontrol panosu, yardımcı üniteler ve hat içindeki görevi kaydedilir. Kalıp, takım, yedek parça, konveyör, platform, kabin, sarıcı-çözücü ve kalite kontrol ekipmanları da envantere dahil edilmelidir.
Envanterde ekipmanlara benzersiz kod verilmesi, etiketlerin sökümden yeni yerleşime kadar korunması ve sevk listeleriyle eşleştirilmesi önemlidir. Böylece hangi parçanın hangi makinaya ait olduğu ve yeni tesiste nereye alınacağı açık biçimde izlenebilir.
3. Makinalar arasındaki teknik bağımlılıklar haritalanır
Üretim hattındaki makinalar mekanik olarak ayrı görünse de proses, güvenlik ve otomasyon açısından birbirine bağlı olabilir. Ortak acil durdurma devreleri, hat hız referansları, enkoder sinyalleri, reçete verileri, malzeme takip bilgileri ve üst sistem haberleşmeleri belirlenmelidir.
Elektrik beslemeleri, saha kabloları, basınçlı hava, hidrolik ünite, soğutma suyu, gaz, aspirasyon ve benzeri yardımcı tesisatlar bağlantı noktalarıyla birlikte kaydedilir. Bu çalışma yeni tesiste unutulan bir sinyal veya yardımcı sistem nedeniyle devreye almanın gecikmesini önler.
4. Eski ve yeni tesis için ayrı saha keşfi yapılır
Eski tesiste söküm ve çıkarma güzergâhı; kapılar, kolonlar, tavan yüksekliği, zemin, vinç erişimi ve geçici bekleme alanları açısından değerlendirilir. Yeni tesiste ise indirme güzergâhı, makina yerleşimi, temel ve ankraj koşulları, enerji noktaları ile bakım erişimi kontrol edilir.
Yeni fabrikanın hazır olduğu varsayılmamalıdır. Zemin, kaide, kablo kanalları, tava güzergâhları, pano konumları ve yardımcı tesisatlar makinalar gelmeden önce kontrol edilmelidir. Eksik altyapı, nakliye tamamlandığı halde kurulumun başlayamamasına neden olabilir.
5. Yeni yerleşim ve malzeme akışı doğrulanır
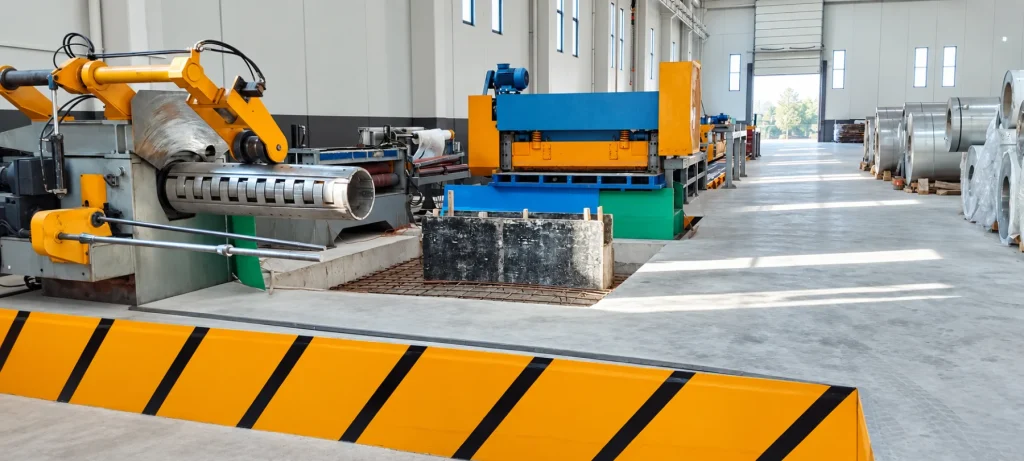
Yerleşim planında yalnız makina ölçülerine yer vermek yeterli değildir. Malzeme giriş-çıkış alanları, operatör konumu, bakım kapaklarının açılması, bobin veya ürün yükleme alanı, forklift yolları ve güvenli geçiş mesafeleri birlikte değerlendirilmelidir.
Uzun üretim hatlarında ana eksen, istasyonlar arası mesafe ve kot referansları sahaya işaretlenir. Elektrik panoları ile operatör istasyonlarının görüş ve erişim koşulları da kontrol edilir. Sonradan yapılacak yer değişiklikleri hem zaman kaybına hem de kablo ve tesisat işlerinin tekrarlanmasına yol açar.
6. Söküm sırası yeni tesisteki kurulum sırasına göre hazırlanır
Kontrollü sökümde bağlantılar rastgele ayrılmaz. Önce mevcut çalışma durumu gözlemlenir; kritik ölçüler, ayarlar ve referanslar kayıt altına alınır. Ardından enerji izolasyonu, yardımcı tesisatların ayrılması, elektrik-otomasyon bağlantılarının etiketlenmesi ve mekanik söküm belirlenmiş iş sırasıyla yürütülür.
Sökülen parçaların paketlenmesi ve araca yüklenmesi de yeni tesisteki indirme ve montaj sırasına göre planlanmalıdır. Kuruluma ilk başlanacak ekipmanın aracın en ulaşılamaz bölümünde kalması, sahadaki iş akışını bozabilir.
7. Dokümantasyon, etiketleme ve yazılım yedekleri tamamlanır
Kablo, soket, hortum, boru, sensör ve mekanik bağlantılar iki taraflı ve okunabilir biçimde etiketlenmelidir. Fotoğraf ve videolar genel görüntüden ayrıntılı bağlantı noktasına doğru düzenli alınmalı; çizim ve listelerde aynı ekipman kodları kullanılmalıdır.
Erişilebilen PLC, HMI, sürücü, servo ve endüstriyel ağ ayarlarının yedeklenmesi gerekir. Mevcut sistem eskiyse veya dokümantasyon eksikse taşıma öncesi inceleme ayrıca önem kazanır. Gerekli durumlarda PLC ve otomasyon arıza servisi ile kontrol sisteminin durumu ve erişilebilir yedekleri değerlendirilir.
8. Kaldırma, yükleme ve sevk planı uygulanır
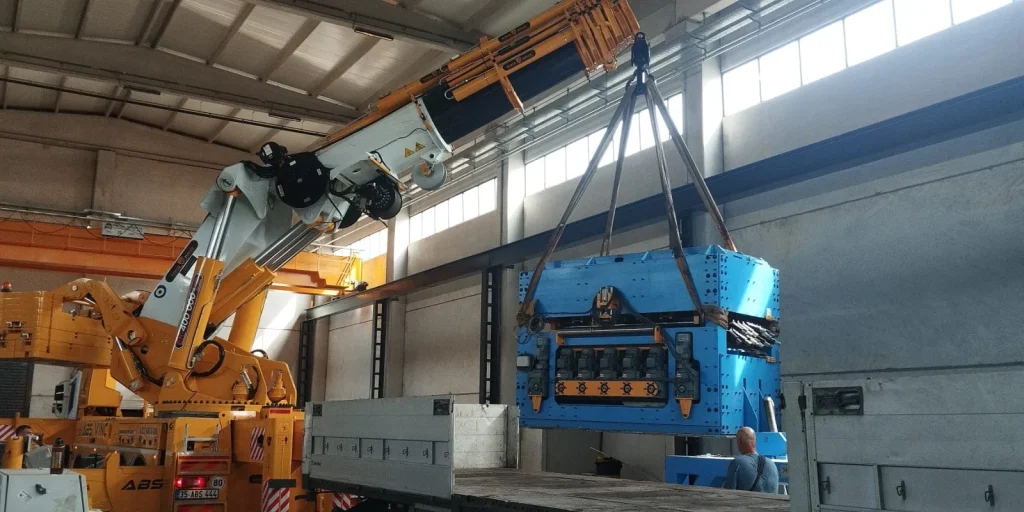
Vinç, forklift, hidrolik kriko, taşıma pateni ve nakliye aracı; ekipmanın ağırlığı, geometrisi ve saha koşullarına göre seçilir. Kaldırma noktaları, ağırlık merkezi ve hassas bölümler önceden belirlenir. Sökülen üniteler darbe, nem ve kir riskine göre korunur.
Her sevkiyat için ekipman listesi, araç bilgisi, çıkış ve varış sırası tutulur. İndirme alanı ile kullanılacak kaldırma ekipmanının hazır olduğu teyit edilmeden yükleme programı başlatılmamalıdır. Böylece makinaların araç üzerinde veya uygunsuz geçici alanlarda beklemesi azaltılır.
9. Mekanik kurulum ve hassas hizalama yapılır
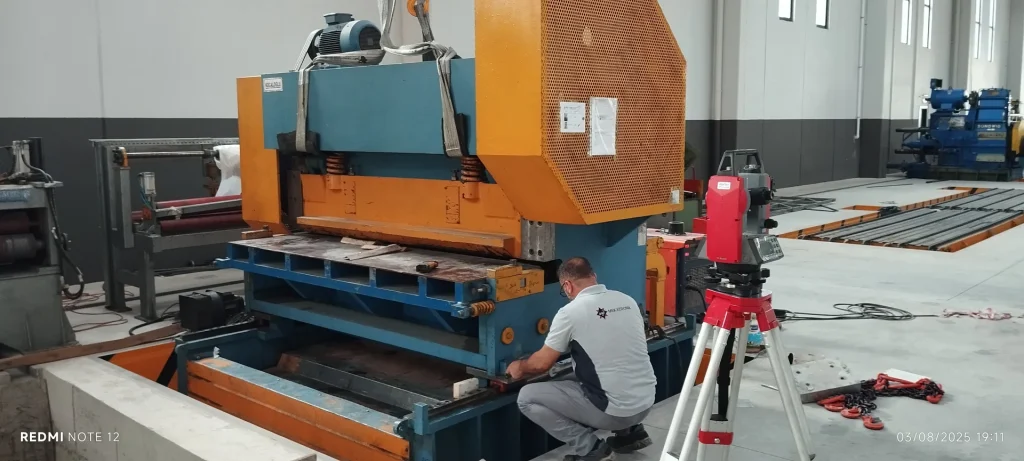
Makinalar yeni yerleşim referanslarına göre konumlandırılır; eksen, kot ve seviye kontrolleri yapılır. Uzun hatlarda istasyonların birbirine göre konumu ürün akışını ve kaliteyi doğrudan etkileyebilir. Teodolit, nivo ve uygun mekanik ölçüm araçlarıyla yapılan kontroller gözle fark edilemeyen sapmaları gösterir.
Montaj sırasında şimler, ankrajlar, bağlantı elemanları, kaplinler, merdane veya konveyör ilişkileri kontrollü biçimde ayarlanır. Taşıma öncesinde tespit edilen aşınma ve eksikler varsa makina revizyonu ve modernizasyonu taşıma programıyla birlikte ele alınabilir.
10. Elektrik, otomasyon ve yardımcı tesisatlar yeniden bağlanır
Güç ve kontrol kabloları, saha cihazları, pnömatik-hidrolik hatlar ve proses bağlantıları etiket kayıtlarına göre tamamlanır. Enerji vermeden önce koruma iletkenleri, faz sırası, gerilim seviyeleri, kısa devre riski ve güvenlik devreleri kontrol edilir.
Yeni tesiste enerji dağıtımı veya kontrol mimarisi değişiyorsa pano ve yazılım çalışmaları kurulumdan ayrı düşünülmemelidir. Gerektiğinde otomasyon panosu imalatı ve revizyonu yeni yerleşimin motor, sürücü, PLC-HMI ve güvenlik ihtiyaçlarına göre planlanabilir.
11. Kademeli test ve yeniden üretime alma gerçekleştirilir
Devreye alma; enerjisiz kontroller, yardımcı sistemler, manuel hareketler, güvenlik fonksiyonları, boşta çalışma ve ürünle deneme sırasıyla ilerler. Her hattın tek başına çalışması kadar önceki ve sonraki proseslerle veri ve malzeme alışverişi de doğrulanmalıdır.
İlk ürünlerde ölçü, yüzey, hız, senkron ve tekrar edilebilirlik değerleri gözlemlenir. Kabul ölçütleri sağlanmadan seri üretime geçilmemesi; yapılan ayarların ve kalan işlerin kayıt altına alınması gerekir. Böylece fabrika taşıma projesi, ekipmanın yeni tesise bırakılmasıyla değil, kontrollü üretim teslimiyle tamamlanır.
Fabrika taşıma zaman planında hangi başlıklar bulunmalı?
- Eski ve yeni tesis keşifleri ile altyapı hazırlıkları
- Makina envanteri, kodlama ve dokümantasyon
- Hat bazında duruş, söküm ve yükleme tarihleri
- Araç, vinç, forklift ve saha ekibi programı
- Yeni tesiste indirme, yerleşim ve mekanik montaj sırası
- Elektrik, otomasyon ve yardımcı tesisat bağlantıları
- Test, deneme üretimi ve kademeli teslim tarihleri
Fabrika taşımasında sık yapılan hatalar
- Taşımayı yalnız nakliye programı olarak değerlendirmek
- Yeni tesis altyapısını makinalar geldikten sonra tamamlamaya çalışmak
- Hatlar arasındaki otomasyon ve proses bağımlılıklarını kaydetmemek
- Söküm ve sevk sırasını yeni tesisteki kurulum önceliğinden bağımsız hazırlamak
- Kablo, hortum ve makina parçalarını ortak kod sistemiyle etiketlememek
- PLC, HMI ve sürücü yedeklerini almadan sistemi enerjisiz bırakmak
- Hizalama ve ürünle deneme tamamlanmadan hattı teslim edilmiş saymak
Keşif öncesinde hazırlanabilecek bilgiler
- Taşınacak makina ve yardımcı ekipman listesi
- Mevcut ve yeni tesisin ölçülü yerleşim planları
- Makina ölçüleri, ağırlıkları ve teknik dokümanları
- Elektrik güçleri, pano ve saha bağlantı bilgileri
- Üretim öncelikleri ve izin verilen duruş süreleri
- Taşıma için hedef tarihler ve vardiya koşulları
- Her iki tesisteki geçiş ve kaldırma alanlarını gösteren fotoğraflar
Teodolit-lazer ölçümü, eksen-kot ayarı, ankraj ve devreye alma kontrolleri için makina kurulumu ve hassas hizalama rehberimizi inceleyebilirsiniz.
Fabrika taşıma hakkında sık sorulan sorular
Fabrika taşıma ile makina taşıma arasındaki fark nedir?
Makina taşıma tek bir makina veya sınırlı bir hattın söküm ve kurulumunu kapsayabilir. Fabrika taşıma; çok sayıda hat, yardımcı ekipman, altyapı, sevk sırası ve kademeli üretime alma çalışmalarının ortak bir proje programında yönetilmesini gerektirir.
Üretim duruş süresi nasıl azaltılır?
Yeni tesis altyapısının önceden hazırlanması, söküm ile kurulum ekiplerinin ortak takvimde çalışması ve kritik hatların önceliklendirilmesi duruş süresini azaltır. Kesin süre makina sayısı, saha koşulları ve test gereksinimleri keşfedildikten sonra belirlenebilir.
Yeni fabrikadaki makina yerleşimi projeye dahil edilebilir mi?
Proje kapsamında makina ölçüleri, malzeme akışı, operatör ve bakım erişimi, temel koşulları, enerji noktaları ve güvenli geçişler değerlendirilerek teknik yerleşim çalışması yapılabilir.
Taşıma sırasında makinaların bakımı veya revizyonu yapılabilir mi?
Taşıma öncesi incelemede tespit edilen mekanik, elektrik veya otomasyon ihtiyaçları duruş programıyla birlikte planlanabilir. Uygulanabilir işlerin taşıma sırasında yapılması, yeni tesiste tekrar duruş ihtiyacını azaltabilir.
Makina envanterinizi, mevcut ve yeni tesis bilgilerini ve hedef üretim tarihinizi paylaşarak fabrika taşıma kapsamını birlikte netleştirebilirsiniz. Keşif ve teknik değerlendirme talebi gönderin.