Çelik servis merkezlerinde üretim, sacın boy kesme veya dilme hattından çıkmasıyla tamamlanmaz. Levha paketi ya da coil; doğru ağırlıkla kaydedilmeli, güvenli biçimde taşınmalı, çemberlenmeli, korunmalı ve doğru etiketle sevke hazırlanmalıdır. Kantar veya paketleme sistemindeki küçük bir hata yanlış sevkiyat, ürün hasarı, paket güvenliği problemi ve üretim kaydı uyuşmazlığı oluşturabilir.
Kantar ve paketleme sistemi arızaları incelenirken yük hücreleri, mekanik platform, konveyörler, çemberleme kafası, film-kağıt sarma, etiketleme ve PLC-HMI haberleşmesi tek bir akış olarak değerlendirilmelidir. Yalnız alarm veren parçaya müdahale etmek, ağırlık bilgisinin ve paket reçetesinin neden bozulduğunu açıklamayabilir.
Çelik servis merkezinde paketleme akışı nasıl ilerler?
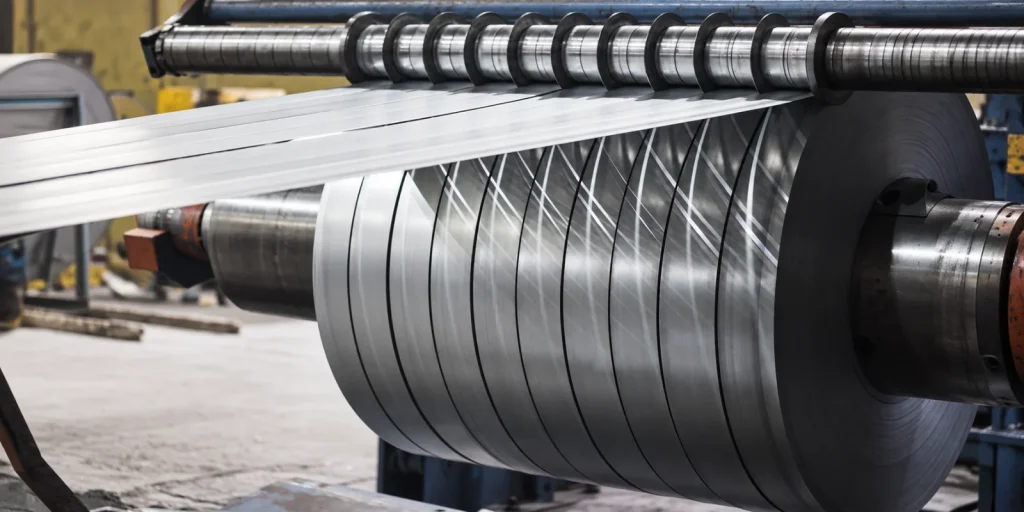
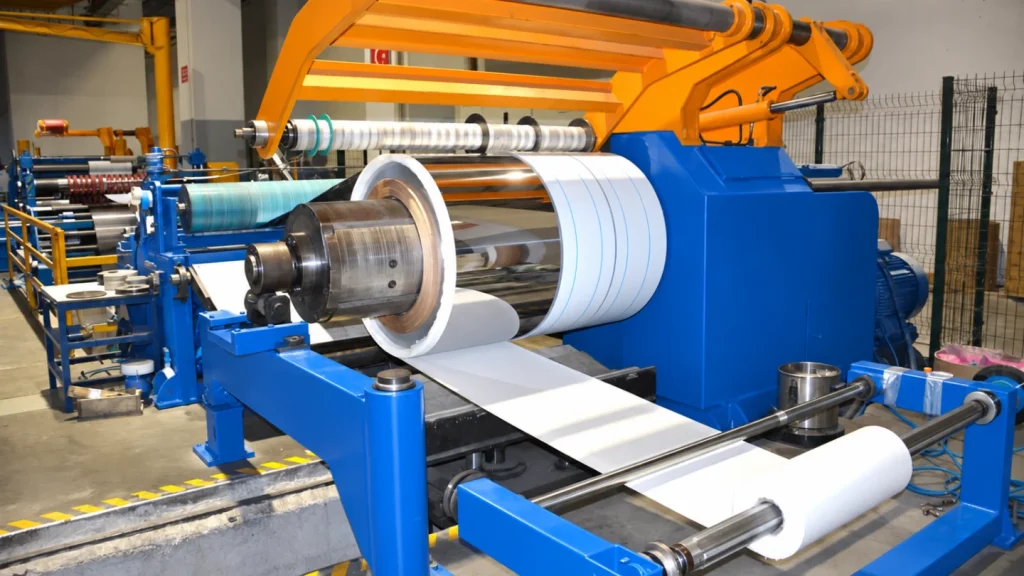
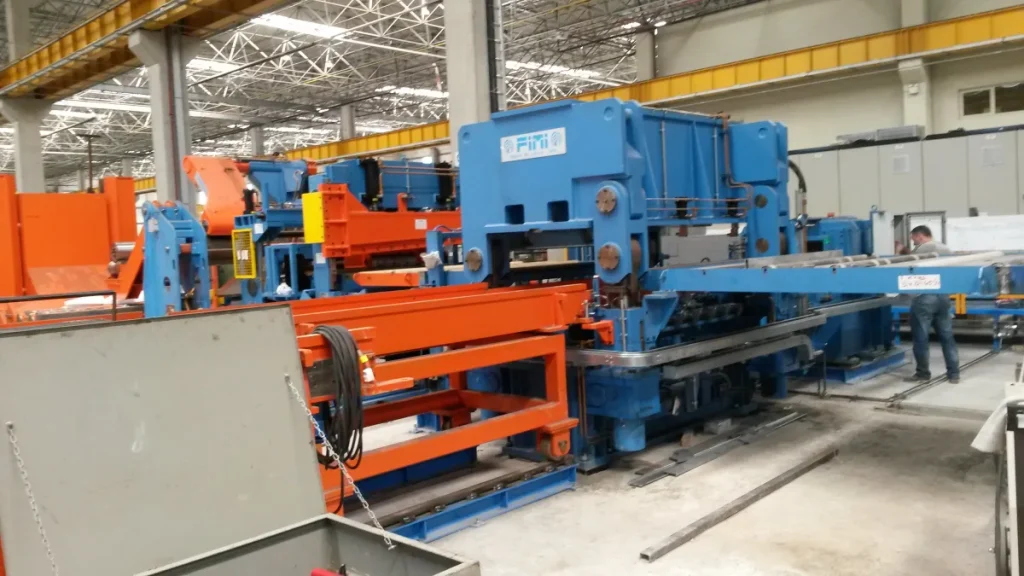
Boy kesme hattından çıkan levhalar istiflenir, paket yüksekliği ve ürün adedi tamamlandıktan sonra transfer konveyörüne alınır. Paket; tesis düzenine göre kantarda tartılır, altlık veya palet üzerine yerleştirilir, köşe koruyucular eklenir, çemberlenir, film ya da kağıtla sarılır ve etiketlenir. Dilinmiş coillerde ise coil gözünden veya çevresinden çemberleme, ayırıcı malzeme yerleştirme ve istifleme adımları uygulanabilir.
Otomatik sistemlerde paket kimliği, ürün reçetesi, teorik-gerçek ağırlık, müşteri bilgisi ve etiket verisi PLC, HMI veya üretim yönetim sistemi üzerinden paylaşılır. Her istasyondaki hazır, çalışıyor, tamamlandı ve arıza sinyallerinin doğru sırada ilerlemesi gerekir.
1. Endüstriyel kantar neden yanlış ölçer?
Kantarın sürekli yüksek veya düşük ölçmesi kalibrasyonla ilişkili olabilir; ancak önce platformun mekanik olarak serbest çalıştığı doğrulanmalıdır. Kantar tablasının konveyöre, kablo kanalına, koruyucuya veya çevredeki sabit yapıya temas etmesi yükün bir bölümünü taşıyarak ölçümü bozar.
- Kantar platformunun çevre konstrüksiyona teması
- Yük hücresi ayaklarında sıkışma veya mekanik hasar
- Yükün platform üzerine merkezsiz aktarılması
- Kablo ezilmesi, ekranlama ve topraklama problemi
- Bağlantı kutusunda nem, oksitlenme veya gevşek terminal
- Gösterge parametresi, sıfır ve dara ayarlarının değişmesi
- Titreşim, konveyör hareketi veya çevresel mekanik yük
Ölçüm kontrolünde bilinen referans yükler kullanılmalı ve sonuç platformun farklı noktalarında karşılaştırılmalıdır. Ticari veya mevzuata tabi tartım uygulamalarında gerekli doğrulama ve kalibrasyon işlemleri yetkili kapsam içinde yürütülmelidir.
2. Yük hücresi arızası nasıl anlaşılır?
Yük hücresi tamamen devre dışı kalmadan önce sıfır noktasında sürüklenme, aynı yükte farklı değer, sıcaklığa bağlı sapma veya platformun bir köşesinde ölçüm farkı görülebilir. Birden fazla yük hücreli kantarda her hücrenin sinyali bağlantı kutusunda ayrı ayrı karşılaştırılmalıdır.
Besleme gerilimi, milivolt çıkışı, izolasyon, kablo bütünlüğü ve mekanik montaj birlikte kontrol edilir. Hasarlı hücre değiştirilirken kapasite, hassasiyet sınıfı, montaj yönü ve diğer hücrelerle uyumu dikkate alınmalıdır. Değişim sonrasında köşe ayarı ve sistem kalibrasyonu yeniden yapılır.
3. Kantar sıfırı neden sürekli değişir?
Sıfır kayması; platform üzerinde kalan malzeme, konveyör temasları, sıcaklık etkisi, nemli bağlantı kutusu, zayıf topraklama veya hasarlı yük hücresinden kaynaklanabilir. PLC’nin otomatik sıfırlama komutu yanlış zamanda çalışıyorsa sistem platform üzerindeki gerçek yükü sıfır kabul edebilir.
Otomatik dara ve sıfırlama koşulları yalnız platform boş, konveyör durmuş ve ölçüm kararlı olduğunda devreye girmelidir. Kararlılık süresi çok kısa ayarlanırsa titreşimli ortamda hatalı ağırlık kaydedilebilir.
4. Paket transfer konveyöründe sıkışma ve hizalama sorunları
Ağır sac paketleri zincirli, rulolu veya motorlu konveyörlerle istasyonlar arasında taşınır. Zincir uzaması, rulman sıkışması, redüktör boşluğu ve farklı tahrik bölgelerinin hız uyuşmazlığı paketin çapraz ilerlemesine neden olabilir. Paket algılama sensörlerinin yanlış konumu veya geç tepki vermesi durdurucularla çarpışma oluşturabilir.
- Zincir ve ruloların paralellik, seviye ve aşınma kontrolü
- Motor-redüktör akımı, fren ve kaplin kontrolü
- Paket durdurucu, kaldırma ve merkezleme mekanizmaları
- Fotosel, endüktif sensör ve limitlerin konumu
- Sürücü hızları ve istasyonlar arası transfer zamanlaması
- Ağır paketlerde mekanik deformasyon ve şase bağlantıları
Konveyör arızası yalnız hareket testiyle doğrulanmamalıdır. Boşta düzgün çalışan sistem, gerçek paket ağırlığında kayabilir, aşırı akım çekebilir veya frenleme mesafesini koruyamayabilir.
5. Çemberleme makinası neden bandı beslemez?
Çemberleme kafasında bandın ilerlememesi; bobin freni, kılavuz kanalı, besleme ruloları, sensör, motor veya pnömatik mekanizmayla ilişkili olabilir. Bant ucu ezilmiş ya da kıvrılmışsa kılavuz içinde takılabilir. Besleme rulosundaki kir ve aşınma yeterli sürtünmeyi engelleyebilir.
Bandın paketin çevresini tamamlayıp geri dönememesi durumunda kılavuzların hizası, dönüş sensörü ve paket konumu incelenir. Kaynak veya kilitleme zayıfsa ısıtıcı, kaynak yüzeyi, baskı kuvveti, soğuma süresi ve kullanılan çember özellikleri kontrol edilmelidir.
6. Çember gergisi ve paket güvenliği
Çemberin gevşek kalması taşıma sırasında levhaların kaymasına; aşırı gergi ise kenar deformasyonu, koruyucu ezilmesi veya çember kopmasına yol açabilir. Gergi değeri paket ağırlığı, ürün geometrisi, çember malzemesi ve sevkiyat koşuluna göre belirlenmelidir.
Köşe koruyucuların doğru konuma yerleştirilmesi, çember sayısı ve aralığı reçeteyle yönetilebilir. Otomatik hatlarda paket ölçüsü doğru algılanmazsa kafa yanlış konumda çemberleme yapabilir. Mesafe sensörleri, enkoder ve hareket eksenleri düzenli kontrol edilmelidir.
7. Film, kağıt ve koruyucu sarma sistemleri
Streç film veya kağıt sarma ünitesinde kırışma, kopma ve yetersiz örtme; rulo freninden, gergi mekanizmasından, eksen hareketinden veya paket ölçüsü bilgisinden kaynaklanabilir. Döner tabla ya da hareketli sarma kafasında hız senkronu bozulursa koruyucu malzeme paketin bir bölümünde yoğunlaşırken başka bir bölüm açık kalabilir.
Film rulosunun bağlanması, dansör hareketi, fren-tork ayarı, kesme ve yapıştırma mekanizması ile bitiş sensörü birlikte test edilir. Yüzeyi hassas levhalarda koruyucu malzemenin ürünle temas koşulları ve paket içindeki nem riski ayrıca değerlendirilmelidir.
8. Etiketleme ve ürün bilgilerinin eşleştirilmesi
Doğru paket yanlış etiketlenirse mekanik paketleme başarılı olsa bile sevkiyat hatası oluşur. Paket numarası, ürün kodu, kalite, ölçü, adet ve gerçek ağırlık tek kayıt üzerinden yönetilmelidir. PLC ile yazıcı veya üretim sistemi arasındaki haberleşme kesildiğinde eski etiketin yeniden basılması engellenmelidir.
- Kantar değeri ile paket kimliğinin doğru anda eşleştirilmesi
- Etiket yazıcısı bağlantısı, şablon ve veri alanları
- Barkod veya QR kod okunabilirlik kontrolü
- Tekrar baskıda paket numarası doğrulaması
- Hatalı veya eksik etikette hattın güvenli biçimde durması
9. PLC, HMI ve paketleme otomasyonu arızaları
Paketleme hattı genellikle çok sayıda istasyonun sıralı çalışmasına dayanır. Bir sensörün paket var bilgisini bırakmaması sonraki çevrimi engelleyebilir. HMI yalnız “adım tamamlanmadı” alarmı gösterse bile gerçek neden mekanik durdurucu, pnömatik basınç veya saha sensörü olabilir.
Arıza sırasında PLC adımı, giriş-çıkış durumları, güvenlik izinleri, sürücü hata geçmişi ve haberleşme kayıtları birlikte incelenmelidir. Yazılım değişikliğinden önce mevcut PLC-HMI programı ve sürücü parametreleri yedeklenmelidir. Sistematik kontrol için otomasyon arıza servisi hizmetimizi inceleyebilirsiniz.
10. Kantar ve paketleme sistemlerinde güvenlik
Ağır paketler, hareketli konveyörler, sıkıştırma noktaları ve çemberleme kafaları ciddi risk oluşturabilir. Alan tarayıcı, ışık perdesi, kapı switchi, acil durdurma ve güvenlik rölesi yalnız elektriksel olarak değil gerçek çalışma senaryosuyla test edilmelidir.
Paket sıkıştığında operatörün hareketli bölgeye girmesi gerekiyorsa enerji izolasyonu ve güvenli müdahale prosedürü uygulanmalıdır. Sensörü köprülemek veya koruyucuyu açık bırakmak üretimi geçici olarak başlatsa bile kabul edilebilir çözüm değildir. Eski sistemlerin güvenli yenilenmesi için makina revizyonu ve modernizasyon hizmetimizi inceleyebilirsiniz.
Planlı bakım kontrol listesi
- Kantar platformu, bağlantılar ve çevresel temas kontrolü
- Yük hücresi, kablo, bağlantı kutusu ve gösterge kontrolü
- Referans yükle sıfır, köşe ve ölçüm tekrarı testi
- Konveyör zinciri, rulo, rulman, redüktör ve fren kontrolü
- Çember besleme, gergi, kaynak ve kesme mekanizması bakımı
- Film-kağıt sarma ünitesi ve rulo frenlerinin kontrolü
- Sensör, enkoder, pnömatik valf ve basınç kontrolleri
- PLC, HMI, sürücü ve reçete yedeklerinin güncellenmesi
- Etiket verisi, barkod ve paket kimliği doğrulaması
- Güvenlik cihazları ve acil durdurma fonksiyon testi
Bakım aralığı paket sayısı, toplam tonaj, vardiya düzeni ve arıza geçmişine göre planlanmalıdır. Periyodik mekanik ve elektrik kontrolleri için makina bakım ve onarım hizmetimizi inceleyebilirsiniz.
Arıza tespitinde izlenecek sıra
- Hatalı paketin ürün kodu, ölçüsü, ağırlığı ve reçetesini kaydedin.
- Problemin tartım, transfer, çemberleme, sarma veya etiketleme adımında oluştuğunu belirleyin.
- Mekanik temas, sıkışma, aşınma ve paket konumunu kontrol edin.
- Sensör, yük hücresi, motor, sürücü ve pnömatik sinyalleri inceleyin.
- PLC adımı ile HMI alarm geçmişini gerçek saha durumuyla karşılaştırın.
- Düzeltme sonrasında bilinen yük ve gerçek paketle kontrollü test yapın.
- Ağırlık, paket kimliği, etiket ve güvenlik sonuçlarını kayıt altına alın.
Çelik servis merkezi hattıyla entegrasyon
Kantar ve paketleme istasyonu; boy kesme, dilme, istifleme ve depo transfer sistemlerinden veri alabilir. Paket hazır sinyali, ürün reçetesi, teorik ağırlık ve hat durumu doğru paylaşılmadığında mekanik ekipman sağlam olsa bile süreç tamamlanamaz.
Çelik servis merkezindeki makina gruplarının tamamı için çelik servis merkezi makinaları ana rehberimizi; konveyör, yardımcı ekipman ve hat entegrasyonu ihtiyaçları için çelik servis merkezi ekipmanları hizmetimizi; yeni kontrol panosu ihtiyacında otomasyon panosu imalatı hizmetimizi inceleyebilirsiniz.
Kantar ve paketleme sistemleri hakkında sık sorulan sorular
Kantarın sıfırı neden sürekli değişir?
Platformun çevre konstrüksiyona teması, kir birikimi, sıcaklık, nemli bağlantı kutusu, kablo-ekranlama problemi veya hasarlı yük hücresi sıfır kaymasına neden olabilir. Otomatik sıfırlama komutunun doğru koşulda çalıştığı da kontrol edilmelidir.
Yük hücresi değiştirilince kalibrasyon gerekir mi?
Evet. Uygun kapasite ve özellikte yük hücresi mekanik olarak doğru takıldıktan sonra köşe ayarı, sıfır ve referans yük kontrolleri yeniden yapılmalıdır. Uygulamanın kullanım amacına göre gerekli yetkili doğrulama şartları ayrıca değerlendirilir.
Çemberleme kafası bandı neden geri çekmiyor?
Kılavuz hizası, dönüş sensörü, besleme-germe ruloları, motor veya pnömatik mekanizma arızalı olabilir. Bant ölçüsü, ezilmiş uç ve kılavuz içindeki kirlenme de kontrol edilmelidir.
Kantar, etiket yazıcısı ve PLC birbirine bağlanabilir mi?
Donanımların haberleşme seçenekleri uygunsa ağırlık, paket numarası ve ürün reçetesi PLC veya üretim sistemi üzerinden eşleştirilebilir. Veri kaybı ve tekrar baskı durumları çalışma senaryosunda güvenli biçimde yönetilmelidir.
Paket tipi, maksimum ağırlık, kantar göstergesi, çemberleme ekipmanı, PLC-HMI bilgileri ve mevcut arıza kayıtlarını paylaşarak bakım, otomasyon veya revizyon kapsamını birlikte belirleyebilirsiniz. Kantar ve paketleme sistemi için teknik talep gönderin.