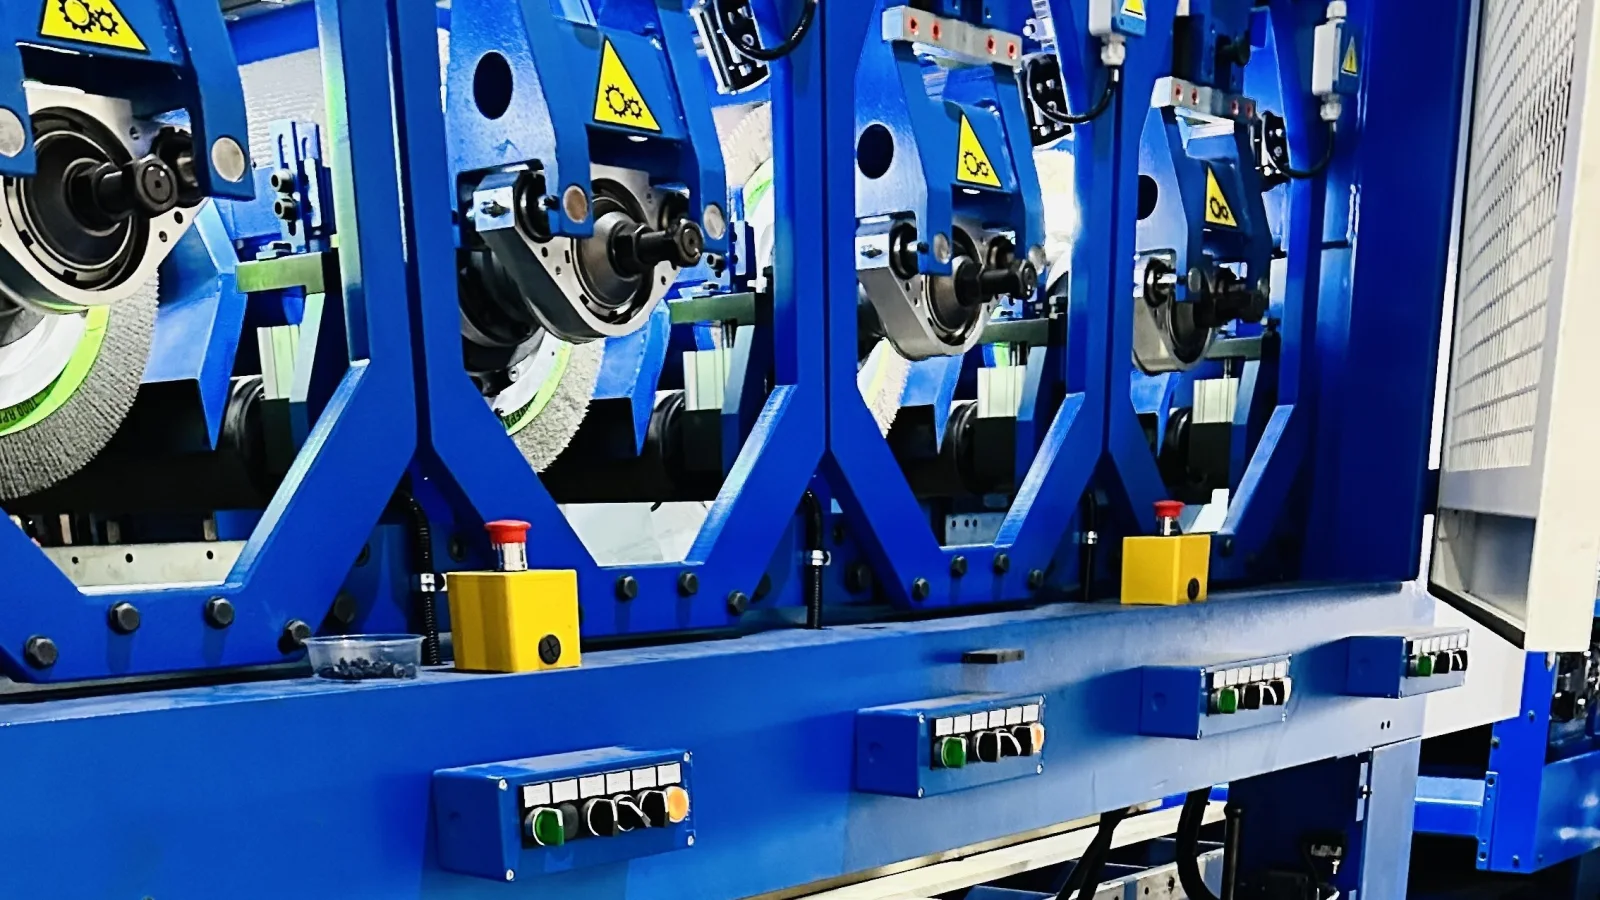
Metal servis merkezlerinde taşlama ve Scotch-Brite yüzey işleme makinaları, sacın yalnızca görünümünü değil; sonraki kaplama, kaynak, büküm ve sevkiyat kalitesini de etkiler. Zımpara bandının yana kaçması, yüzeyde tekrarlayan çizgiler, ton farkı veya homojen olmayan satinaj görüldüğünde yalnız aşındırıcı malzemeyi değiştirmek çoğu zaman kalıcı çözüm oluşturmaz.
Costa Levigatrici ve Imeas taşlama makinalarında arıza tespiti; mekanik hassasiyet, bant ve fırça üniteleri, taşıma sistemi, pnömatik-hidrolik elemanlar, sürücüler, sensörler ve otomasyon senaryosu birlikte değerlendirilerek yapılmalıdır. AYD Mekatronik, burada adı geçen üreticilerden bağımsız bir teknik servis kuruluşudur. Marka adları yalnızca saha tecrübemizi ve hizmet verdiğimiz makina kapsamını belirtir.
Taşlama ve Scotch-Brite makinası nasıl çalışır?
Hat içine giren sac; konveyör, vakum tablası veya baskı merdaneleriyle kontrollü biçimde ilerletilir. Makina yapısına göre geniş zımpara bandı, kontak tamburu, planet fırça, Scotch-Brite fırça veya parlatma ünitesi yüzeye belirlenen baskı ve hızla temas eder. Çok kafalı sistemlerde her ünitenin görevi farklı olabilir: ilk kafa yüksek talaş kaldırırken sonraki kafalar çizik yapısını inceltir ve homojen satinaj oluşturur.
Sonuç kalitesi; aşındırıcı tipi ve kum numarasının yanında geçiş yüksekliği, baskı kuvveti, kafa devri, osilasyon, konveyör hızı ve malzemenin yüzey durumuyla belirlenir. Reçete değerlerinden biri değiştiğinde diğer ünitelerin yükü ve oluşturduğu yüzey de değişebilir.
1. Zımpara bandı neden yana kaçar veya kopar?
Zımpara bandının izleme ekseninden çıkması genellikle tek bir nedene bağlı değildir. Bant gergisinin yetersiz ya da kararsız olması, osilasyon silindirinin hareket etmemesi, kenar algılama sensörünün kirlenmesi ve tambur paralelliğinin bozulması birlikte kontrol edilmelidir.
- Bant gergi basıncı ve pnömatik kaçaklar
- Osilasyon silindiri, valfi ve mekanik bağlantıları
- Bant kenar sensörü, reflektör ve sinyal kararlılığı
- Kontak tamburu ile avare ruloların paralelliği
- Rulman boşluğu, titreşim ve tambur kaplamasının durumu
- Yanlış ölçüde veya hasarlı zımpara bandı kullanılması
- Makina içine biriken metal tozu ve aşındırıcı kalıntıları
Bant sürekli aynı yöne yürüyorsa sensör ayarından önce mekanik eksen ve rulo paralelliği ölçülmelidir. Sensör veya yazılım ayarıyla mekanik kaçıklığı telafi etmeye çalışmak bandın kenardan aşınmasına, ısınmasına ve yüksek hızda kopmasına neden olabilir.
2. Sac yüzeyinde çizgi ve dalgalı iz neden oluşur?
Ürün boyunca aynı noktada devam eden çizgi, çoğunlukla zımpara bandındaki lokal hasar, tambur yüzeyindeki bozulma veya baskı elemanına yapışmış parçacıkla ilişkilidir. Belirli aralıklarla tekrarlayan izler ise dönen bir elemanın çevresel hatasını düşündürür. İz aralığı ile tambur veya rulonun çevresi karşılaştırılarak arıza kaynağı daraltılabilir.
Sac genişliği boyunca farklı taşlama miktarı görülüyorsa geçiş yüksekliği, kafa paralelliği, tabla seviyesi ve baskı merdaneleri ölçülmelidir. İnce saclarda yetersiz tutma veya vakum kaybı ürünün titreşmesine; bu durum yüzeyde dalgalı ve düzensiz iz oluşmasına yol açabilir.
3. Scotch-Brite yüzeyinde ton farkı ve homojen olmayan satinaj
Scotch-Brite fırçalarının düzensiz aşınması, kafa baskısının genişlik boyunca eşit olmaması veya hat hızının değişmesi yüzeyde açık-koyu ton farkı oluşturabilir. Birden fazla fırça kafası bulunan makinalarda kafa devirleri, motor yükleri ve ürün geçiş sırası birlikte incelenmelidir.
- Fırça çapı ve genişlik boyunca aşınma farkı
- Fırça baskısı, geçiş yüksekliği ve mekanik paralellik
- Kafa motoru, sürücü frekansı ve gerçek devir
- Konveyör hızındaki dalgalanma ve enkoder geri bildirimi
- Yüzeyde yağ, PVC yapışkanı veya taşlama kalıntısı
- Farklı parti ya da özellikte aşındırıcıların birlikte kullanılması
Yeni fırça takıldıktan sonra yalnız boşta çalışma kontrolü yapılmamalı; farklı genişlik ve yüzeyde deneme saclarıyla baskı, hız ve görünüm doğrulanmalıdır. Ürün reçeteleri kayıt altında tutulursa aynı yüzey kalitesine tekrar ulaşmak kolaylaşır.
4. Çok kafalı makinalarda yük ve hız senkronizasyonu
Çok kafalı Costa Levigatrici ve Imeas sistemlerinde bir kafanın fazla yük alması yalnız o motorda alarm oluşturmaz; sonraki ünitenin yüzey sonucunu da değiştirir. Motor akımları, sürücü yük yüzdeleri, kafa devri ve konveyör hızı aynı ürün geçişi sırasında karşılaştırılmalıdır.
Konveyör hızının reçete değerini takip etmemesi, enkoder kayması veya sürücü hızındaki kararsızlık yüzey desenini uzatabilir ya da sıklaştırabilir. Hat öncesi ve sonrası ekipmanlarla hız bilgisi paylaşılıyorsa haberleşme, hazır sinyalleri ve acil durdurma zinciri de test edilmelidir.
5. Kontak tamburu, baskı merdanesi ve taşıma sistemi
Kontak tamburunun kaplaması sertleşmiş, kesilmiş veya dengesiz aşınmışsa yeni zımpara bandı da düzgün yüzey oluşturamaz. Tambur salgısı, rulman yatakları, balans ve kaplama sertliği makina üreticisinin yapısına ve hedef prosese göre değerlendirilmelidir.
Konveyör bandındaki ek yeri, yüzey bozukluğu veya gergi farkı ince sacda iz bırakabilir. Baskı merdaneleri ürünü güvenli biçimde tutmalı, ancak sacı deforme edecek kadar fazla basmamalıdır. Vakumlu sistemlerde filtre, kanal, fan ve kaçak kontrolleri yapılmalı; küçük parçaların hareket etmesini önleyen çalışma sınırlarına uyulmalıdır.
6. Islak ve kuru taşlama sistemlerinde bakım farkları
Islak taşlamada sıvı debisi, nozul yönü, tank seviyesi, pompa, filtreleme ve separatör sistemi düzenli izlenmelidir. Tıkalı nozul bandın bir bölümünün kuru çalışmasına, ısınmaya ve yüzey renginin değişmesine neden olabilir. Kirli proses sıvısı ise aşındırıcı parçacıkları tekrar yüzeye taşıyarak çizik oluşturabilir.
Kuru taşlamada toz emiş debisi, kanal temizliği, filtre diferansiyel basıncı ve makina içi birikim kritik önemdedir. Metal tozu elektrik panosu, sensörler ve hareketli mekanizmalarda arıza riskini artırır. Yanıcı metal tozlarının bulunduğu uygulamalarda proses ve emiş sistemi için uygun iş güvenliği tedbirleri ayrıca değerlendirilmelidir.
7. Elektrik ve otomasyon arızaları nasıl incelenir?
HMI ekranındaki alarm, arıza zincirinin yalnız görünen sonucudur. Sensör sinyali, pnömatik koşul, motor termiği, sürücü durumu, güvenlik rölesi ve PLC adımları aynı çalışma senaryosu içinde izlenmelidir. Sık rastlanan elektrik ve otomasyon kontrolleri şunlardır:
- Bant koptu ve bant kenar sensörlerinin giriş sinyalleri
- Pnömatik basınç ve gergi izin şartları
- Kafa motoru ile konveyör sürücülerinin hata kayıtları
- Enkoder, hız referansı ve gerçek hız karşılaştırması
- Kapı switchleri, acil durdurmalar ve güvenlik rölesi
- PLC-HMI haberleşmesi ve reçete değerlerinin aktarımı
- Motor akımları, sıcaklık ve pano soğutma koşulları
Program veya parametre değişikliğinden önce erişilebilen PLC, HMI ve sürücü yedekleri alınmalıdır. Sistematik otomasyon kontrolü için otomasyon arıza servisi hizmetimizi inceleyebilirsiniz.
8. Planlı bakımda hangi noktalar kontrol edilmelidir?
Bakım periyodu yalnız takvime göre değil; çalışma saati, işlenen tonaj, malzeme türü, aşındırıcı tüketimi ve arıza geçmişine göre belirlenmelidir. Ürün kalite kayıtlarıyla motor yükü, titreşim ve bant ömrü birlikte takip edildiğinde bozulma üretimi durdurmadan fark edilebilir.
- Rulman sıcaklığı, titreşim ve mekanik boşluk kontrolü
- Tambur, rulo, konveyör ve fırça yüzeylerinin incelenmesi
- Bant gergi ve osilasyon mekanizmasının fonksiyon testi
- Pnömatik kaçak, filtre-regülatör ve valf kontrolleri
- Motor, sürücü, pano bağlantısı ve soğutma kontrolleri
- Sensör temizliği, hizası ve kablo bağlantıları
- Toz emiş veya sıvı-filtreleme sisteminin bakımı
- Kapılar, koruyucular ve güvenlik zincirinin testi
- PLC, HMI ve sürücü parametre yedeklerinin güncellenmesi
Periyodik kontrol ve arıza önleyici bakım kapsamı için makina bakım ve onarım hizmetimizi inceleyebilirsiniz.
9. Taşlama makinası revizyonu ne zaman gerekir?
Aynı arızanın tekrar etmesi, mekanik hassasiyetin ayarla korunamaması, yedek parçası bulunmayan kontrol donanımları veya güvenlik fonksiyonlarının güncel ihtiyacı karşılamaması revizyon gereksinimini gösterebilir. Revizyon kapsamı yalnız PLC veya sürücü değişimine indirgenmemelidir.
Tambur ve rulman yatakları, kafa kaldırma sistemi, konveyör, pnömatik devre, emiş veya sıvı sistemi, elektrik panosu ve güvenlik fonksiyonları ölçülerek önceliklendirilmelidir. Uygulama sonrasında farklı sac genişliği ve reçetelerde yüzey kalitesi, motor yükü ve makina güvenliği doğrulanmalıdır. Kapsamlı yenileme için makina revizyonu ve modernizasyon hizmetimizi inceleyebilirsiniz.
Arıza tespitinde izlenecek sistematik sıra
- Şikâyetin hangi ürün, reçete, hız ve aşındırıcıyla oluştuğunu kaydedin.
- Yüzey izinin yönünü, tekrar aralığını ve sac üzerindeki konumunu inceleyin.
- Zımpara bandı, fırça, tambur ve konveyörde görünür hasar kontrolü yapın.
- Paralellik, salgı, gergi, basınç ve mekanik boşlukları ölçün.
- Sensör, enkoder, motor akımı, sürücü yükü ve alarm geçmişini karşılaştırın.
- Düzeltme sonrasında kontrollü hızda deneme ürünü çalıştırın.
- Sonucu yüzey numunesi, reçete ve ölçüm değerleriyle kayıt altına alın.
Bant kopması, ürünün makina içinde hareket etmesi, anormal titreşim, yanık kokusu, emiş veya güvenlik sistemi arızası görülürse üretime devam edilmemelidir. Enerji izolasyonu sağlanmadan hareketli bölgelere müdahale edilmemelidir.
Çelik servis merkezindeki diğer ekipmanlarla birlikte değerlendirme
Taşlama ve Scotch-Brite makinası; boy kesme, dilme, yüzey temizleme, PVC kaplama, kantar ve paketleme ekipmanlarıyla aynı üretim akışının parçası olabilir. Önceki hattaki yağ, çapak veya yüzey hasarı taşlama sonucunu etkileyebilir; sonraki PVC kaplama ünitesi ise yüzeyde kalan toz ve yağ nedeniyle hata verebilir.
Bütün makina gruplarının görevleri ve bakım ilişkileri için çelik servis merkezi makinaları ana rehberimizi; yardımcı ekipman ve entegrasyon ihtiyaçları için çelik servis merkezi ekipmanları hizmetimizi inceleyebilirsiniz. Costa Levigatrici ve Imeas dahil saha tecrübemizin kapsamı bağımsız marka bazlı makina servis sayfamızda açıklanmaktadır.
Costa Levigatrici ve Imeas taşlama makinaları hakkında sık sorulan sorular
AYD Mekatronik Costa Levigatrici veya Imeas yetkili servisi midir?
Hayır. AYD Mekatronik, Costa Levigatrici ve Imeas üreticilerinden bağımsız bir teknik servis kuruluşudur. Marka adları yalnızca saha tecrübesini ve hizmet verilen makina kapsamını belirtmek amacıyla kullanılmaktadır.
Zımpara bandının yana kaçması yalnız sensör ayarıyla çözülür mü?
Her zaman değil. Kenar sensörü ve osilasyon sistemi kontrol edilmelidir; ancak tambur-rulo paralelliği, bant gergisi, rulman boşluğu ve pnömatik kararlılık ölçülmeden yalnız sensör ayarı yapmak sorunun tekrarlamasına neden olabilir.
Scotch-Brite işleminde oluşan ton farkı nasıl giderilir?
Fırça aşınması, baskı paralelliği, kafa devri, konveyör hızı, yüzey temizliği ve kullanılan aşındırıcıların eşleşmesi birlikte kontrol edilir. Düzeltme sonrasında aynı malzemeyle deneme üretimi yapılarak reçete doğrulanır.
Eski bir taşlama makinasının otomasyonu yenilenebilir mi?
Mekanik yapı ve proses üniteleri hedef kaliteyi karşılayabilecek durumdaysa PLC, HMI, sürücüler, sensörler ve güvenlik devresi yenilenebilir. Revizyon kararı öncesinde mekanik hassasiyet ve elektrik altyapısı birlikte incelenmelidir.
Makina modeli, yüzey hatasının fotoğrafları, kullanılan aşındırıcı, ürün ölçüleri ve alarm kayıtlarını paylaşarak bakım, arıza veya revizyon kapsamını birlikte belirleyebilirsiniz. Taşlama ve Scotch-Brite makinası için teknik talep gönderin.