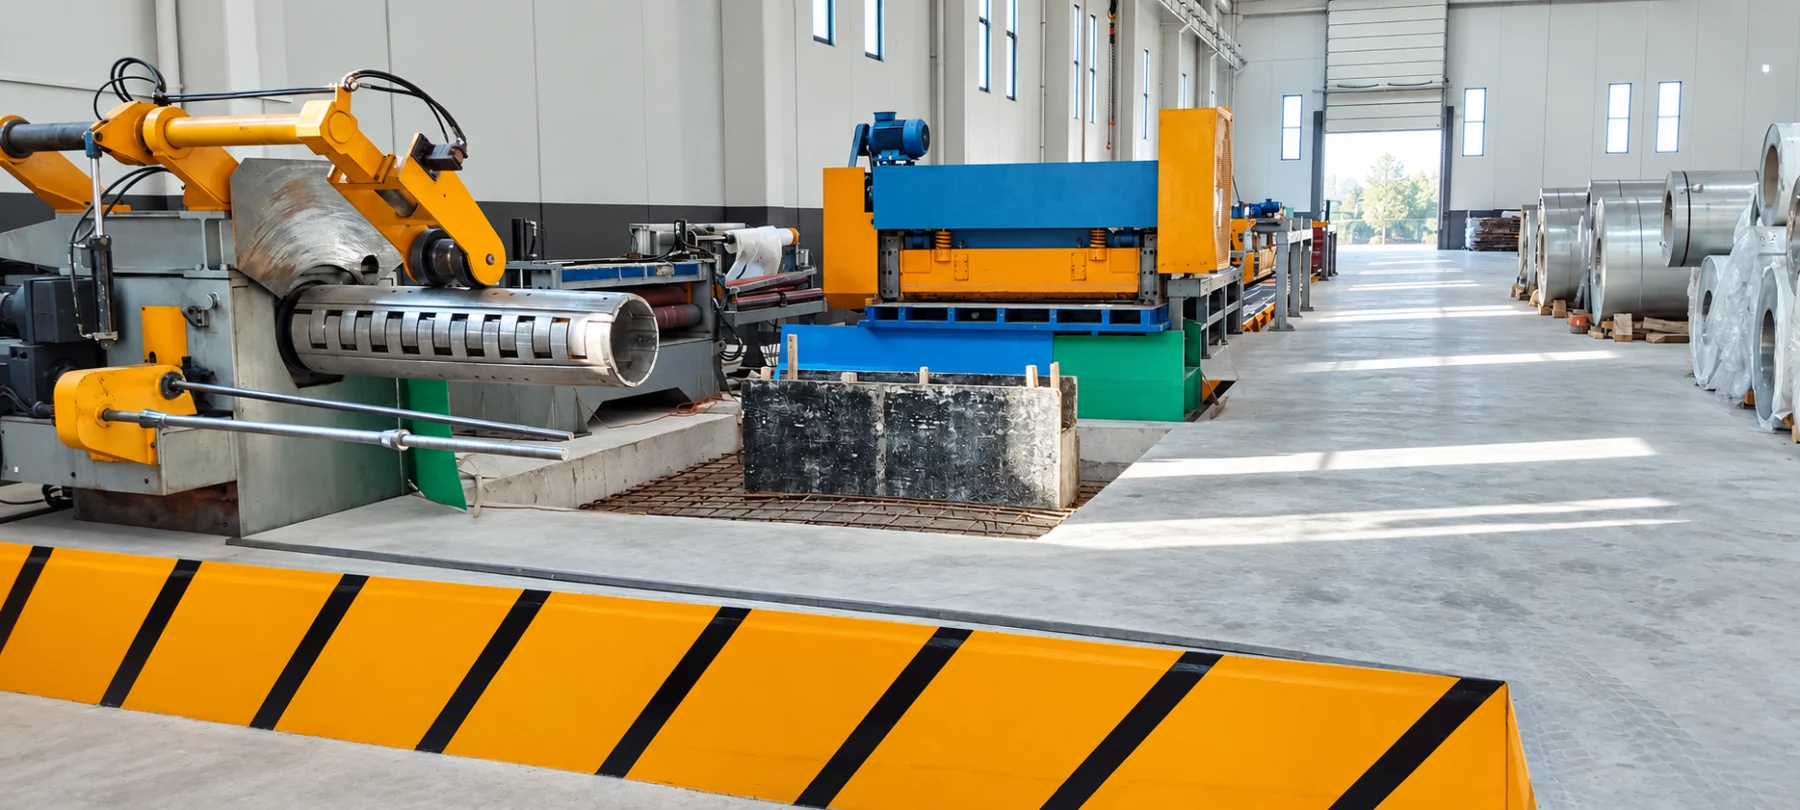
İkinci el bir makinayı satın alıp yeni üretim sahasına taşımak, yalnızca nakliye ve yerine bırakma işi değildir. Makina önceki tesiste çalışıyor olsa bile söküm, taşıma ve yeniden kurulum sırasında mekanik ayarlar, kablo bağlantıları, sensör konumları ve güvenlik fonksiyonları değişebilir. Kayıtsız ve plansız yapılan bir kurulum; uzun devreye alma süresi, tekrarlayan arızalar, kalite kaybı ve beklenmeyen revizyon maliyetleri oluşturabilir.
Doğru yaklaşım; makinayı satın alma öncesinden başlayarak mekanik, elektrik, otomasyon ve proses yönleriyle değerlendirmek, söküm bilgilerini korumak ve yeni sahada ölçülebilir kabul kriterleriyle devreye almaktır. Bu rehber, ikinci el makina kurulumu sürecini sahada uygulanabilir bir sırayla ele alır.
İkinci el makina kurulumu neden yeni makina kurulumundan farklıdır?
Yeni bir makina üretici dokümanları, güncel projeler ve fabrika kabul testleriyle teslim edilir. İkinci el makinada ise elektrik projeleri eksik olabilir, geçmişte yapılan değişiklikler dokümana işlenmemiş olabilir ve bazı parçalar kullanım ömrünün sonuna yaklaşmış olabilir. Makina çalışır durumda görünse bile rulman boşlukları, yağlama problemleri, eski sürücüler, yedeklenmemiş PLC programı veya devre dışı bırakılmış emniyetler yeni tesiste sorun çıkarabilir.
Bu nedenle kurulum planı yalnızca fiziksel ölçülere göre hazırlanmaz. Makinanın gerçek teknik durumu, üretim kapasitesi, enerji ihtiyaçları, mevcut yazılımı ve yeni tesisteki proses beklentisi birlikte değerlendirilir.
Satın alma öncesi teknik inceleme
Mümkünse makina çalışır durumdayken yerinde görülmelidir. Boşta çalıştırma tek başına yeterli değildir; üretim malzemesiyle çalışma, hızlanma, yavaşlama ve ürün değişimi gözlemlenmelidir. Operatörün günlük yaşadığı arızalar, geçici çözümler ve ayar gerektiren noktalar kayıt altına alınır.
- Makina modeli, seri numarası, üretim yılı ve kapasitesi doğrulanır.
- Gövde, şase, miller, rulmanlar, redüktörler ve hareketli mekanizmalar incelenir.
- Motor, sürücü, PLC, HMI, servo ve sensörlerin marka-model bilgileri çıkarılır.
- Elektrik projesi, PLC programı, parametre yedeği ve kullanım kılavuzları kontrol edilir.
- Yağ kaçağı, anormal ses, titreşim, sıcaklık ve ürün kalitesi gözlemlenir.
- Koruyucu kapılar, acil duruşlar ve emniyet devrelerinin çalışması test edilir.
İnceleme sonunda makina olduğu gibi kurulabilir, kısmi bakım gerektirir veya kapsamlı revizyona ihtiyaç duyar şeklinde teknik bir ön değerlendirme yapılmalıdır. Bu karar için makina revizyonu ile yeni yatırım karşılaştırma rehberinden de yararlanabilirsiniz.
Sökümden önce kayıt ve işaretleme
İkinci el makina kurulumunun başarısı büyük ölçüde söküm sırasında tutulan kayıtlara bağlıdır. Kabloların yalnızca numaralandırılması yeterli değildir; kablonun hangi pano, klemens, sensör ve motora bağlı olduğu fotoğraf ve bağlantı listesiyle eşleştirilmelidir. Mekanik parçaların yönü, şim kalınlıkları, kaplin mesafeleri ve referans ölçüler sökümden önce kaydedilir.
- Makinanın genel yerleşimi ve modüller arası mesafeler ölçülür.
- Elektrik, pnömatik, hidrolik ve mekanik bağlantılar etiketlenir.
- Pano içi, saha elemanları ve kablo güzergâhları fotoğraflanır.
- PLC, HMI, sürücü ve servo parametrelerinin yedeği alınır.
- Referans noktaları, dönüş yönleri ve kritik ayarlar kayıt altına alınır.
- Sökülen parçalar modül ve montaj sırasına göre paketlenir.
Kontrollü söküm, taşıma ve yeniden kurulumun tamamı için makina taşıma ve kurulum süreci rehberini inceleyebilirsiniz.
Taşıma planı ve ekipman seçimi
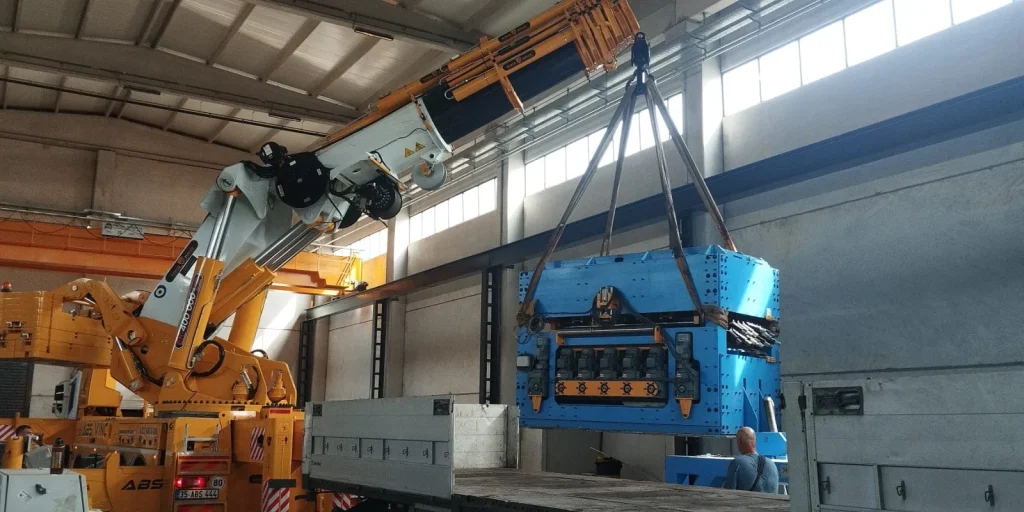
Makinanın toplam ağırlığı kadar ağırlık merkezi, kaldırma noktaları ve modüllerin geometrisi de önemlidir. Uygun olmayan noktadan kaldırma şaseyi eğebilir, hassas kızaklara yük bindirebilir veya kabinlerin deformasyonuna neden olabilir. Vinç, forklift, hidrolik kriko ve taşıma platformlarının kapasitesi güvenlik payıyla belirlenmelidir.
Sevk öncesinde hareketli eksenler sabitlenir, hassas yüzeyler korunur, sıvılar gerekiyorsa tahliye edilir ve pano ile operatör paneli darbeye karşı paketlenir. Nakliye sırasında nem, titreşim ve devrilme riskine karşı sabitleme yapılır. Makinanın yeni sahaya giriş güzergâhı; kapı ölçüleri, zemin kapasitesi, dönüş alanı ve tavan yüksekliği açısından önceden kontrol edilir.
Yeni saha, temel ve altyapı hazırlığı
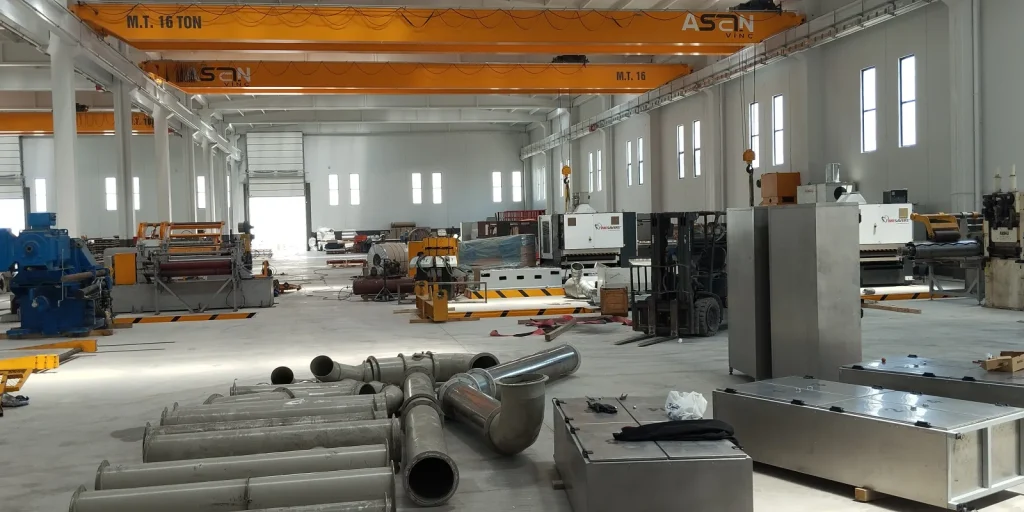
Makina gelmeden önce yerleşim planı sahaya işlenmeli ve altyapı hazır olmalıdır. Zemin dayanımı, temel derinliği ve ankraj tipi makinanın statik ağırlığına ek olarak dinamik yüklerine göre değerlendirilir. Pres, makas, doğrultma hattı ve yüksek hızlı ekipmanlarda titreşim ile darbe yükleri özellikle dikkate alınır.
- Makina ekseni, servis alanları ve malzeme akışı belirlenir.
- Temel, çukur, ankraj ve grout uygulaması projeye göre hazırlanır.
- Elektrik gücü, topraklama ve pano besleme kapasitesi kontrol edilir.
- Basınçlı hava, hidrolik, soğutma suyu ve havalandırma ihtiyaçları hazırlanır.
- Kablo kanalı, tava, borulama ve operatör geçişleri planlanır.
- Yangın, kaçış yolu ve bakım erişimi engellenmeyecek şekilde yerleşim yapılır.
Makina teslim alındığında ilk kontroller
Nakliye ambalajı açılmadan önce darbe, devrilme ve nem izleri kontrol edilir. Modüller söküm listesiyle karşılaştırılır; eksik parça, kırık soket, ezilmiş kablo ve gevşemiş mekanik bağlantılar kaydedilir. Taşıma emniyetleri bilinçsizce sökülmemeli, montaj sırasına uygun olarak kaldırılmalıdır.
Makina uzun süre depoda kaldıysa motor izolasyonu, pano nemi, rulman yağları, hidrolik tank ve filtreler ayrıca kontrol edilir. Enerji vermeden önce yabancı cisim, gevşek parça ve kısa devre riski ortadan kaldırılır.
Mekanik montaj ve modüllerin birleştirilmesi
Modüller yerleşim planına göre yaklaşık konuma alınır, ancak ankrajlar hemen son sıkılığa getirilmez. Önce ana referans modülü belirlenir; diğer üniteler bu eksene göre yerleştirilir. Şase birleşimleri, kaplinler, zincirler, kayışlar, miller ve transfer noktaları mekanik gerilim oluşturmadan monte edilir.
Söküm sırasında kaydedilen şimler doğrudan doğru kabul edilmemelidir. Yeni zeminin kotu ve makinanın taşıma sonrası durumu farklı olabileceği için her destek noktası yeniden ölçülür. Eğilmiş ayak, oturmayan taban veya zorlanarak çekilen bağlantı cıvatası ileride hizalama ve titreşim problemi oluşturur.
Hassas hizalama, eksen ve kot ayarı
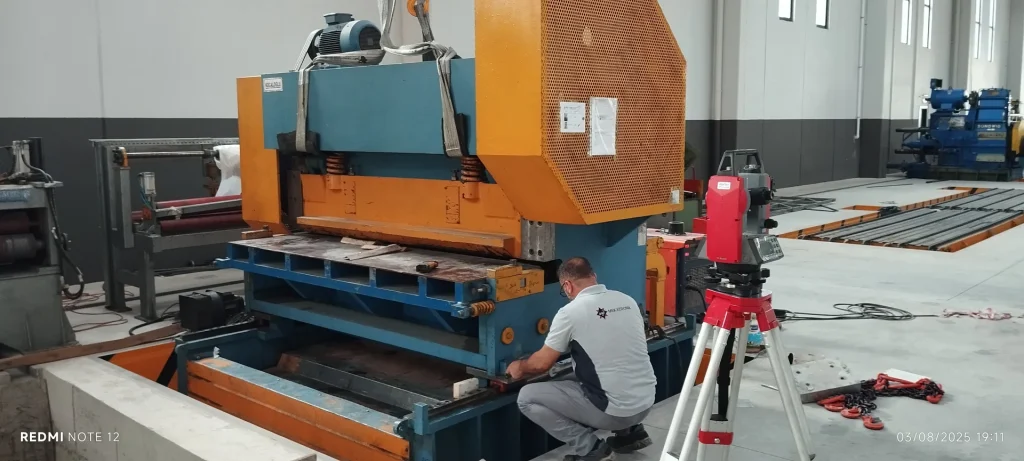
Uzun üretim hatlarında tek bir su terazisiyle yapılan kontrol yeterli değildir. Teodolit, lazer hizalama cihazı, hassas nivo ve komparatör kullanılarak makina ekseni, kotu, paralelliği ve dikliği ölçülür. Referans ölçüler üretim yönü boyunca taşınır ve sonuçlar kayıt altına alınır.
Motor-redüktör kaplinleri, merdaneler, kızaklar ve transfer noktaları çalışma sıcaklığı ve yük koşulları dikkate alınarak ayarlanır. Hizalama tamamlandıktan sonra ankraj ve grout işlemi yapılır; kür süresi sonrasında ölçümler yeniden doğrulanır. Ayrıntılı yöntem için makina kurulumu ve hassas hizalama rehberine bakabilirsiniz.
Elektrik panosu ve saha kablolaması
İkinci el makinalarda kablo renkleri ve etiketleri mevcut projeyle uyuşmayabilir. Bu nedenle bağlantılar yalnızca eski numaralara güvenilerek yapılmaz; süreklilik ölçümü, klemens kontrolü ve saha elemanı doğrulaması gerçekleştirilir. Hasarlı, sertleşmiş veya kesiti yetersiz kablolar yenilenir.
- Ana besleme gerilimi, kısa devre kapasitesi ve koruma elemanları doğrulanır.
- Motor izolasyonları ve sargı dirençleri ölçülür.
- Topraklama sürekliliği ve eş potansiyel bağlantılar kontrol edilir.
- Pano fanı, filtre, klima ve ısıtıcıların durumu incelenir.
- Sensör, valf, motor ve enkoder kabloları bağlantı listesiyle eşleştirilir.
- Güç ve sinyal kablolarının güzergâhları parazit açısından ayrılır.
PLC, HMI, sürücü ve parametre yedekleri
Enerji verilmeden önce PLC programı, HMI projesi, sürücü parametreleri ve servo ayarları arşivlenmelidir. Yedeklerin açılabildiği, doğru cihaza ait olduğu ve parola gereksinimlerinin bilindiği doğrulanır. Eski hafıza kartı veya bataryaya bağlı çalışan sistemlerde veri kaybı riski değerlendirilir.
I/O testinde her sensör, buton, valf ve kontaktör tek tek kontrol edilir. Dönüş yönü doğrulanmadan motor tam hızda çalıştırılmaz. Analog sinyallerin ölçekleri, enkoder yönleri, limitler ve referans noktaları karşılaştırılır. Haberleşme ağında cihaz adresleri ve terminasyonlar kontrol edilir.
Güvenlik sistemleri mutlaka yeniden değerlendirilmelidir
Makinanın eski tesiste çalışmış olması, yeni tesiste güvenli olduğu anlamına gelmez. Yerleşim, operatör erişimi ve yardımcı ekipmanlar değiştiğinde riskler de değişir. Devre dışı bırakılmış kapı switchleri, köprülenmiş röleler, eksik koruyucular ve çalışmayan acil duruşlar üretime başlamadan giderilmelidir.
Acil duruş bölgeleri, emniyet kapıları, ışık perdeleri, güvenli duruş fonksiyonları ve yeniden başlatma davranışı fonksiyonel olarak test edilir. Enerji kesildiğinde pnömatik veya hidrolik eksenlerin tehlikeli hareket yapıp yapmadığı kontrol edilir. Konuyla ilgili ayrıntılar için makina güvenlik otomasyonu rehberini inceleyebilirsiniz.
İlk enerjilendirme ve kontrollü devreye alma
İlk enerji verme işlemi kademeli yapılır. Önce kontrol devresi, ardından yardımcı sistemler ve son olarak güç devreleri devreye alınır. Faz sırası, gerilimler, 24 VDC beslemeler ve güvenlik zinciri doğrulanır. Motorlar mekanik yükten ayrılabiliyorsa kısa süreli jog komutuyla dönüş yönleri kontrol edilir.
- Elektriksel ve mekanik ön kontrol formu tamamlanır.
- Yağlama, hidrolik ve pnömatik sistemler devreye alınır.
- I/O, emniyet ve yön testleri yapılır.
- Manuel modda eksenler düşük hızda hareket ettirilir.
- Otomatik çevrim malzemesiz ve düşük hızda denenir.
- Ürünle deneme üretimi yapılarak ayarlar kademeli yükseltilir.
- Nominal hız ve yükte sıcaklık, titreşim ve ürün kalitesi izlenir.
Yük altında test ve kabul kriterleri
Kurulumun tamamlanması yalnızca makinanın hareket etmesiyle doğrulanmaz. Üretim hızı, ölçü hassasiyeti, ürün kalitesi, çevrim süresi, enerji tüketimi ve duruş davranışı için kabul kriterleri belirlenmelidir. Rulman sıcaklıkları, motor akımları, titreşim, hidrolik basınç ve kritik proses değerleri kaydedilir.
Farklı ürün ve hızlarda deneme yapılması, yalnızca tek ayarda gizlenen problemlerin görülmesini sağlar. Test sırasında bulunan mekanik, elektrik ve yazılım düzeltmeleri güncel projeye işlenmeli; son parametre yedekleri yeniden alınmalıdır.
Kurulumla birlikte bakım ve revizyon planı oluşturun
İkinci el makina devreye alındığında başlangıç bakım listesi oluşturulmalıdır. Yağlar, filtreler, fanlar, kayışlar, zincirler, rulmanlar ve sarf parçaları için mevcut durum kaydı tutulur. Kritik yedek parçaların tedarik süresi ve piyasada bulunabilirliği değerlendirilir.
İlk haftalarda bağlantı sıkılıkları, ankrajlar, sıcaklık ve kaçaklar daha sık kontrol edilir. Ölçüm sonuçları sonraki bakım çalışmalarının referansını oluşturur. Uygulanabilir bakım periyotları için planlı bakım programı rehberini inceleyebilirsiniz.
İkinci el makina kurulumunda sık yapılan hatalar
- Makina çalışır görülmeden veya teknik inceleme yapılmadan satın almak
- PLC ve sürücü yedeklerini almadan enerjiyi kesmek
- Kablo ve mekanik parçaları yetersiz etiketlemek
- Yeni sahayı makina gelmeden hazırlamamak
- Hizalama yapılmadan ankrajları son sıkılığa getirmek
- Eski kablo, hortum ve güvenlik elemanlarını kontrol etmeden kullanmak
- Yalnızca boşta çalıştırarak devreye almayı tamamlanmış kabul etmek
- Son değişiklikleri projeye ve yedek dosyalara işlememek
AYD Mekatronik ikinci el makina kurulum hizmeti
AYD Mekatronik olarak ikinci el makinaların yerinde incelenmesi, kayıtlı sökümü, taşıma planı, mekanik montajı, hassas hizalaması, elektrik ve otomasyon bağlantıları, güvenlik kontrolleri, revizyonu ve devreye alınması süreçlerinde saha desteği sunuyoruz. Çalışmayı makina tipine ve mevcut teknik duruma göre planlıyor; mekanik, elektrik ve otomasyon disiplinlerini aynı uygulama planında birleştiriyoruz.
Kurulacak makinanın fotoğrafları, marka-model bilgisi, yaklaşık ölçü ve ağırlığı, mevcut çalışma durumu ile yeni tesis yerleşimini paylaşarak teknik değerlendirme talebi oluşturabilirsiniz.
İkinci el makina kurulumu hakkında sık sorulan sorular
İkinci el makina satın alınmadan önce hangi kontroller yapılmalıdır?
Makina mümkünse üretim sırasında görülmeli; mekanik aşınma, ürün kalitesi, motor ve sürücüler, PLC yedekleri, güvenlik sistemleri, enerji ihtiyaçları ve yedek parça bulunabilirliği birlikte değerlendirilmelidir.
Çalışan bir makina taşındıktan sonra neden tekrar hizalanmalıdır?
Söküm ve taşıma sırasında şase, destek noktaları ve modül bağlantıları değişebilir. Yeni zeminin kotu da eski sahadan farklıdır. Bu nedenle eksen, kot, paralellik ve kaplin hizası yeni sahada yeniden ölçülmelidir.
PLC programı olmadan ikinci el makina kurulabilir mi?
Program yedeği olmadan makina fiziksel olarak kurulabilir ancak arıza, cihaz değişimi veya program kaybı halinde devreye alma ciddi ölçüde zorlaşır. Sökümden önce PLC, HMI, sürücü ve servo yedeklerinin alınması kritik önemdedir.
İkinci el makina ne zaman revizyona alınmalıdır?
Güvenlik sistemleri yetersizse, kritik parçalar aşınmışsa, kontrol donanımı desteklenmiyorsa veya makina yeni üretim hedeflerini karşılamıyorsa kurulumla birlikte bakım ya da revizyon planlanmalıdır.